

5 faktorer å vurdere når du velger en sjokoladebønnemaskin
Introduksjon: Hvorfor maskinvalg definerer sjokoladebønnekvaliteten din
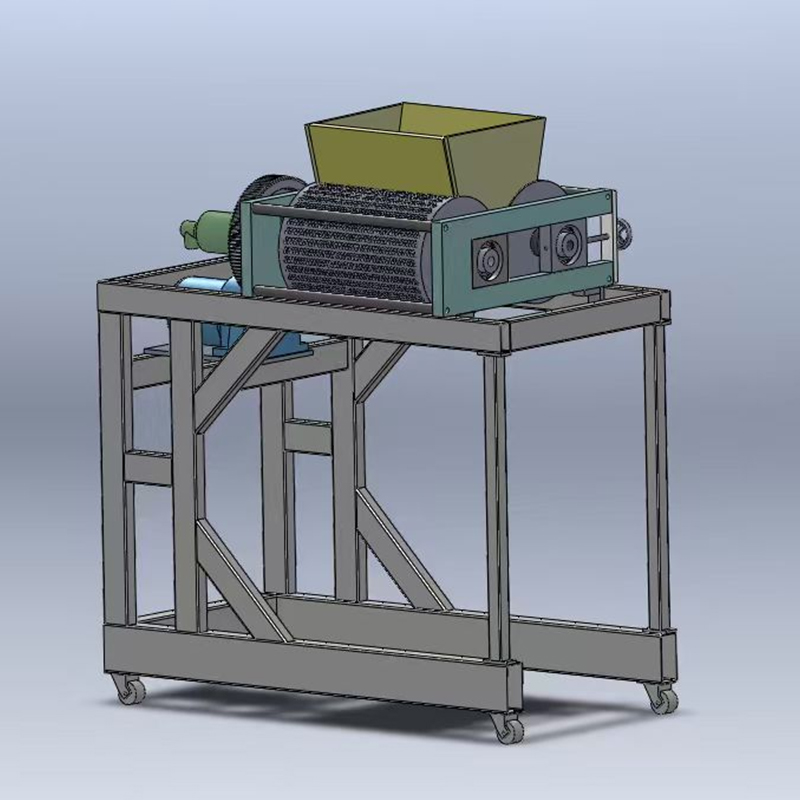
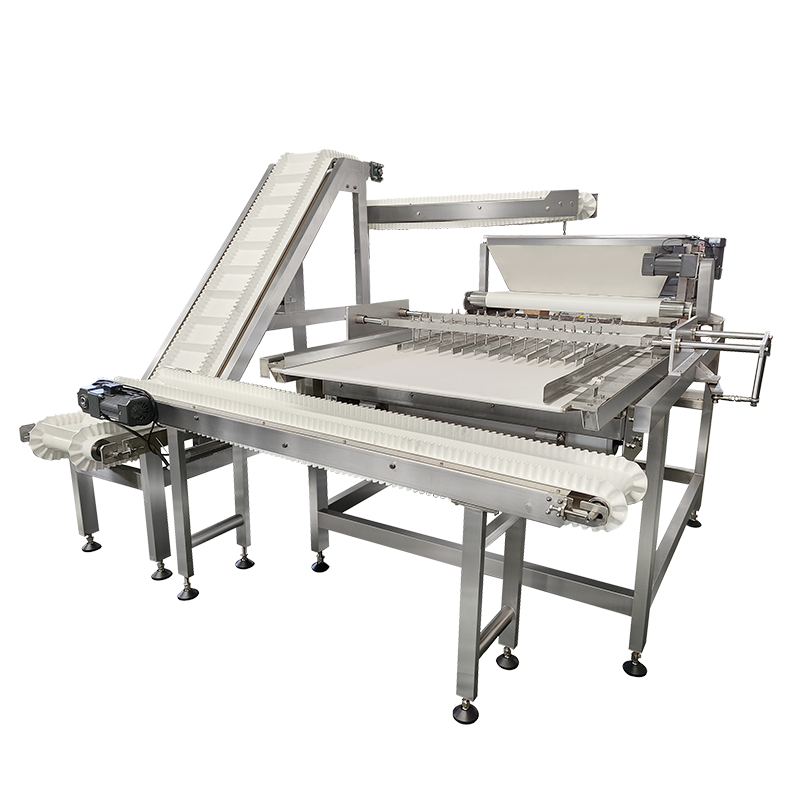
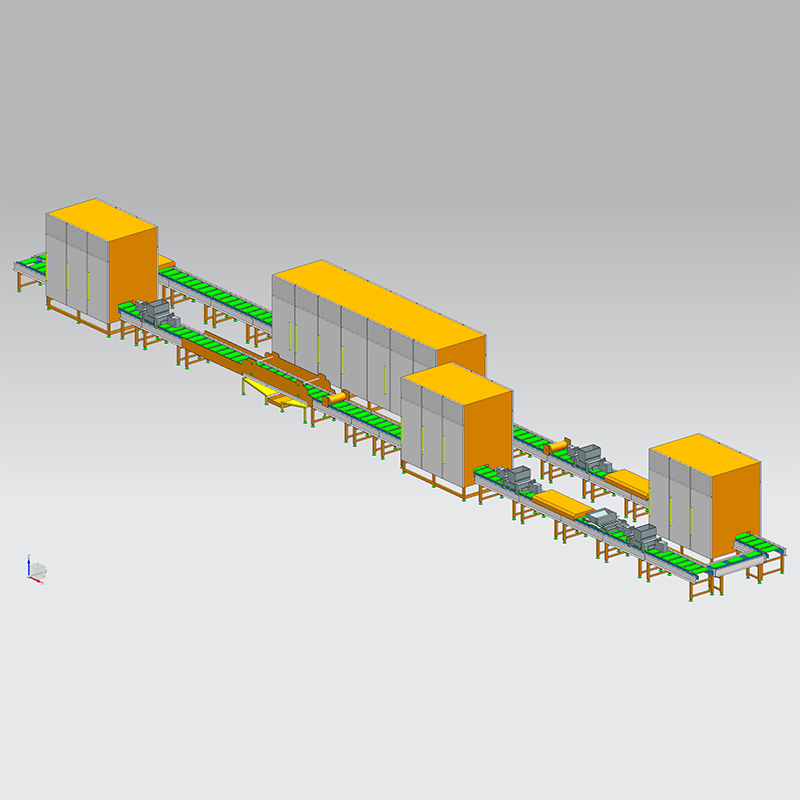
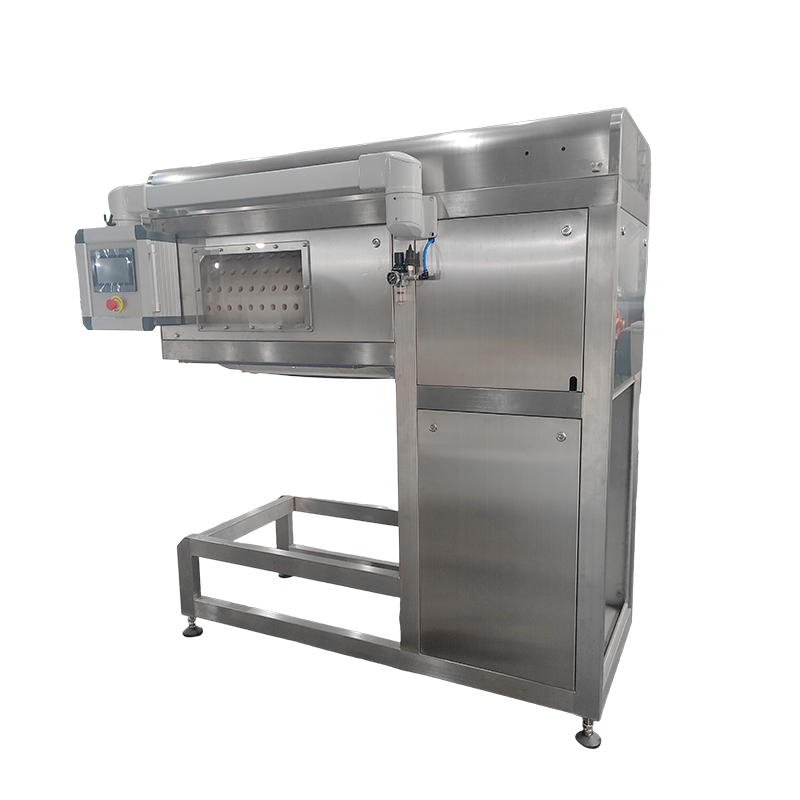
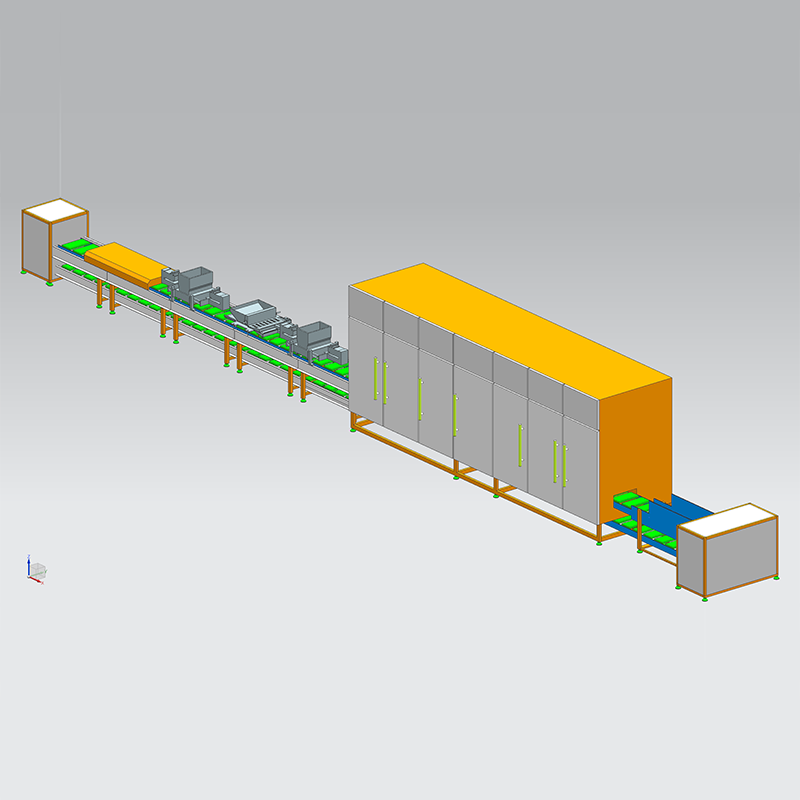
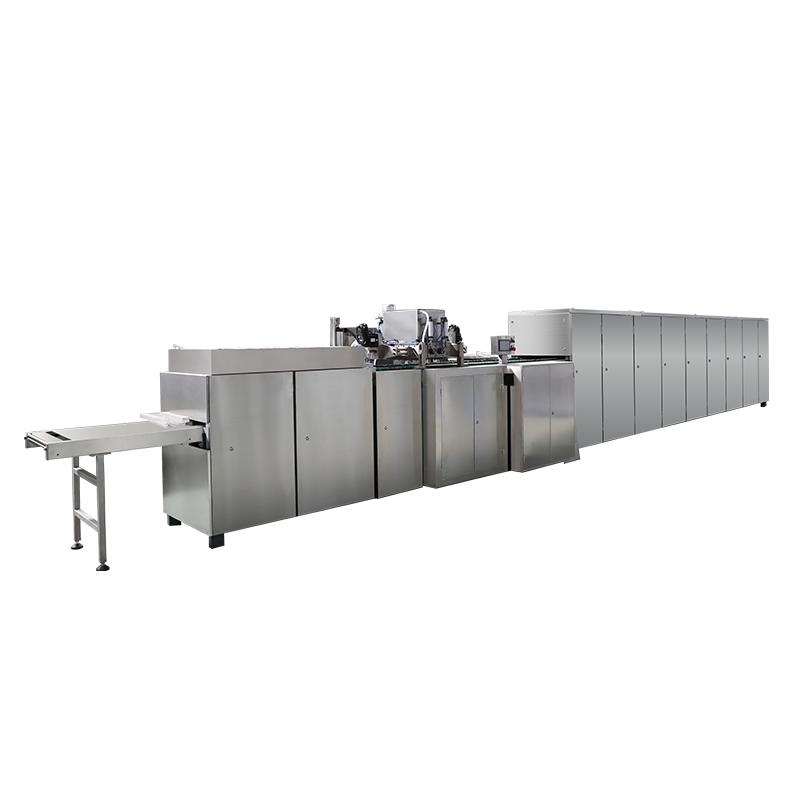
Velge rett maskin til å lage sjokoladebønner er ikke bare en kjøpsbeslutning – den påvirker direkte produksjonseffektivitet, produktkonsistens og driftskostnader. Enten du planlegger å investere i en Automatisk produksjonslinje for sjokoladebønner eller a Småskala sjokoladebønnemaskin Forstå fem kritiske tekniske faktorer vil hjelpe deg å unngå kostbare feil. Denne veiledningen gir datastøttet innsikt i kapasitetsplanlegging, presisjon i kjerneforming, automatiseringsnivåer, energiforbruk og hygienisk design. Ingen merkevaresammenligninger – kun tekniske prinsipper og ytelsesmålinger i den virkelige verden.
Faktor 1: Produksjonskapasitet og skalerbarhet
Tilpasse output til bedriftsfasen din
Produksjonskapasitet er den første parameteren som defineres. Maskiner varierer fra batchkapasiteter på 50 kg/t (typisk for Småskala sjokoladebønnemaskin enheter) til 2000 kg/t for industrilinjer. En vanlig feil er overdimensjonering: en maskin vurdert til 500 kg/t som opererer med 30 % belastning fører til høyere energikostnader per enhet (ofte 22 % sammenlignet med 80 % belastning) og økt slitasje på frekvensomformere. Omvendt tvinger underdimensjonering overtidsskift og fremskynder utskifting av deler.
Skalerbarhetsfunksjoner for å inspisere
- Modulær trommedesign: Gjør det mulig å legge til ekstra kjøleseksjoner senere.
- Motor momentreserve: Maskiner med ≥15 % ekstra dreiemoment håndterer reseptendringer (f.eks. kakaomasse med høyere fettinnhold) uten å stoppe.
- Kontroller programvareoppgradering: Entry-level-enheter mangler ofte feltbussporter (Profinet, EtherCAT) som trengs for fremtidig linjeintegrasjon.
| Produksjonsskala | Typisk kapasitet (kg/t) | Anbefalt kjøreeffekt (kW) | Fotavtrykk (m²) |
|---|---|---|---|
| Liten / håndverker | 50 – 150 | 3,0 – 7,5 | 4 – 8 |
| Medium / Kontrakt | 200 – 600 | 11 – 22 | 10 – 18 |
| Industriell | 800 – 2000 | 30 – 90 | 20 – 45 |
For operasjoner som planlegger å doble produksjonen innen to år, reduserer valg av en maskin med en skrue med variabel hastighet og overdimensjonert kjøletunnel (f.eks. 25 % lengde) fremtidige kapitalutgifter med gjennomsnittlig 34 % basert på ettermonteringskostnadsanalyser. Be alltid om en kapasitetskurve målt ved 75 % relativ fuktighet og 26 °C omgivelsestemperatur – mange leverandører oppgir ideelle laboratorieforhold som overdriver reell gjennomstrømning med 12–18 %.
Faktor 2: Forming av presisjon og kjernekonsistens
Hvorfor sjokoladekjerneformingsmaskinens undersystem er viktig
Den Sjokolade kjerneformingsmaskin – enheten som former den flytende sjokoladen til linselignende dråper – bestemmer vektens ensartethet, formrundhet og skallets integritet. I en typisk produksjonslinje kvantifiseres formingspresisjon ved variasjonskoeffisient (CV) for individuelle bønnevekter. Premium-utstyr oppnår CV ≤1,5 % ved 120 bønner per minutt, mens maskiner på startnivå ofte overstiger 3,5 % CV, noe som fører til overfylling eller undervektige pakker.
Kritiske formingsparametre
- Dysetemperaturkontroll: ±0,5°C nøyaktighet forhindrer hale (strengede ender) og ufullstendig avskjæring.
- Stempel eller girpumpe responstid: Bør være <40 ms for høyhastighetslinjer for å unngå dråpeflekker.
- Kniv- eller trådkuttergeometri: Konvekse blader reduserer produktforvrengning ved avskjæring.
En produksjonsrevisjon av 14 anlegg i middels skala viste at oppgradering fra en standard roterende kutter til et servodrevet giljotinsystem reduserte vektvariasjonen fra 4,1 % til 1,8 %, og reduserte give-away (produktoverskudd i emballasje) med 2,3 % av den totale sjokolademassen – tilsvarende 2300 kg spart. For en Sjokolade linsemaskin , verifiser også linseformen: en veldesignet formløs form gir en jevn, lett hvelvet form uten ekvatorial søm, mens billige enheter etterlater en synlig skillelinje som sprekker under herding.
Faktor 3: Automatiseringsnivå og kontrollintegrasjon
Fra halvautomatisk til helautomatisk produksjonslinje for sjokoladebønner
Automatisering påvirker direkte arbeidskostnader, repeterbarhet og datasporbarhet. En halvautomatisk linje krever vanligvis at en operatør justerer tempereringskurver og starter/stopper Sjokolade linsemaskin manuelt. I kontrast, en fullt Automatisk produksjonslinje for sjokoladebønner integrerer PLS (programmerbar logikkkontroller) med HMI (menneske-maskin-grensesnitt), reseptbehandling og fjernovervåking.
Viktige automatiseringskomponenter å sammenligne
- PLC type: Industrielle enheter (f.eks. Siemens S7-1200 eller tilsvarende) tilbyr stigelogikk for tilpassede sekvenser.
- Sensortilbakemelding: Minst tre RTD-sensorer (innløp, midttunnel, utløp) for kjølekontroll med lukket sløyfe.
- Oppbevaring av oppskrifter: Minst 50 oppskrifter med justerbare parametere: formingstrykk (2-6 bar), tunnellufthastighet (0,5-3 m/s) og belegningstrommelhastighet.
Data fra 22 konfektfabrikker viser at overgang fra manuell til helautomatisk bønneforming reduserer produktutdelingen med 1,8 % og reduserer overgangstiden fra 45 minutter til 9 minutter per oppskriftsbytter. I tillegg reduserer automatiserte maskiner med prediktive vedlikeholdsvarsler (vibrasjonsovervåking på formingshodet) uplanlagt nedetid med 63 % over tre år. Når du vurderer en leverandør, be om et kontrollarkitekturdiagram – mangel på et distribuert I/O-system betyr ofte kostbar omkobling for fremtidige linjeutvidelser.
Sammenligning av automatiseringsnivåer
| Automatiseringsnivå | Operatørintervensjon (per skift) | Batchkonsistens (std dev) | Datalogging |
|---|---|---|---|
| Manuell | Stadige justeringer | ±3,2 g / 100 bønner | Ingen |
| Halvautomatisk | 5–8 intervensjoner | ±1,5 g / 100 bønner | Lokale trender |
| Helautomatisk | ≤1 intervensjon | ±0,6 g / 100 bønner | Cloud OPC UA |
Faktor 4: Energieffektivitet og langsiktig vedlikehold
Skjulte kostnader i kjøling og pneumatikk
Energiforbruk i en maskin til å lage sjokoladebønner domineres av tre undersystemer: kjøletunnel (40–50 % av totalen), tempereringsenhet (25–30 %) og trykkluft for å danne cutoff (15–20 %). For en linje som kjører 16 timer/dag, gir en forskjell på 0,2 kWh per kg produkt en årlig besparelse på $5 600 (ved $0,11/kWh) per 100 kg/t kapasitet.
Effektivitetsmål å be om
- Spesifikt energiforbruk (SEC): Bør være ≤0,45kWh/kg for maskiner >300kg/t; småskala kan nå 0,65 kWh/kg på grunn av faste tap.
- Type kjølemiddel: R290 (propan) tilbyr 12 % høyere ytelseskoeffisient enn R134a, men krever sikkerhetssertifikater.
- Vifter med variabel hastighet: Reduser energibruken i tunnelen med 35–50 % under dellast.
Vedlikeholdsintervallene varierer mye: et godt designet formingshode med keramikkbelagte stempler kan fungere 8000 timer før tetningsbytte, mens generiske enheter trenger service hver 1200. time. Basert på vedlikeholdslogger fra 31 maskiner, forlenger utskifting av polymerlagre med oljeimpregnert bronse i linsekuttetrommelen MTBF (gjennomsnittlig tid mellom feil) fra 1800 til 7500 timer. For Småskala sjokoladebønnemaskin brukere, prioritering av enkel tilgang til formingsformen og rengjøringspaneler uten verktøy reduserer timelønnskostnadene med 40 %.
Faktor 5: Hygienestandarder og materialkompatibilitet
Overholdelse av matsikkerhet uten kompromiss
Sjokolade er en mat med lav fuktighet, men fettrester og sukkerstøv skaper hygienerisiko. En medgjørlig Sjokolade kjerneformingsmaskin må oppfylle EHEDG (European Hygienic Engineering & Design Group) retningslinjer eller tilsvarende. Viktige designfunksjoner inkluderer: alle produktkontaktflater minst 304 rustfritt stål (316L for sure eller saltholdige oppskrifter), indre radier ≥6 mm for å forhindre bakteriefeller, og ingen blinde hull der pasta kan samle seg.
Verifiserbare hygienespesifikasjoner
- Overflateruhet (Ra): ≤0,8 µm for polerte deler, ≤0,4 µm for forming av dyser.
- Forseglingsmateriale: FDA-godkjent silikon (hvit) eller PTFE; unngå svart EPDM som kan utvaske forbindelser til fet sjokolade.
- Drenerbarhet: Etter CIP (clean-in-place), bør maskinen beholde mindre enn 10 ml vann i lave punkter.
En sammenlignende analyse av 18 småskala prosessorer viste at maskiner som mangler avtakbare formingsplater krevde 2,7 ganger lengre rengjøringstid (94 vs 35 minutter) og hadde 3 ganger høyere ATP-pinneavlesninger (som indikerer gjenværende organisk materiale). For en Sjokolade linsemaskin , vær spesielt oppmerksom på kjøletunnelbeltet: solide rustfrie stålbelter er lettere å desinfisere enn vevde netting, selv om mesh gir bedre luftstrøm. Kompromiss: et modulært belte med åpne hengselsåpninger >10 mm tillater både luftstrøm og manuell rengjøring.
Rask sjekkliste for materiell
| Komponent | Akseptabelt materiale | Uakseptabelt materiale |
|---|---|---|
| Beholder interiør | 304SS (2B finish) | Galvanisert stål |
| Dannende stempel | 316SS / Keramikk | Messing, aluminium |
| Transportbånd (kontakt) | PU matkvalitet (blå) | PVC med myknere |
| Pakninger | Silikon, FKM | NBR, EPDM |
Konklusjon: Bygge en beslutningsmatrise
Å velge en maskin til å lage sjokoladebønner er en multi-objektiv optimalisering. Bruk de fem faktorene ovenfor for å lage et vektet resultatkort. For eksempel kan en oppstart prioritere lav startkostnad og enkel rengjøring (hygiene) fremfor full automatisering, mens en kontraktsprodusent vil vekte formpresisjon og energieffektivitet høyest. Spør alltid leverandører om testrapporter fra tredjeparter om CV%, SEC og overflateruhet. Husk at en lavere innkjøpspris ofte skjuler høyere driftskostnader – en maskin med 10 % bedre formingsutbytte betaler tilbake premien på 14 måneder med en produksjon på 500 kg/dag. Ved systematisk å evaluere kapasitet, kjernedannelse, automasjon, energi og hygiene sikrer du at din investering i en Automatisk produksjonslinje for sjokoladebønner eller a Småskala sjokoladebønnemaskin leverer konsistent ROI i årevis.
Ofte stilte spørsmål (FAQ)
Q1: Hva er den typiske levetiden til et sjokoladebønnedannende hode?
Med riktig vedlikehold (smøring hver 500. time og tetningsbytte etter 8 000 timer), varer et høykvalitets formingshode laget av herdet stål eller keramikk 15 000–25 000 driftstimer. Enheter i nedre ende kan trenge utskifting etter 5000 timer på grunn av slitasje på de avskårne knivkantene.
Q2: Kan en småskala sjokoladebønnemaskin senere integreres i en helautomatisk linje?
Ja, hvis maskinen har en feltbusskommunikasjonsport (Ethernet/IP, Profinet eller Modbus TCP) og dens kontrollprogramvare støtter eksterne reseptanrop. Mange småskala enheter mangler imidlertid dette, så du må eksplisitt bekrefte med leverandøren. Ettermontering av en ikke-kommunikativ maskin koster vanligvis 40–60 % av den opprinnelige prisen.
Q3: Hvor ofte bør kjøletunnelen rengjøres for å opprettholde effektiviteten?
For melk og mørk sjokolade er en full CIP-syklus (clean-in-place) hver 120–150 produksjonstime tilstrekkelig. Hvit sjokolade (høyere melkefett) kan kreve rengjøring hver 80. time fordi fettpolymerisering skjer raskere. Bruk alltid et ikke-ætsende, næringsmiddelgodkjent rengjøringsmiddel som er godkjent for aluminium hvis tunnelfinnene er aluminiumbaserte.
Q4: Hva er minimumsbestillingsmengden for en tilpasset sjokoladekjerneformingsmaskin?
De fleste produsenter krever minimum 12 til 24 dyser per design (8–12 ukers ledetid). Noen tilbyr imidlertid rask prototyping via 3D-trykte stanser i rustfritt stål for små partier (3–5 stykker) til 2,5 ganger enhetskostnaden. For linseformer bør toleransen for dysehulrom være ISO 2768‑m for å sikre konsistent bønnediameter.
Spørsmål 5: Betyr en høyere linjehastighet alltid lavere kostnad per bønne?
Ikke nødvendigvis. Over 400 bønner per minutt øker kostnadene for presisjonsservodrifter og høyhastighetsluftventiler ikke-lineært. Den optimale økonomiske hastigheten for de fleste Sjokolade linsemaskin design er 250–350 bønner/min. Utover det stiger avvisningsraten ofte på grunn av luftturbulens som påvirker dråpeplassering, og oppveier gjennomstrømningsgevinster.
Q6: Kan den samme maskinen produsere både standard sjokoladebønner og fylte (kjerne-i-skall) produkter?
Dedikert Sjokolade kjerneformingsmaskin enheter med co-ekstruderingsevne er nødvendig for fylte produkter. En standard bønnedanner kan ikke injisere en væske eller pastakjerne. Hvis du planlegger å diversifisere til fylte bønner, velg en maskin med et dobbeltavsetningssystem og en kjernepumpe fra begynnelsen – ettermontering er komplisert og reduserer ofte kapasiteten med 30 %