

Hvordan kan en automatisk produksjonslinje for sjokoladebønne oppnå effektiv og nøyaktig storskalaproduksjon?
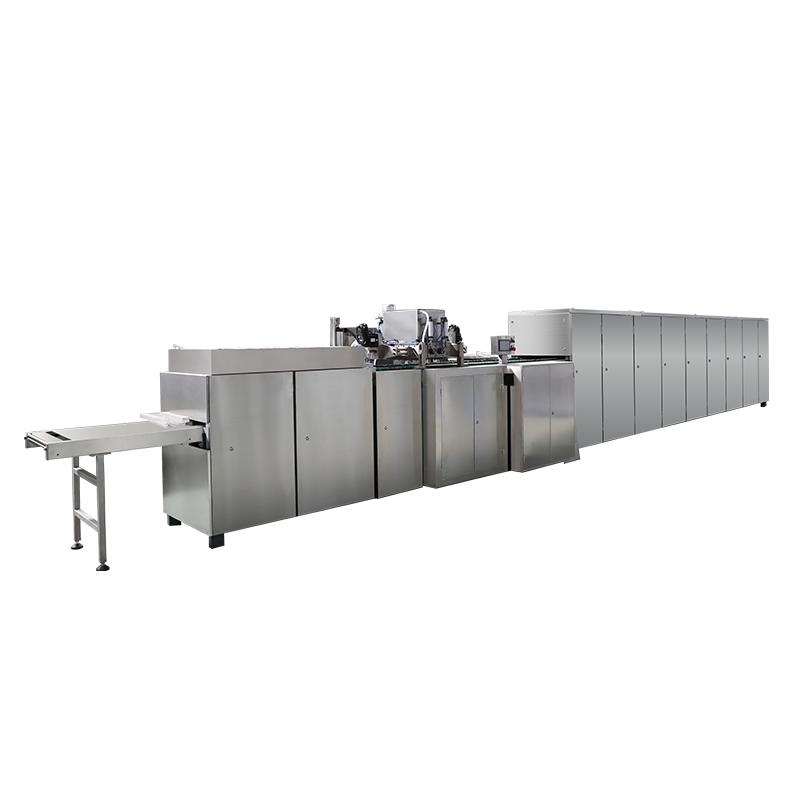
Ettersom det globale sjokolademarkedet fortsetter å ekspandere, vil automatisk produksjonslinje for sjokoladebønne har blitt nøkkelen til å oppnå effektiv og nøyaktig storskalaproduksjon. Fra inntreden av råvarer i produksjonslinjen til produksjon av ferdige produkter, dekker denne komplekse produksjonskjeden mange kjernekomponenter og banebrytende teknologier, og hvert ledd spiller en avgjørende rolle i kvaliteten og produksjonseffektiviteten til sluttproduktet.
1. Kjernekomponentene og arbeidsprinsippet til den automatiske produksjonslinjen for sjokoladebønne
(I) Råvaretransport og smeltesystem
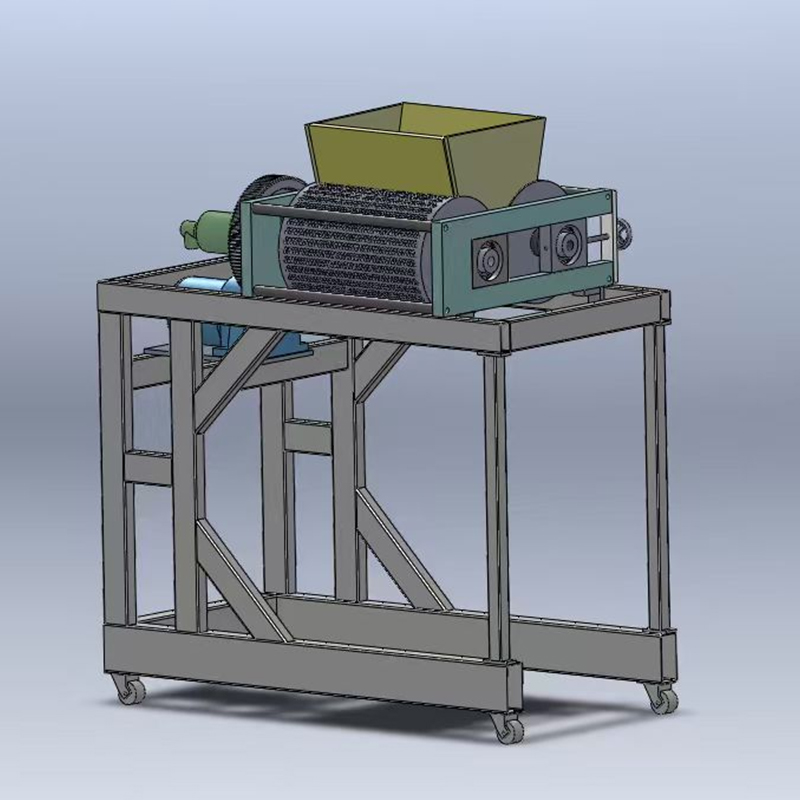
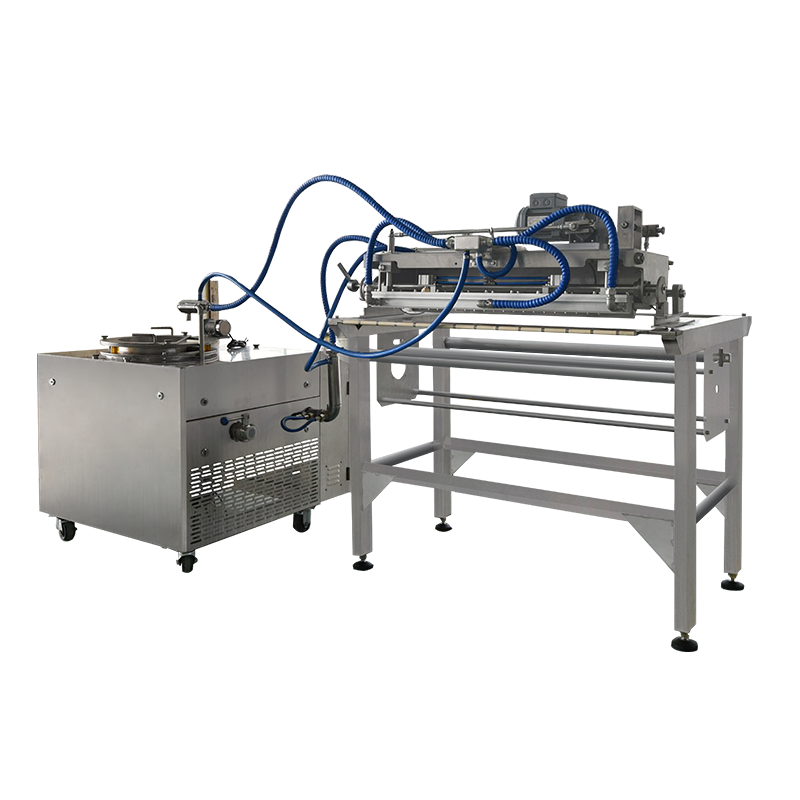
Råvaretransport- og smeltesystemet er utgangspunktet for automatisk sjokoladebønneproduksjon. Den påtar seg den viktige oppgaven med å omdanne faste sjokoladeråvarer til bearbeidbar væske. Systemet er vanligvis sammensatt av råvarelagringsbøtter, skruetransportører, kontinuerlige smeltetanker og annet utstyr.
Oppbevaringsbøtter for råvarer er for det meste laget av rustfritt stål, som har god tetning og korrosjonsbestandighet, og effektivt kan forhindre at råvarene blir fuktig, oksidert og forurenset. Bingen er vanligvis utstyrt med en materialnivåsensor for å overvåke råvarereservene i sanntid. Når råvaren er lavere enn innstilt verdi, vil systemet automatisk avgi en alarm for å minne personalet om å fylle på råvarene i tide.
Skruetransportøren er ansvarlig for å transportere råvarene fra lagerbingen til smeltetanken. Det driver spiralbladet til å rotere gjennom motoren, slik at råvarene beveger seg aksialt i transportrøret. Transportskruetransportørens transporthastighet kan justeres i henhold til produksjonsbehov for å sikre en stabil tilførsel av råvarer.
Den kontinuerlige smeltetanken er kjerneutstyret for smelting av råvarer. Tanken har en mantelstruktur og kan varmes opp med damp eller termisk olje. En røreanordning er installert i tanken for å sikre at råvarene varmes jevnt opp under smelteprosessen for å unngå lokal overoppheting og forringelse av sjokoladekvaliteten. I tillegg er smeltetanken også utstyrt med et temperaturkontrollsystem, som nøyaktig kan kontrollere temperaturen over smeltepunktet til sjokoladeråmaterialet, vanligvis mellom 40-45 ℃, for å sikre at råvarene er fullstendig smeltet.
Under arbeidsprosessen kommer de faste sjokoladeråstoffene først inn i råvarelageret, og transporteres deretter til den kontinuerlige smeltetanken gjennom skruetransportøren. I smeltetanken smelter råvarene gradvis til væske under påvirkning av oppvarming og omrøring. Etter en viss periode med varmekonservering, transporteres den flytende sjokoladen til neste produksjonsledd - presisjonssprøytestøpingsmodul gjennom rørledningen.
(II) Presisjonssprøytestøpingsmodul
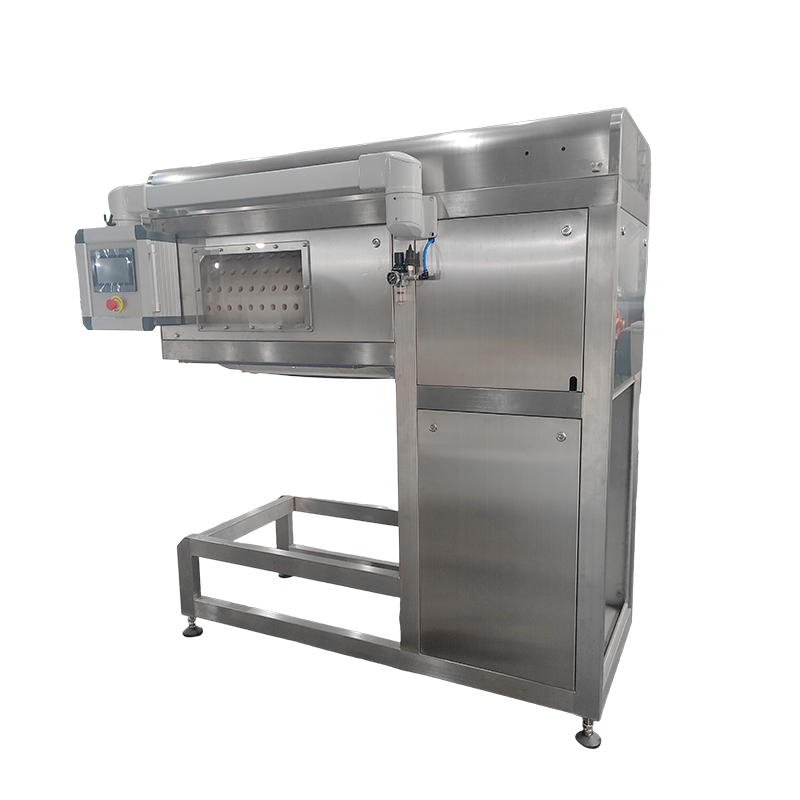
Presisjonssprøytestøpingsmodulen er nøkkelleddet for å bestemme formen og kvaliteten på sjokoladebønner. Denne modulen er hovedsakelig sammensatt av støpeformer, injeksjonspumper, posisjoneringsmekanismer og drivsystemer.
Formen er kjernekomponenten i presisjonssprøytestøpingsmodulen, og dens designnøyaktighet påvirker direkte formen og størrelsen på sjokoladebønnene. Formen er vanligvis laget av matgodkjent rustfritt stål eller aluminiumslegering, og overflaten er finpolert for å sikre overflatefinishen til sjokoladebønnene. Det er flere sjokoladebønneformede hulrom fordelt på formen, og størrelsen og formen på hulrommet er tilpasset i henhold til produktkrav.
Injeksjonspumpen er ansvarlig for nøyaktig å injisere flytende sjokolade inn i formhulen. Vanlige injeksjonspumper inkluderer girpumper og stempelpumper. Girpumper har egenskapene til enkel struktur og stabil flyt, og er egnet for å transportere flytende sjokolade med middels og lav viskositet; stempelpumper har høyere trykk og nøyaktighet, og kan oppnå mikromengde, høypresisjonsinjeksjon, som er egnet for sjokoladebønneproduksjon med høye krav til vektkonsistens. Strømmen og trykket til injeksjonspumpen kan justeres nøyaktig gjennom kontrollsystemet for å sikre at mengden sjokolade som injiseres i hvert hulrom er konsistent.
Posisjoneringsmekanismen og drivsystemet brukes for å oppnå nøyaktig posisjonering og rask bevegelse av formen. Posisjoneringsmekanismen bruker høypresisjons lineære føringer og kuleskruer for å sikre posisjonsnøyaktigheten til formen under bevegelse. Drivsystemet bruker vanligvis en servomotor for å kontrollere hastigheten og vinkelen til motoren for å oppnå presis start og stopp og rask veksling av formen, og dermed forbedre produksjonseffektiviteten.
Under arbeid injiserer injeksjonspumpen flytende sjokolade inn i formhulen med den innstilte strømningshastigheten og trykket, og posisjoneringsmekanismen og drivsystemet flytter formen nøyaktig til injeksjonsposisjonen og avformingsposisjonen for å fullføre sprøytestøpeprosessen til sjokoladebønnene.
(III) Automatisk avforming og kjøleteknologi
Automatisk avforming og kjøleteknologi er et viktig skritt for å sikre at sjokoladebønner kan skilles jevnt fra formen og opprettholde en stabil form. Dette trinnet inkluderer hovedsakelig kjøletunnel, avformingsmekanisme og transportanordning.
- Kjøletunnelen er hovedutstyret for kjøling og forming av sjokoladebønner. Tvunget luftkjøling eller en blanding av kald luft og kaldt vann brukes i tunnelen for å raskt avkjøle sjokoladebønnene på kort tid. Kjøletunnelen er vanligvis delt inn i flere temperatursoner, og temperaturen og vindhastigheten til hver temperatursone kan justeres uavhengig. Generelt sett, etter at sjokoladebønnene har kommet inn i kjøletunnelen, blir de først forhåndskjølt i høytemperatursonen (ca. 25-30 ℃) for å gjøre overflaten til å størkne, og deretter gå inn i lavtemperatursonen (ca. 15-20 ℃) for dyp avkjøling for å stivne innsiden fullstendig. Avkjølingstiden justeres etter størrelsen og tykkelsen på sjokoladebønnene, vanligvis ca. 10-20 minutter.
- Avformingsmekanismen er ansvarlig for å fjerne de avkjølte og formede sjokoladebønnene fra formen. Vanlige avformingsmekanismer inkluderer utkastingstype og fliptype. Avformingsmekanismen av utstøtningstypen setter en skyvestang i bunnen av formen. Når formen når avformingsposisjonen, skyver skyvestangen oppover for å skyve sjokoladebønnene ut av formhulen; mekanismen for avstøpning av flip snur formen i en viss vinkel slik at sjokoladebønnene kan fjernes fra formen under påvirkning av tyngdekraften. Avformingsmekanismen drives av en pneumatisk sylinder eller en hydraulisk sylinder. Avformingskraften og hastigheten styres nøyaktig av kontrollsystemet for å forhindre at sjokoladebønnene blir skadet under utformingsprosessen.
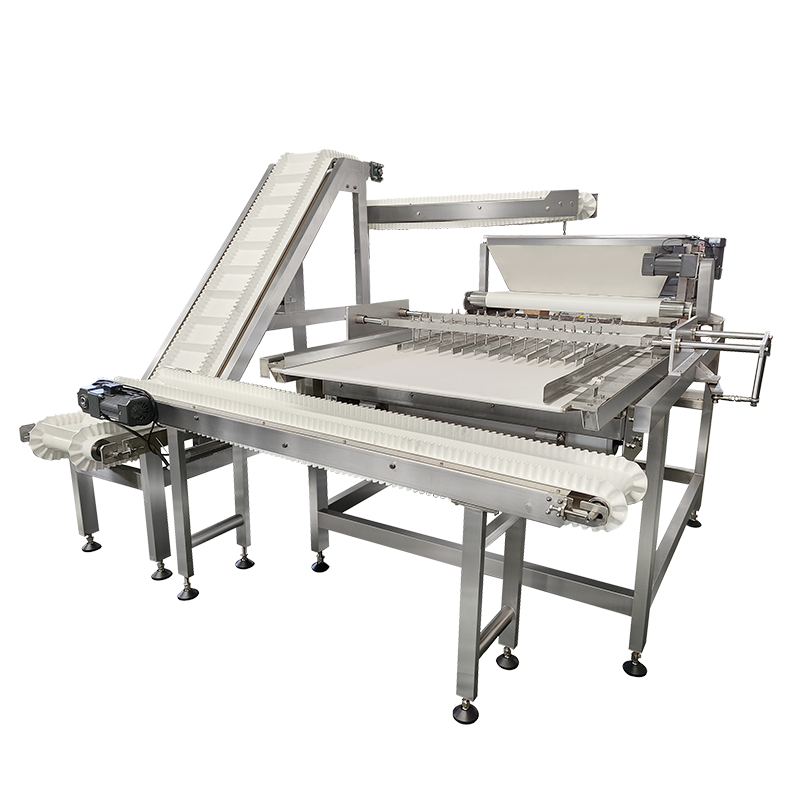
- Transportanordningen brukes til å transportere sjokoladebønnene etter avforming til den påfølgende pakkeprosessen. Transportanordningen bruker vanligvis en båndtransportør eller en kjedetransportør, og overflaten behandles med matkvalitet for å sikre at sjokoladebønnene ikke blir forurenset under transportprosessen. Transporthastigheten kan justeres i henhold til produksjonsrytmen for å sikre kontinuerlig og stabil drift av produksjonslinjen.
2. Analyse av sentrale teknologiske innovasjoner
(I) Påvirkningen av temperaturkontrollnøyaktighet på sjokoladekrystallisering
Krystalliseringsprosessen til sjokolade er ekstremt følsom for temperatur, og nøyaktigheten av temperaturkontroll påvirker direkte kvaliteten og smaken til sjokolade. I produksjonsprosessen av sjokolade kan riktig krystallisering gjøre at sjokolade får god glans, sprøhet og smak, mens feil krystallisering vil gi problemer som bleking av sjokoladeoverflaten og mykgjøring av teksturen.
Den automatiske produksjonslinjen for sjokoladebønne bruker høypresisjonstemperatursensorer og avanserte temperaturkontrollalgoritmer for å oppnå presis kontroll av temperaturen til hver ledd i produksjonsprosessen. Temperatursensorer bruker vanligvis termoelementer eller termiske motstander, som har egenskapene til rask responshastighet og høy målenøyaktighet. De kan overvåke nøkkelparametrene til sjokoladeråvarer som smeltetemperatur, injeksjonstemperatur, kjøletemperatur osv. i sanntid.
Temperaturkontrollalgoritmen bruker avanserte kontrollstrategier som PID (proporsjonal-integral-differensial) kontroll eller fuzzy kontroll. PID-kontroll kan automatisk justere utgangseffekten til varme- eller kjøleutstyret i henhold til temperaturavviket, slik at temperaturen raskt kan stabilisere seg nær den innstilte verdien; Fuzzy-kontroll kan bedre håndtere ikke-lineære og tidsvarierende temperaturkontrollproblemer og forbedre tilpasningsevnen og stabiliteten til temperaturkontrollsystemet.
Ved faktisk produksjon, for eksempel i kjøleprosessen av sjokoladebønner, styres temperaturen i hver temperatursone i kjøletunnelen nøyaktig slik at sjokoladebønnene kan krystalliseres under en passende temperaturgradient, og derved danne en fin og jevn krystallstruktur som gir sjokoladen god kvalitet og smak.
(II) Mekanisk design av moldsynkroniseringssystem
Formsynkroniseringssystemet er nøkkelen for å sikre effektiv drift av den automatiske produksjonslinjen for sjokoladebønne. Systemet må sikre at formen beveger seg nøyaktig og synkront i hver kobling som injeksjon, kjøling og avforming for å unngå problemer som lekkasje og feiljustering.
Den mekaniske utformingen av formsynkroniseringssystemet inkluderer hovedsakelig overføringsmekanismen, posisjoneringsmekanismen og synkroniseringskontrollenheten. Overføringsmekanismen bruker vanligvis kjededrift eller synkron beltedrift, som har egenskapene til jevn overføring og lav støy. Kjededrift er egnet for anledninger med stor belastning og kan sikre stabiliteten til formen under høyhastighetsdrift; synkron reimdrift har fordelene med høy overføringsnøyaktighet og ikke behov for smøring, og er egnet for formsynkroniseringssystemer med høye presisjonskrav.
Posisjoneringsmekanismen bruker høypresisjons lineære føringer, kuleskruer og posisjoneringsstifter for å oppnå nøyaktig posisjonering av formen. De lineære føringene og kuleskruene gir lineær bevegelse for formen, og sikrer nøyaktigheten og stabiliteten til formen under bevegelse; posisjoneringsstiftene plasserer formen nøyaktig når den når den spesifiserte posisjonen, og sikrer at formen er nøyaktig plassert.
Den synkrone kontrollenheten bruker en PLS (Programmable Logic Controller) eller bevegelseskontroller for å oppnå presis kontroll og synkron koordinering av hver formhandling ved å skrive et program. Den synkrone kontrollenheten kan automatisk justere formens bevegelsesparametere i henhold til produksjonslinjens driftshastighet og produksjonsrytme for å sikre nøyaktig synkronisering av formens handlinger i hver lenke.
(III) Produktvektkonsistenskontrollplan
Produktvektkonsistens er en av de viktige indikatorene for å måle produksjonskvaliteten til den automatiske produksjonslinjen for sjokoladebønne. For å oppnå konsistens i produktvekten, vedtar produksjonslinjen en rekke kontrollordninger.
Ved nøyaktig å kontrollere strømmen og trykket til injeksjonspumpen, sikres at mengden sjokolade som injiseres i hvert hulrom er konsistent. Strømmen og trykket til injeksjonspumpen kan justeres nøyaktig i henhold til vektkravene til sjokoladebønnene, og injeksjonsprosessen overvåkes og tilbakemelding kontrolleres i sanntid gjennom trykksensorer og flowsensorer. Når et avvik i injeksjonsmengden oppdages, vil kontrollsystemet automatisk justere parametrene til injeksjonspumpen for å gjenopprette injeksjonsmengden til den innstilte verdien.
Online veie- og testutstyr brukes til å utføre sanntidsveiing og testing av de produserte sjokoladebønnene. Online veie- og testutstyr bruker vanligvis høypresisjons veiesensorer og raske databehandlingssystemer, som kan veie og teste et stort antall sjokoladebønner på kort tid. Når det oppdages at vekten av sjokoladebønnene overstiger det tillatte feilområdet, vil systemet automatisk fjerne de ukvalifiserte produktene og justere injeksjonspumpen og annet relatert utstyr for å sikre vektkonsistensen til påfølgende produkter.
Problemet med inkonsekvent produktvekt forårsaket av muggforskjeller og prosessfluktuasjoner kan også reduseres ved å optimalisere formdesign og produksjonsprosesser. For eksempel kan formhulen behandles og poleres nøyaktig for å sikre konsistensen av størrelsen og formen til hulrommet; temperaturen, viskositeten og andre parametere for sjokoladeråvarene kan kontrolleres rimelig for å sikre stabiliteten til injeksjonsprosessen.
3. Løsning for optimalisering av produksjonslinjeeffektivitet
(I) Beregningsmodell av produksjonskapasitet per tidsenhet
Enhetstidskapasitetsberegningsmodellen er et viktig verktøy for å evaluere produksjonseffektiviteten til den automatiske produksjonslinjen for sjokoladebønne. Modellen beregner antall sjokoladebønner som produksjonslinjen kan produsere per tidsenhet ved å vurdere produksjonskapasiteten og produksjonsrytmen til hvert ledd i produksjonslinjen.
Formelen for å beregne produksjonskapasiteten per tidsenhet er: Produksjonskapasitet = 60 / Produksjonssyklus × Antall sjokoladebønner per hulrom × Antall former. Produksjonssyklusen refererer til tiden som kreves for å produsere et komplett parti med sjokoladebønner, inkludert den totale tiden for hver kobling som transport av råvarer og smeltetid, sprøytestøpingstid, avkjølingstid, avformingstid, etc. Antall sjokoladebønner per hulrom og antall former bestemmes i henhold til designparametrene til formen.
I faktisk produksjon, ved å nøyaktig måle og analysere tiden til hver kobling i produksjonslinjen, kan vi finne ut flaskehalslenkene som påvirker produksjonsrytmen, og iverksette tilsvarende optimaliseringstiltak, som å øke driftshastigheten til utstyret, optimalisere produksjonsprosessene og redusere nedetiden for utstyrsfeil, og dermed øke produksjonslinjens enhetstidskapasitet.
(II) Utstyrskobling og taktmatching
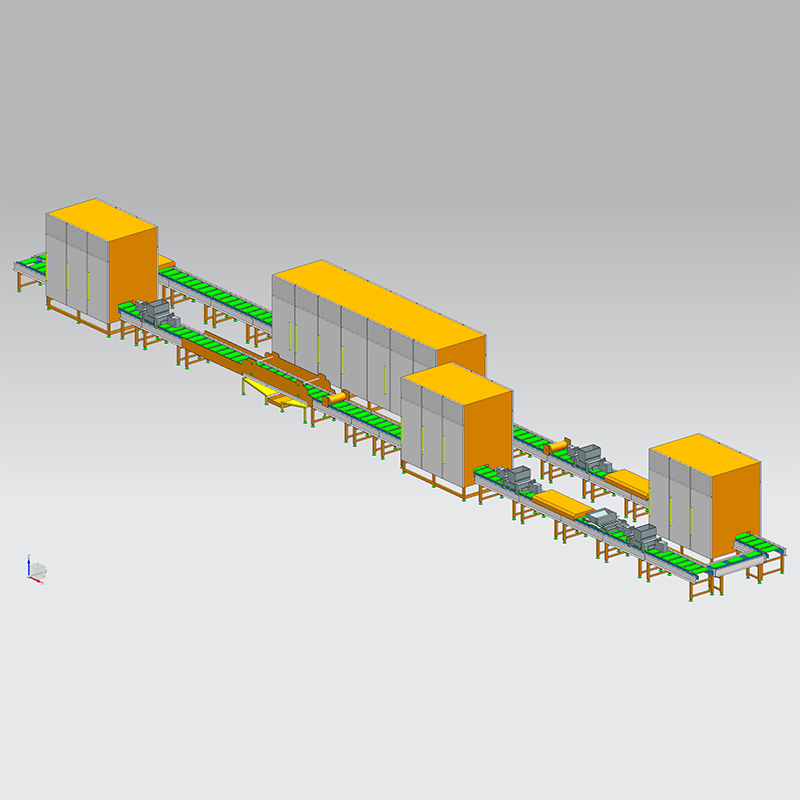
Utstyrskobling og rytmetilpasning er nøkkelen til å sikre effektiv og stabil drift av den automatiske produksjonslinjen for sjokoladebønne. Ulike utstyr i produksjonslinjen, for eksempel transport- og smeltesystemet for råvarer, presisjonssprøytestøpingsmodul, automatisk avforming og kjøleteknologi, etc., må koordinere med hverandre og operere i henhold til en viss produksjonsrytme.
For å oppnå utstyrskobling og taktmatching, bruker produksjonslinjen PLS eller industrielt automasjonskontrollsystem. Systemet overvåker og kontrollerer driftsstatusen til hver enhet i sanntid for å oppnå signaloverføring og samarbeid mellom enheter. For eksempel, når råvaretransport- og smeltesystemet fullfører smeltingen av råvarer, vil det sende et signal til presisjonssprøytestøpemodulen for å varsle den om å forberede seg på å motta flytende sjokolade; etter at presisjonssprøytestøpingsmodulen fullfører sprøytestøpingen, vil den sende et signal til den automatiske avstøpings- og kjøleteknologien for å starte kjøle- og avformingsprosedyrene.
Samtidig vil kontrollsystemet automatisk justere driftsparametrene til hver enhet i henhold til den faktiske driften av produksjonslinjen for å holde produksjonsrytmen stabil. Når en enhet svikter eller bremser ned, vil kontrollsystemet automatisk justere driftshastigheten til andre enheter for å sikre den totale driftseffektiviteten til produksjonslinjen.
(III) Felles varslingsmekanisme
Vanlig feilvarslingsmekanisme er et viktig middel for å forbedre påliteligheten og stabiliteten til den automatiske produksjonslinjen for sjokoladebønne. Denne mekanismen oppdager potensielle utstyrsfeil på forhånd ved sanntidsovervåking og analyse av utstyrets driftsparametere, og sender ut varselsignaler i tide slik at personalet kan iverksette passende tiltak for å håndtere dem og unngå forekomst og utvidelse av feil.
Vanlige feilvarslingsmekanismer inkluderer hovedsakelig sensorovervåking, dataanalyse og varslingssystem. Sensorovervåkingsdelen samler driftsparametrene til utstyret i sanntid ved å installere ulike sensorer på nøkkeldeler av utstyret, som temperatursensorer, trykksensorer, vibrasjonssensorer, strømsensorer, etc.
Dataanalysedelen bruker data mining, maskinlæring og andre teknologier for å analysere og behandle den store mengden data som samles inn. Ved å etablere utstyrsdriftsstatusmodellen og feilprediksjonsmodellen, analyseres endringstrenden til utstyrets driftsparametere for å bestemme om utstyret har skjulte feil. For eksempel, når vibrasjonsverdien til utstyret plutselig øker eller temperaturen fortsetter å stige, vil dataanalysesystemet fastslå at utstyret kan ha mekanisk feil eller problemer med overoppheting og gi et varselsignal.
Tidligvarslingssystemet vil umiddelbart formidle feilvarslingsinformasjon til personalet gjennom lyd- og lysalarmer, SMS-varslinger, e-postpåminnelser osv. Etter å ha mottatt tidligvarslingsinformasjonen kan personalet umiddelbart inspisere og reparere utstyret for å unngå forekomst og utvidelse av feil og sikre normal drift av produksjonslinjen.
4. Bransjestandarder og nøkkelpunkter for kvalitetskontroll
(I) Samsvarskrav for materialer av matvarekvalitet
Alle materialer som er involvert i den automatiske produksjonslinjen for sjokoladebønner må oppfylle standarder for matkvalitet for å sikre sikkerheten og hygienen til sjokoladeprodukter. Matvarer av god kvalitet er pålagt å ha god kjemisk stabilitet, være giftfri og ufarlig, og ikke reagere kjemisk med sjokoladeråvarer.
Utstyrskroppene, rørledningene, formene og andre deler i produksjonslinjen er vanligvis laget av rustfritt stål 304 eller 316, som har god korrosjonsbestandighet og hygieniske egenskaper, og effektivt kan forhindre at utstyret ruster og forurenser sjokoladeprodukter. Pakninger, pakninger og andre deler som er i direkte kontakt med sjokoladeråvarer er laget av matgodkjent gummi eller silikon, som har god fleksibilitet og tetningsegenskaper og oppfyller standarder for mathygiene og sikkerhet.
I tillegg, under design- og produksjonsprosessen av produksjonslinjen, er det også nødvendig å overholde relevante sikkerhetsstandarder og hygienespesifikasjoner for matproduksjonsutstyr, slik som ISO 22000 styringssystem for matsikkerhet, HACCP-systemet (Hazard Analysis and Critical Control Point), etc., for å sikre at design og produksjon av produksjonslinjen oppfyller kravene til mattrygghet.
(II) Kontroll av produktets overflatefinish
Overflatefinishen til produktet er en av de viktige indikatorene for å måle kvaliteten på sjokoladebønner, noe som direkte påvirker forbrukernes visuelle opplevelse og kjøpsønske. For å sikre overflatefinishen til sjokoladebønner, er det nødvendig å kontrollere formdesign, råvarekvalitet, produksjonsprosess og andre aspekter.
- Når det gjelder formdesign, må formoverflaten finpusses for å redusere overflateruheten slik at sjokoladebønnene kan opprettholde en jevn overflate etter avforming. Formen og størrelsen på formhulen må også være nøyaktig utformet for å unngå defekter som skarpe hjørner og grader for å forhindre overflatedefekter på sjokoladebønner under støpeprosessen.
- Når det gjelder råvarekvalitet, velger vi sjokoladeråvarer av høy kvalitet for å sikre renheten og stabiliteten til råvarene. Urenheter og partikler i råvarene vil påvirke overflatefinishen til sjokoladebønnene, så råvarene må kontrolleres og inspiseres strengt.
- Når det gjelder produksjonsteknologi, bør temperaturen, viskositeten og injeksjonshastigheten til sjokoladeråvarene kontrolleres ordentlig. For høy eller for lav temperatur, for høy eller for lav viskositet, for høy eller for lav injeksjonshastighet osv. vil forårsake defekter som bobler og flytemerker på overflaten av sjokoladebønner. Ved å optimalisere produksjonsprosessparametrene, sikres det at sjokoladebønnene kan danne en jevn overflate under sprøytestøping og kjøleprosessen.
(III) Konfigurasjonsanbefalinger for automatiserte testsystemer
Det automatiserte deteksjonssystemet er en viktig garanti for kvaliteten på produktene i den automatiske produksjonslinjen for sjokoladebønne. Systemet kan automatisk oppdage og skjerme vekt, størrelse, utseende, urenheter og andre kvalitetsindikatorer for sjokoladebønner for å forbedre produktkvaliteten og produksjonseffektiviteten.
Det automatiserte inspeksjonssystemet inkluderer hovedsakelig visuelt inspeksjonsutstyr, veieinspeksjonsutstyr og metalldeteksjonsutstyr.
- Det visuelle inspeksjonsutstyret bruker høydefinisjonskameraer og bildebehandlingsteknologi for å utføre sanntidsinspeksjon av utseendet til sjokoladebønner, identifisere overflatedefekter som flekker, bobler, sprekker og automatisk fjerne ukvalifiserte produkter.
- Som nevnt ovenfor kan veie- og testutstyret nøyaktig måle vekten på sjokoladebønner og avvise produkter som ikke oppfyller vektkravene.
- Metalldeteksjonsutstyr brukes til å oppdage om det er metallurenheter i sjokoladebønnene, forhindre at fremmedlegemer av metall blandes inn i produktet, og sikre produktsikkerhet.
Når du konfigurerer et automatisert testsystem, er det nødvendig å rimelig velge modell og mengde testutstyr basert på produksjonskapasiteten og produktkvalitetskravene til produksjonslinjen. Det er også nødvendig å integrere det automatiserte testsystemet med kontrollsystemet til produksjonslinjen for å oppnå sanntidsoverføring og behandling av testdata, for å justere produksjonsprosessparametrene på en rettidig måte og sikre stabiliteten til produktkvaliteten.
Den automatiske produksjonslinjen for sjokoladebønne kan oppnå effektiv og nøyaktig storskalaproduksjon gjennom rimelig kjernekomponentdesign, avansert nøkkelteknologiinnovasjon, vitenskapelig effektivitetsoptimaliseringsplan og strenge industristandarder og kvalitetskontroll. Med den kontinuerlige utviklingen av vitenskap og teknologi og de kontinuerlige endringene i markedsetterspørselen, vil den automatiske produksjonslinjen for sjokoladebønne fortsette å oppgradere og innovere teknologi for å møte de økende produksjonsbehovene og kvalitetskravene til sjokoladeindustrien.