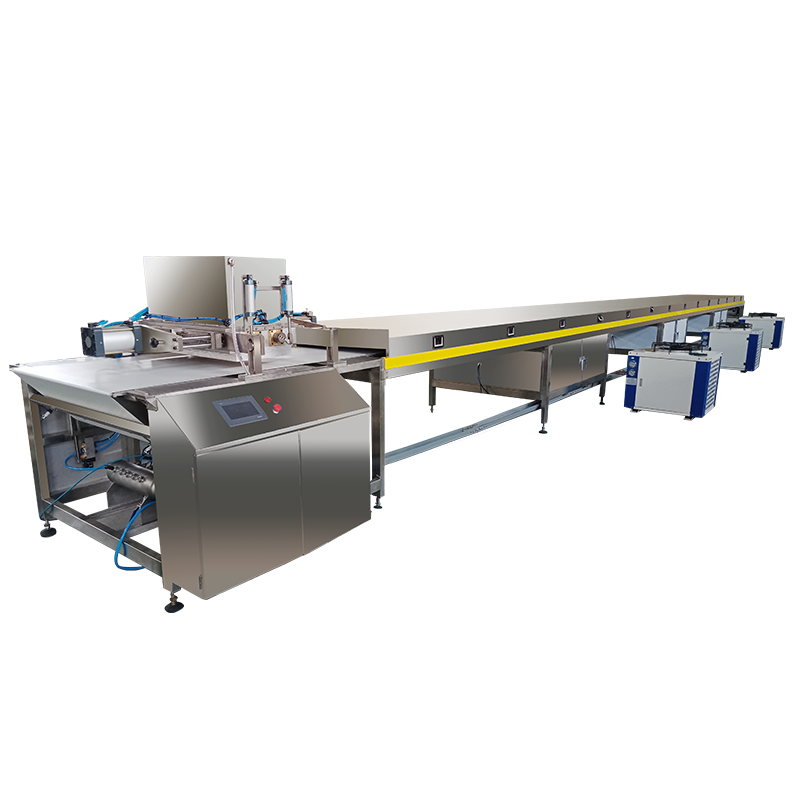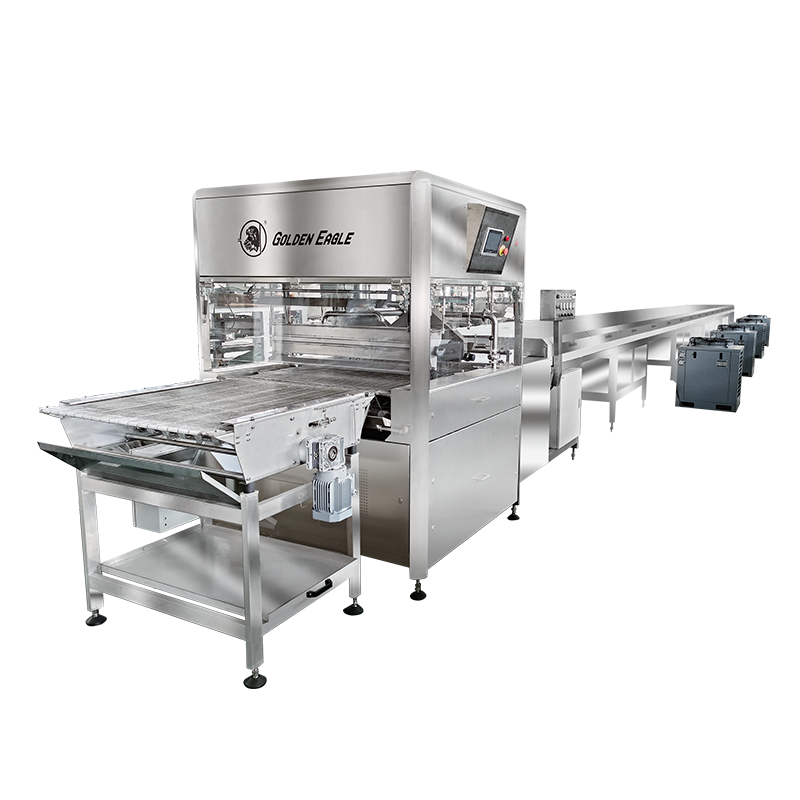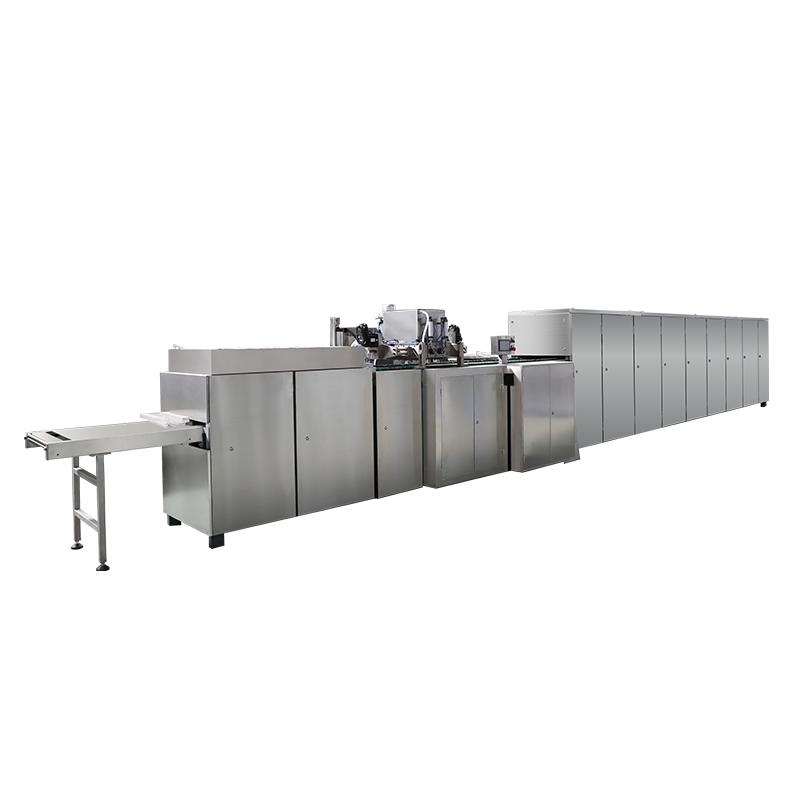


Grunnleggende om Snicker Chocolate Bar Processing Line
Hva er en Snicker Chocolate Bar Processing Line?
A Snicker-behandlingslinje for sjokoladeplater er et integrert sett med utstyr for matproduksjon designet for å produsere lagdelte sjokoladekonfekter i stor skala. Kjernekonklusjonen er grei: en komplett og godt konfigurert Snicker-produksjonslinje kan oppnå ytelser på 150–600 kg/time , avhengig av utstyrsklasse, automatiseringsnivå og produktspesifikasjon. Dette gjør det til et av de mest effektive formatene for produksjon av høyvolum av sjokoladeplater.
Linjen håndterer vanligvis alle stadier fra nougattilberedning og karamelltilberedning til peanøttlaging, sjokoladeomlegging, avkjøling, skjæring og sluttemballasje – alt innenfor en kontinuerlig automatisert flyt. Å forstå hvordan hver modul fungerer hjelper produsenter med å optimalisere utbyttet, redusere avfall og opprettholde konsistent produktkvalitet.
Kjerneprosesseringsstadier i en Snicker-produksjonslinje
En standard Snicker produksjonslinje følger en logisk sekvens av behandlingstrinn. Hvert trinn bidrar til den strukturelle integriteten og sensoriske kvaliteten til den endelige stangen.
Trinn 1 – Nougat forberedelse og forming
Grunnlaget til en bar i Snicker-stil er nougat, produsert ved å blande luftig sukkersirup, glukose, eggehvite og fett i en kontinuerlig eller batch-mikser. Nougaten avsettes deretter på et transportbånd eller i en plateformer, hvor den presses til en jevn tykkelse typisk mellom 10–20 mm . Konsistent tekstur på dette stadiet er avgjørende for nedstrøms skjærenøyaktighet.
Trinn 2 – Karamellkoking og lagdeling
Karamell tilberedes i en kontinuerlig karamellkoker som kombinerer sukker, glukosesirup, fløte eller fett, og emulgatorer under kontrollert varme. Den kokte karamellen legges på nougatlaget mens den fortsatt er smidig. Karamelltemperatur ved avsetning holdes vanligvis mellom 60–75 °C for å sikre riktig vedheft uten å deformere nougaten under.
Trinn 3 – Påføring av peanøtt
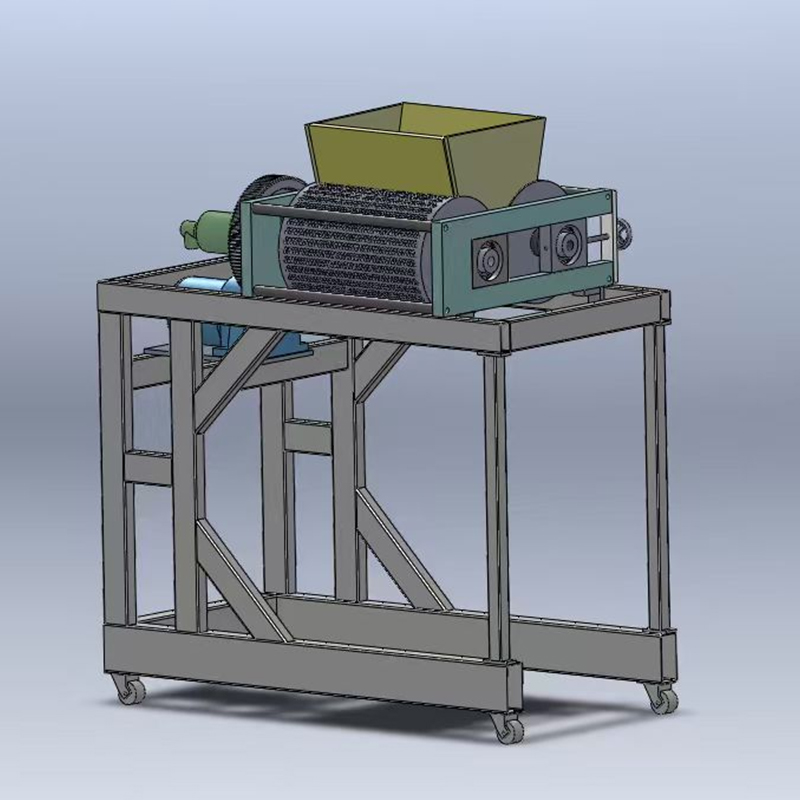
Hele eller halvbrente peanøtter fordeles jevnt over karamelloverflaten ved hjelp av en vibrasjonsmater eller rulleapplikator. En forsiktig presserull sikrer at peanøttene er innebygd i karamelllaget. Ensartethet i peanøttdekning påvirker visuell konsistens og vektnøyaktighet i den ferdige baren.
Trinn 4 – Platekjøling og kutting
Den sammensatte platen – bestående av nougat, karamell og peanøtter – passerer gjennom en kjøletunnel hvor temperaturene reduseres til under 18°C . Dette gjør strukturen fast før skjæring. En roterende eller trådkutter deler deretter platen i individuelle stykker på størrelse med stang med minimalt produkttap.
Trinn 5 – Sjokoladekledning
Individuelle barer passerer gjennom en sjokoladeovertrekker hvor temperert sjokolade (vanligvis kl 29–32°C for mørke eller melkevarianter) belegger alle overflater jevnt. En luftblåser fjerner overflødig sjokolade fra bunnen, og et vibrasjonsbord jevner ut overflatebelegget før stengene går inn i den endelige kjøletunnelen.
Trinn 6 – Endelig kjøling og pakking
Etter omkledning går barer gjennom en kjøletunnel kl 8–14°C i flere minutter for å sette sjokoladeskallet. Fullstendige stenger overføres deretter til automatiserte flyt-innpaknings- eller putepakkemaskiner, og fullfører produksjonssyklusen.
Nøkkelutstyr i en Snicker Chocolate Bar Processing Line
Hvert prosesstrinn krever spesialisert utstyr. Nedenfor er en oversikt over de primære maskinkomponentene og deres funksjonelle roller:
| Utstyr | Funksjon | Nøkkelparameter |
|---|---|---|
| Nougat-mikser og tidligere | Lufter og former nougatgrunnlaget | Ytelse: 100–500 kg/t |
| Karamellkoker | Koker og legger karamell ved kontrollert temperatur | Temperatur: 60–75°C |
| Peanøttmater/applikator | Fordeler peanøtter jevnt over karamell | Dekningsenhet ±3 % |
| Platekjøletunnel | Fester den lagdelte platen for skjæring | Tunneltemperatur: 10–18°C |
| Roterende / Wire Cutter | Kutter plate i individuelle stenger | Kuttehastighet: opptil 120 kutt/min |
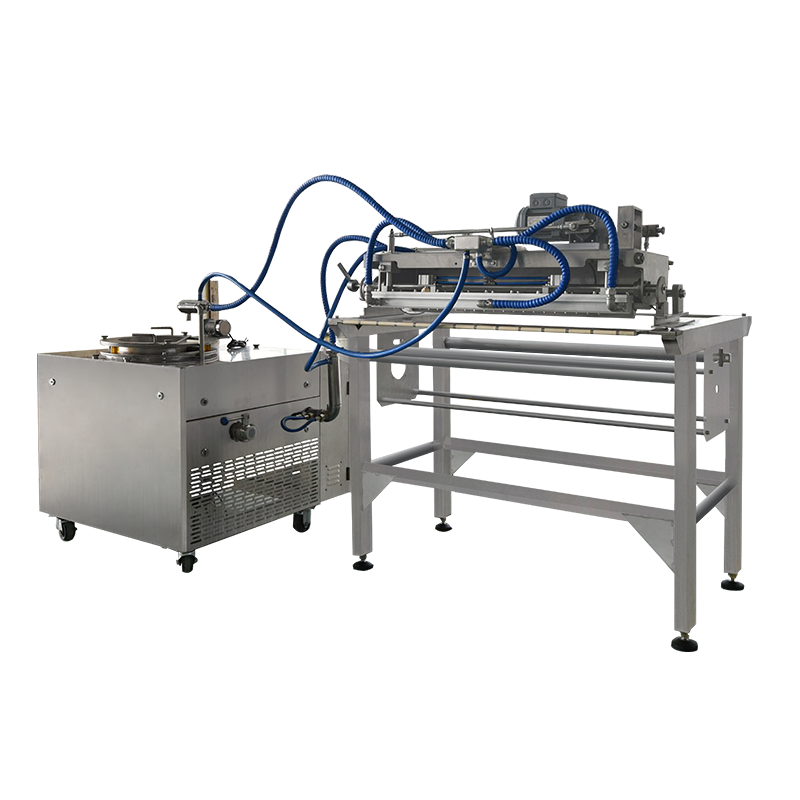
| Sjokolade Enrober | Dekker barer i temperert sjokolade | Sjokoladetemperatur: 29–32°C |
| Endelig kjøletunnel | Setter sjokoladeskallet | Tunneltemperatur: 8–14°C |
| Flow wrapper / pakkemaskin | Pakker ferdige stenger individuelt | Hastighet: opptil 600 bar/min |
Automatiseringsnivåer og produksjonskapasitet
Moderne Snicker sjokoladeplatebehandlingslinjer er tilgjengelige i tre generelle automatiseringsnivåer, hver tilpasset ulike produksjonsskalaer og investeringsnivåer:
- Halvautomatiske linjer: Ytelse på 150–250 kg/t; krever manuell fôring og overvåking på flere stasjoner; lavere startinvestering.
- Helautomatiske linjer: Ytelse på 300–600 kg/t; PLS-kontrollert med minimal operatørintervensjon; egnet for storskala kommersiell produksjon.
- Fleksible multiproduktlinjer: Justerbare former, avleggere og skjærebredder tillater produksjon av forskjellige barformater (f.eks. minibarer, king size) på samme linje med rask omstilling - vanligvis under 30 minutter per formatbryter .
For en produsent i mellomskala som målretter seg mot 500 000–1 000 000 bar per dag, vil en helautomatisert linje som kjører på 400 kg/t med en gjennomsnittlig stangvekt på 50 g produsere ca. 8 000 bar per time eller 192 000 bar per 24-timers skift .
Kritiske kvalitetskontrollpunkter på linjen
Å opprettholde konsistent stangkvalitet krever aktiv kontroll ved flere sjekkpunkter gjennom hele Snicker-produksjonslinjen:
- Nougat tekstur og tetthet overvåking via inline viskosimeter eller manuell prøvetaking hvert 30. minutt.
- Karamellfuktighetsinnholdet sjekkes etter koking — målfuktighet: 8–12 % — for å sikre riktig seig tekstur.
- Verifisering av stangvekt ved hjelp av sjekkvektsystemer umiddelbart etter kutting; typisk toleranse er ±1,5g per bar .
- Sjokoladebeleggtykkelse målt via røntgen eller vektsammenligning før og etter omkledning.
- Visuelle inspeksjonsstasjoner (manuelle eller kamerabaserte) før pakking for å oppdage stenger med manglende belegg, peanøttgap eller dimensjonelle uoverensstemmelser.
Designhensyn til hygiene og matsikkerhet
Design av matkvalitet er ikke omsettelig i en prosesslinje for sjokoladeplater. Viktige designprinsipper inkluderer:
- Rustfritt stål 304 eller 316 konstruksjon for alle produktkontaktflater.
- CIP-kompatibilitet (Clean-in-Place) for avleggere, kokekar og kappepanner for å redusere manuell rengjøringstid og krysskontamineringsrisiko.
- Lukkede transportører i kjøletunneler for å hindre luftbåren forurensning ved temperaturoverganger.
- Allergenhåndteringssoner: Peanøttapplikasjonsområder skal være fysisk atskilt eller sekvensert fra allergenfrie produksjonskjøringer.
- HACCP-kompatibel dokumentasjon integrert med PLS-datalogging for full sporbarhet.
Vanlige operasjonelle utfordringer og løsninger
Selv godt konfigurerte linjer støter på tilbakevendende problemer. Nedenfor er de vanligste utfordringene og praktiske løsninger:
| Utfordring | Årsak | Løsning |
|---|---|---|
| Karamell fester seg til kuttere | Karamell for varm på kuttestadiet | Senk kjøletunneltemperaturen med 2–3°C |
| Ujevnt sjokoladebelegg | Sjokolade utenfor temperaturområdet | Kalibrer tempereringsenheten på nytt; se etter utløsere av fettoppblomstring |
| Barvektvariasjon >±3g | Inkonsistens i lagtykkelsen på nougat eller karamell | Inspiser innskuddsdyser; rekalibrere tidligere ruller |
| Peanøtthull i stolper | Materens vibrasjon for høy eller lav | Juster vibrasjonsmaterfrekvensen; rengjøre beholdersensorer |
| Feiljustering av emballasje | Variasjon av stanglengde etter kutting | Synkroniser kutterhastigheten med transportbåndets hastighet |
Energieffektivitet i Snicker Bar Manufacturing
Kjøletunneler og kokekar er de høyeste energiforbrukerne i en Snicker-produksjonslinje, og står til sammen for 55–70 % av det totale linjeenergiforbruket . Praktiske tiltak for å redusere energikostnadene inkluderer:
- Bruk av varmegjenvinningssystemer på kokekar for å forvarme innkommende ingredienser.
- Installere frekvensomformere (VFD) på transportbåndmotorer for å redusere strømforbruket i perioder med lav gjennomstrømning.
- Planlegge dyprengjørings- og vedlikeholdssykluser under høye energitimer.
- Optimalisering av tunnellengde og viftehastighet basert på reell produksjonshastighet i stedet for maksimal designkapasitet.
En godt optimalisert helautomatisert linje kan produsere ett kilo ferdig stang ved hjelp av ca. 0,3–0,6 kWh , avhengig av klimaforhold og planteoppsett.
FAQ
Q1: Hva er det typiske fotavtrykket til en komplett Snicker-produksjonslinje?
En komplett linje inkludert nougatforming, karamell, peanøttpåføring, overtrekk og emballasje krever vanligvis 40–80 meter lang og 4–8 meter i bredden, avhengig av automatiseringsnivå og kjøletunneldesign.
Q2: Kan samme linje produsere både vanlige og mini Snicker-barer?
Ja. Med justerbare avleggere, modulære former og rekonfigurerbare kuttere, kan de fleste moderne linjer bytte mellom formater. Byttetid er typisk 20–45 minutter .
Q3: Hvilken type sjokolade brukes i en Snicker-barbehandlingslinje?
Melkesjokolade er mest brukt, med kakaoinnhold på 25–35 % . Enroberen håndterer både fortemperert sammensatt sjokolade og ekte sjokolade avhengig av produktspesifikasjonen.
Q4: Hvor mange operatører trengs for en helautomatisert linje?
En helautomatisert linje ved 400 kg/t krever vanligvis 3–6 operatører per skift, som dekker kvalitetskontroller, påfyll av emballasje og mindre justeringer.
Q5: Hva er holdbarheten til stenger produsert på denne typen linje?
Med riktig sjokoladeomslutning og flyt-innpakning er holdbarheten til ferdige barer generelt 9–12 måneder ved omgivelsestemperaturer under 20°C.
Spørsmål 6: Er nougat alltid nødvendig i en barlinje i Snicker-stil?
Nougat er standardbasen, men linjen kan tilpasses til å bruke informasjonskapsel, oblat eller frokostblanding i stedet, noe som gjør den til en allsidig plattform for flere barformater.