

Hvor lang tid tar poleringsprosessen for å oppnå en høyglans finish på sjokoladedragéer?
Forstå Chocolate Dragee Polishing Timeline
Reisen fra en matt sjokoladeoverflate til en speillignende høyglansfinish på sjokoladedragéer er både en kunst og en vitenskap. Produksjonsledere og kvalitetskontrollspesialister spør ofte: Hvor lang tid tar egentlig poleringsprosessen å oppnå den ettertraktede høyglansfinishen på sjokoladedragéer? Svaret er ikke enkelt, siden flere variabler påvirker tidslinjen, men å forstå disse faktorene er avgjørende for å optimalisere produksjonseffektiviteten og opprettholde konsistent produktkvalitet.
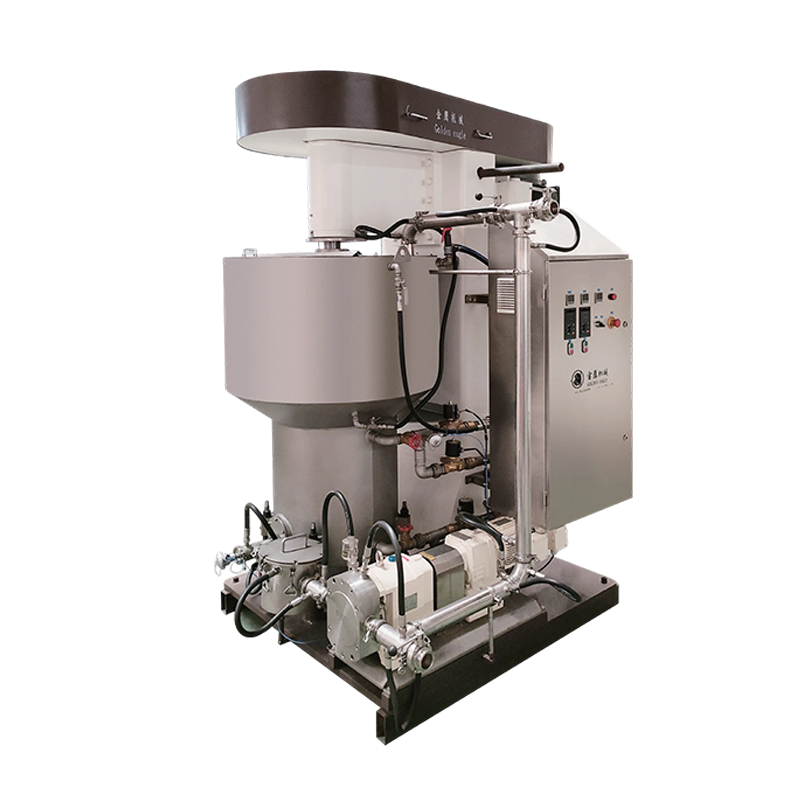
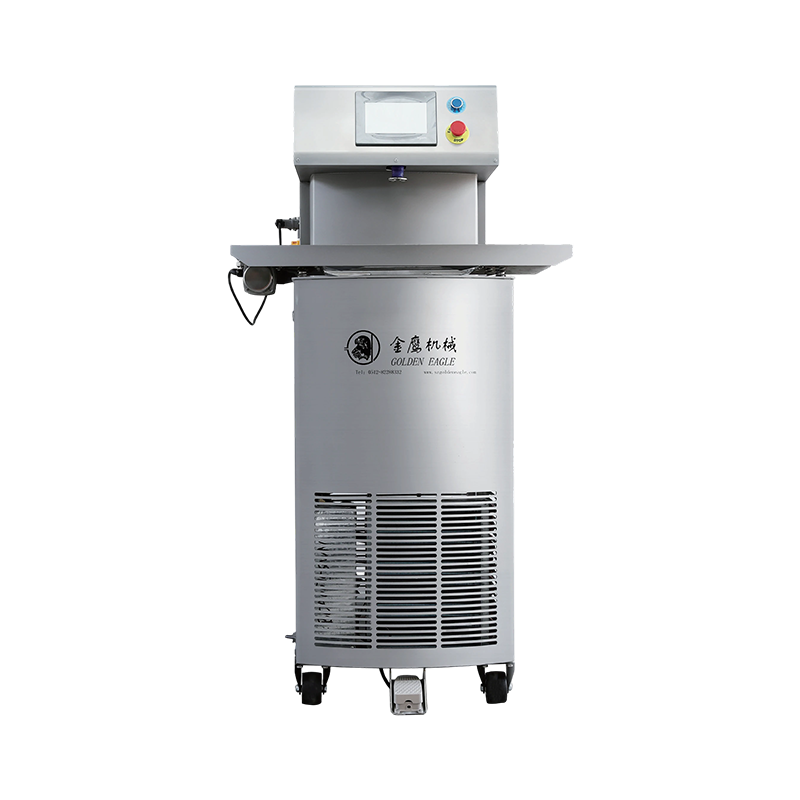
I profesjonelle miljøer for produksjon av godteri varierer poleringsprosessen for sjokoladedragéer vanligvis fra 45 minutter til 3 timer per batch, avhengig av utstyrsspesifikasjoner, produktegenskaper og ønsket finishkvalitet. Denne tidslinjen omfatter hele poleringssyklusen, inkludert forberedelse, aktive poleringsfaser og kvalitetsverifiseringsstadier. For operasjoner som bruker avansert Sjokolade- og godteripoleringsmaskin systemer, kan prosessen strømlinjeformes betydelig samtidig som eksepsjonelle finishstandarder opprettholdes.
Varighetsvariasjonen stammer fra grunnleggende forskjeller i produktgeometri, beleggtykkelse, omgivende miljøforhold og den spesifikke poleringsmetodikken som brukes. Runde og sfæriske drageer polerer generelt raskere enn uregelmessige former på grunn av jevnere overflatekontakt med poleringsmidler. Tilsvarende krever produkter med tynnere sjokoladebelegg kortere poleringstid sammenlignet med tungt belagte sentre, da forholdet mellom overflateareal og volum påvirker hvor raskt poleringsmediet kan skape den ønskede glansen.
Faktorer som påvirker poleringsvarigheten
Utstyrsspesifikasjoner og ytelsesparametere
De tekniske spesifikasjonene til ditt poleringsutstyr korrelerer direkte med behandlingstiden. Modernee poleringsmaskiner har trommeldiametere fra 600 mm til 1500 mm, med rotasjonshastigheter som vanligvis er satt mellom 28 og 32 omdreininger per minutt for optimal poleringsvirkning. Maskiner utstyrt med frekvensomformere lar operatører justere rotasjonshastigheter dynamisk gjennom hele poleringssyklusen, noe som kan redusere den totale behandlingstiden med 15-20 % sammenlignet med enheter med fast hastighet.
Oppvarmingskapasitet representerer en annen kritisk tidsfaktor. Systemer med høyere varmeeffekt (2-3kW) kan opprettholde jevne trommeltemperaturer mellom 20-25°C mer effektivt, og forhindrer temperatursvingninger som ofte forlenger poleringssyklusene. Avanserte modeller har doble varmeelementer med uavhengige kontroller, noe som muliggjør raske temperaturjusteringer som passer til forskjellige sjokoladeformuleringer uten å avbryte produksjonsflyten.
Produktegenskaper og geometri
De fysiske egenskapene til drageene som poleres påvirker behandlingsvarigheten betydelig. Standard produktkategorier og deres typiske poleringstidsrammer inkluderer:
- Runde sfæriske drageer (8-12 mm diameter): 45-75 minutter for høyglans finish
- Oblate eller linseformede produkter: 60-90 minutter på grunn av flate overflater
- Sylindriske eller søyleformede former: 90-120 minutter krever spesialiserte poleringsprotokoller
- Uregelmessige eller mangefasetterte former: 120-180 minutter for fullstendig overflatedekning
- Aluminiumsfolie-innpakket sylindriske sjokolade: 30-45 minutter for foliekomprimering og glansforbedring
Beregninger av overflateareal-til-masseforhold viser at mindre drageer (under 10 mm) polerer mer effektivt enn større enheter fordi poleringsmidlet fordeler seg jevnere over hele overflaten. Svært små produkter (under 5 mm) kan imidlertid kreve reduserte trommelhastigheter for å forhindre aggregering, noe som kan forlenge behandlingstiden med 10-15 %.
Miljømessige og atmosfæriske forhold
Omgivelsestemperatur og fuktighetsnivåer skaper målbare forskjeller i poleringsvarighet. Optimale miljøforhold for sjokoladepolering inkluderer:
- Omgivelsestemperatur: 18–22 °C (64–72 °F)
- Relativ fuktighet: 50-55 %
- Luftsirkulasjon: Kontrollert for å forhindre støvforurensning
Når luftfuktigheten overstiger 60 %, kan poleringstiden øke med 20-30 % fordi fuktighet forstyrrer krystalliseringsprosessen som skaper den blanke overflaten. Motsatt kan ekstremt tørre forhold (under 40 % luftfuktighet) forårsake rask tørking som forhindrer riktig fordeling av poleringsmiddel, noe som krever lavere prosesshastigheter og lengre sykluser.
Vitenskapen bak høyglansfinishformasjon
Krystalliseringsdynamikk og overflateforfining
Å oppnå en høyglans finish på sjokoladedragéer innebærer å manipulere kakaosmørkrystallisering på mikroskopisk nivå. Poleringsprosessen skaper mekanisk friksjon som genererer kontrollert varme (ca. 28-32°C på produktoverflaten), som midlertidig myker sjokoladebelegget. Ettersom trommelen fortsetter å rotere og kjølig luft sirkulerer, omkrystalliserer overflaten til den stabile Form V-polymorfen, som gir det karakteristiske blanke utseendet.
Denne termiske syklusen skjer gjentatte ganger gjennom poleringssyklusen, med hver iterasjon som foredler overflatestrukturen. Forskning tyder på det optimal glansutvikling krever 15-25 komplette termiske sykluser , som forklarer hvorfor prosessen ikke kan fremskyndes. Forsøk på å akselerere syklusen ved overdreven oppvarming eller aggressiv mekanisk handling resulterer i overflatedefekter, fettoppblomstring eller ujevn glansfordeling som nødvendiggjør reprosessering.
Søknadsprotokoller for poleringsmiddel
Påføringen av poleringsmidler følger nøyaktige tidsprotokoller som varierer etter produkttype og ønsket finishintensitet. Vanlige poleringsmidler og deres påføringstidslinjer inkluderer:
| Poleringsmiddel | Søknadsstadiet | Varighet | Resultat |
| Gummi arabisk løsning (2-3 %) | Siste avslutning | 15-20 minutter | Høyglans beskyttende forsegling |
| Bivoks-Carnauba blanding | Mellompolering | 25-35 minutter | Dyp glans med holdbarhet |
| Skjellakk-basert glasur | Endelig tetningsmasse | 10-15 minutter | Maksimal glans og beskyttelse |
| Naturlig polering (ingen tilsetningsstoffer) | Utvidet prosess | 120-180 minutter | Subtil glans, minimal behandling |
Tidspunktet for påføring av agent er kritisk. For tidlig påføring av tetningsmidler kan fange opp overflatefeil, mens forsinket påføring kan føre til utilstrekkelig vedheft. Erfarne operatører bruker vanligvis poleringsmidler i tre stadier: innledende overflatebehandling (20 % av total tid), primær polering (50 % av total tid) og endelig glansutvikling (30 % av total tid).
Optimalisering av poleringstid gjennom prosesskontroll
Temperaturstyringsstrategier
Effektiv temperaturkontroll representerer den viktigste faktoren for å redusere poleringsvarigheten uten at det går på bekostning av kvaliteten. Avanserte poleringssystemer bruker flersones temperaturkontroll som lar forskjellige trommelseksjoner opprettholde distinkte termiske profiler. Denne egenskapen muliggjør samtidig behandling av produkter i ulike stadier av poleringssyklusen, og reduserer den totale batchtiden med opptil 25 %.
Den optimale temperaturprogresjonen under en standard 90-minutters poleringssyklus følger dette mønsteret:
- Startfase (0-15 minutter): Omgivelsestemperatur (20-22°C) for å tillate overflatetilpasning
- Oppvarmingsfase (15-30 minutter): Gradvis økning til 24-26°C for å aktivere overflatemykning
- Aktiv poleringsfase (30-60 minutter): Vedlikehold ved 28-30°C med periodiske kjøleintervaller
- Glansutviklingsfase (60-75 minutter): Kontrollert avkjøling til 22-24°C for å stabilisere krystallisering
- Endelig innstillingsfase (75-90 minutter): Gå tilbake til omgivelsestemperatur for produktstabilisering
Justering av trommelhastighet og helning
Trommelhellingsvinkler mellom 15° og 45° påvirker produktets bevegelsesmønstre og poleringseffektivitet betydelig. Brattere vinkler (35-45°) skaper mer kaskadevirkning som øker overflateeksponeringen for poleringsmidler, noe som potensielt reduserer behandlingstiden med 10-15 % for runde produkter. Flatere vinkler (15-25°) viser seg imidlertid mer effektive for uregelmessige former som krever skånsommere håndtering for å forhindre overflateskader.
Protokoller med variabel hastighet optimaliserer behandlingstiden ytterligere. Å starte med lavere hastigheter (20-25 rpm) under de første belegningsfasene forhindrer produktskade, mens økning til optimale poleringshastigheter (30-32 rpm) i hovedfasen maksimerer overflateforfiningseffektiviteten. Noen avanserte systemer har funksjoner for omvendt rotasjon som eliminerer døde soner og sikrer jevn polering, og reduserer den totale syklustiden ved å sikre konsistent eksponering av alle produktoverflater.
Produksjonsplanlegging og batchplanlegging
Beregning av daglig produksjonskapasitet
Forståelse av nøyaktige krav til poleringstid muliggjør nøyaktig produksjonsplanlegging og kapasitetsberegninger. En standard poleringsmaskin i PGJ-serien med 1000 mm trommeldiameter og 50-70 kg batchkapasitet kan vanligvis fullføres 4-6 partier per 8-timers skift ved behandling av standard runde drageer med 60-minutters poleringssykluser.
Produksjonsledere bør ta hensyn til disse tidskomponentene når de planlegger:
- Lasting og klargjøring: 5-8 minutter per batch
- Aktiv poleringsprosess: 45-120 minutter (produktavhengig)
- Kvalitetsinspeksjon og verifisering: 3-5 minutter
- Lossing og overføring: 5-7 minutter
- Utstyrsrengjøring mellom batch: 8-12 minutter (ved bytte av produkter eller farger)
Disse beregningene indikerer at total syklustid per batch varierer fra 66 til 152 minutter, noe som understreker viktigheten av produktgruppering og sekvensoptimalisering. Å kjøre lignende produkter fortløpende eliminerer rengjøringstiden mellom batchene, og øker effektivt den daglige gjennomstrømningen med 15-20 %.
Flertrinns produksjonslinjeintegrasjon
Moderne konfektvirksomhet integrerer poleringsmaskiner i kontinuerlige produksjonslinjer der tidssynkronisering er kritisk. En typisk integrert linje inkluderer bestrykningsstasjoner, kjøletunneler og poleringsenheter ordnet i rekkefølge. Poleringsstasjonen må holde tempoet med oppstrøms beleggkapasitet, som typisk varierer fra 100-500 kg per time avhengig av linjekonfigurasjon.
For å forhindre flaskehalser bruker mange anlegg flere poleringsmaskiner som opererer parallelt, der hver enhet håndterer spesifikke produkttyper eller krav til finish. Denne parallelle prosesseringstilnærmingen lar den overordnede linjen opprettholde kontinuerlig flyt mens individuelle partier får den nøyaktige poleringstiden som kreves for kvalitetsstandarder. For eksempel kan en produksjonslinje vurdert til 300 kg/time bruke tre poleringsmaskiner som hver behandler 100 kg batcher på forskjøvede 90-minutters sykluser, og sikrer kontinuerlig produksjon samtidig som den opprettholder optimal poleringsvarighet.
Kvalitetsvurdering og sluttvalidering
Objektive glansmålingsstandarder
Å bestemme når poleringsprosessen er fullført krever objektiv måling i stedet for subjektiv visuell vurdering. Bransjestandard glansmåling bruker 60-graders geometri glansmålere som kvantifiserer overflatereflektansen. Høyglans sjokoladefinish registreres vanligvis mellom 85–95 glansenheter (GU) ved 60 grader, mens premium speilfinish kan overstige 95 GU.
Sanntids-glansovervåkingssystemer integrert i moderne poleringsutstyr kan automatisk oppdage når produktene når målspesifikasjonene, og forhindrer både underbearbeiding (utilstrekkelig glans) og overbearbeiding (potensiell overflateskade eller fettoppblomstring). Disse systemene reduserer kvalitetsvariasjoner og eliminerer usikkerheten som ofte fører til at operatører forlenger poleringssyklusene unødvendig.
Visuelle og taktile kvalitetsindikatorer
Mens instrumentell måling gir presisjon, gjenkjenner erfarne kvalitetskontrollpersonell spesifikke visuelle signaler som indikerer optimal fullføring av polering:
- Ensartet overflaterefleksjon uten striper eller flekker
- Fravær av synlige rester av poleringsmiddel eller støvtiltrekning
- Konsekvent fargedybde på alle produktoverflater
- Glatt taktil overflate uten klebrighet eller ruhet
- Stabil produkttemperatur som indikerer fullført krystallisering
Produkter som oppfyller disse kriteriene etter den beregnede poleringsvarigheten kan tømmes trygt, mens de som viser mangler kan kreve utvidet prosessering eller identifisering av prosessparameteravvik.
Feilsøking av utvidede poleringstider
Vanlige årsaker til prosessforsinkelser
Når poleringssyklusene konsekvent overskrider forventede tidsrammer, avslører systematisk undersøkelse av disse faktorene typisk årsaken:
Kvalitetsproblemer med belegg: Sjokoladebelegg med feil temperering eller fettinnhold kan motstå polering, noe som krever 30-50 % ekstra behandlingstid. Pre-coating temperament verifisering forhindrer dette problemet.
Feil ved miljøkontroll: Utilstrekkelig klimakontroll i poleringsområdet forlenger behandlingstiden ettersom utstyret sliter med å opprettholde optimale termiske forhold. Installasjon av dedikerte HVAC-systemer for polering av soner reduserer vanligvis syklustidene med 15-25 %.
Utstyrsvedlikeholdsstatus: Slitte trommeloverflater, ineffektive varmeelementer eller tilstoppede luftsirkulasjonssystemer reduserer poleringseffektiviteten. Regelmessige vedlikeholdsplaner bør inkludere overflatelakkering av trommel hver 12.-18. måned og inspeksjon av varmeelementer kvartalsvis.
Produktoverbelastning: Overskridelse av anbefalt batchkapasitet (vanligvis 45-90 kg for 1000 mm tromler) skaper ujevn polering og forlenger behandlingstiden samtidig som kvaliteten reduseres. Overholdelse av spesifiserte lastevekter sikrer optimal ytelse.
Prosessakselerasjonsteknikker
Når produksjonskrav krever reduserte poleringstider, kan disse validerte teknikkene akselerere behandlingen uten uakseptabel kvalitetskompromiss:
Forhåndskondisjonert produktinnlasting: Å bringe produktene til omgivelsestemperatur før polering eliminerer innledende termiske justeringsfaser, og sparer 10-15 minutter per batch.
Optimaliserte poleringsmiddelkonsentrasjoner: Bruk av litt høyere konsentrasjoner av gummi arabicum eller spesialiserte hurtigpolerende formuleringer kan redusere den endelige glanstiden med 20-30 %, selv om kostnadshensyn må vurderes.
Forbedret luftsirkulasjon: Oppgradering av viftesystemer for å gi 25-30 % økt luftstrøm akselererer overflatetørking og krystallisering, spesielt gunstig i miljøer med høy luftfuktighet.
Automatisert parameterkontroll: PLS-baserte kontrollsystemer som automatisk justerer temperatur og hastighet basert på produkttilbakemeldinger i sanntid forhindrer den konservative overprosesseringen som ofte oppstår ved manuell drift.
Utstyrsvalg for tidseffektive operasjoner
Matchende maskinspesifikasjoner til produksjonskrav
Å velge passende poleringsutstyr innebærer å balansere behandlingstidskapasitet med krav til produksjonsvolum. Viktige utvalgskriterier inkluderer:
| Trommeldiameter | Batch kapasitet | Typisk syklustid | Daglig produksjon (8 timer) |
| 600 mm | 15 kg | 45-60 min | 120-180 kg |
| 800 mm | 30-50 kg | 50-75 min | 240-400 kg |
| 1000 mm | 50-70 kg | 60-90 min | 300-500 kg |
| 1250 mm | 120-180 kg | 75-120 min | 600-900 kg |
Fasiliteter med ulike produktporteføljer drar nytte av å opprettholde flere maskinstørrelser, og tillater batchstørrelsesoptimalisering for hver produkttype i stedet for å tvinge alle produkter gjennom overdimensjonert utstyr som forlenger behandlingstiden.
Avanserte funksjoner som reduserer behandlingstiden
Modern Sjokolade- og godteripoleringsmaskin systemene inneholder funksjoner spesielt utviklet for å minimere poleringsvarigheten samtidig som finishkvaliteten forbedres:
VFD-kontroll (Variable Frequency Drive): Muliggjør presis hastighetsjustering gjennom hele poleringssyklusen, optimaliserer mekanisk handling for hver fase og reduserer den totale tiden med 15-20 % sammenlignet med fasthastighetssystemer.
Automatisk levering av poleringsmiddel: Programmerbare spraysystemer påfører poleringsmidler med optimale intervaller og konsentrasjoner, og eliminerer manuelle påføringsforsinkelser og inkonsekvenser som forlenger behandlingstiden.
Integrert temperaturprofilering: Multi-sone oppvarming med uavhengige kontroller muliggjør samtidig behandling av produkter på forskjellige poleringsstadier, og skaper effektivt en kontinuerlig flyt i batchsystemet.
Hurtigskiftende trommelsystemer: Verktøyfri fjerning og utskifting av trommel reduserer rengjøring og byttetid mellom batcher fra 30-45 minutter til under 10 minutter, noe som forbedrer den effektive daglige kapasiteten betydelig.
Bransjereferanser og ytelsesstandarder
Sammenlignende analyse av prosesseringseffektivitet
Bransjedata viser betydelig variasjon i poleringseffektivitet på tvers av ulike operasjonelle tilnærminger. Klassens beste fasiliteter oppnår gjennomsnittlige poleringssyklustider på 45-55 minutter for standard runde drageer , mens gjennomsnittlige utøvere vanligvis krever 75–90 minutter for tilsvarende kvalitet. Dette effektivitetsgapet på 30–40 % stammer først og fremst fra utstyrsevner, sofistikert prosesskontroll og operatøropplæringsnivåer.
Nøkkelytelsesindikatorer for poleringsoperasjoner bør inkludere:
- Syklustid per kilo ferdig produkt
- Førstegangskvalitetsrate (prosentandel som oppfyller glansstandarder uten reprosessering)
- Energiforbruk per batch
- Utstyrsprosent (faktisk produksjonstid vs. tilgjengelig tid)
- Poleringsmiddeleffektivitet (gram middel per kilo produkt)
Toppytende operasjoner opprettholder førstegangskvalitetsrater over 95 %, mens anlegg som sliter med prosesskontroll kan oppleve en reprosesseringshastighet på 15–25 %, noe som effektivt øker total poleringstid og ressursforbruk proporsjonalt.
Fremtidige trender i reduksjon av poleringstid
Nye teknologier lover ytterligere reduksjon i poleringssyklustider, samtidig som finishkvaliteten opprettholdes eller forbedres. Ultralydassisterte poleringssystemer, som for tiden er i avanserte utviklingsstadier, viser potensial til å redusere behandlingstiden med 40-50 % gjennom forbedret overflateaktivering. På samme måte kan avanserte beleggsformuleringer med forbedret krystalliseringskinetikk muliggjøre raskere glansutvikling uten mekanisk polering.
Automatisering og integrering av kunstig intelligens representerer de mest umiddelbare mulighetene for tidsoptimalisering. Maskinlæringsalgoritmer som analyserer produktutseende i sanntid og justerer prosessparametere automatisk kan eliminere de konservative sikkerhetsmarginene operatører vanligvis bruker, og reduserer syklustidene med 10-15 % samtidig som de forbedrer konsistensen.
Retningslinjer for praktisk implementering
Etablere standard driftsprosedyrer
Dokumentasjon av nøyaktige tidsparametere for hver produkttype sikrer konsistente resultater og muliggjør kontinuerlig forbedring. Standard operasjonsprosedyrer bør spesifisere:
Produktspesifikke tidsstandarder: Minimum, mål og maksimal poleringsvarighet basert på historiske ytelsesdata og kvalitetsvalideringsstudier. Disse standardene bør gjennomgås kvartalsvis og oppdateres basert på prosessforbedringer eller formuleringsendringer.
Beslutningsprotokoller: Klare kriterier for å avgjøre når behandlingen skal utvides, når produkter skal slippes ut og når feilsøkingsundersøkelser skal startes. Disse protokollene forhindrer de vilkårlige tidsforlengelsene som ofte oppstår når operatører mangler klar veiledning.
Dokumentasjonskrav: Registrering av faktiske syklustider, miljøforhold og kvalitetsmåling