

Hvordan avanserte innskudds- og støpelinjer skalerer konfektproduksjon
Formingssystemer for industrielle konfekter
Høyvolumskonfektproduksjon krever absolutt presisjon, termisk kontroll og mekanisk pålitelighet. I sentrum av moderne industriell sjokoladebehandling er automatiserte systemer utviklet for å transformere flytende sjokolademasse til strukturerte, tempererte og perfekt porsjonerte sluttprodukter. Enten det behandles solide blokker, intrikate fylte praliner, minidråper eller linser med sukkerskall, må produksjonsanlegg bruke spesialiserte formingskonfigurasjoner for å oppnå konsistens på tvers av millioner av enheter per dag.
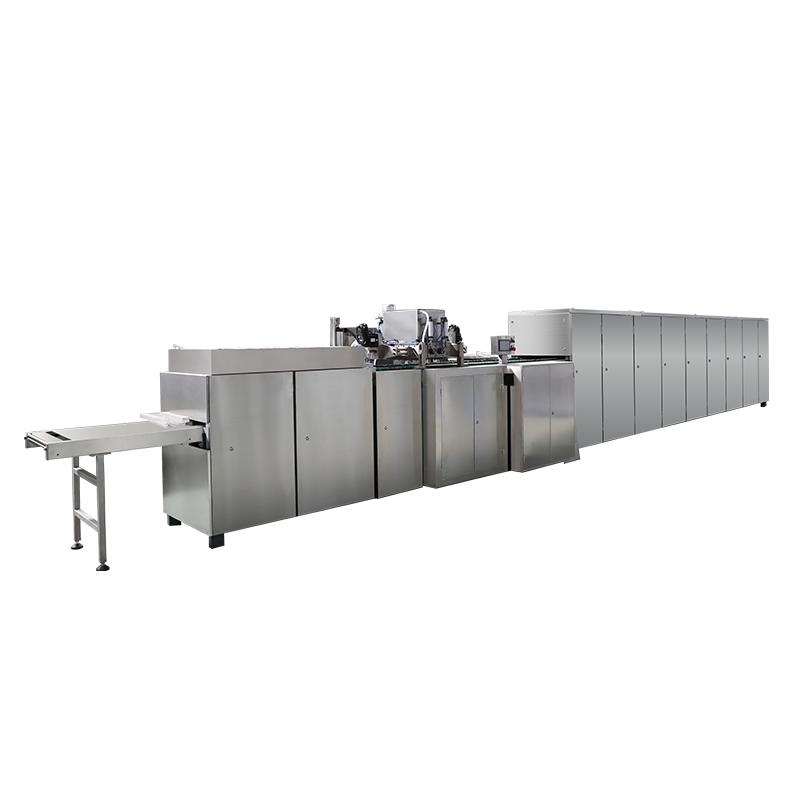
Overgangen fra manuell eller semi-automatisert batchproduksjon til fullstendig kontinuerlig drift innebærer en dyp forståelse av væskedynamikk, termodynamisk kjøling og mekanisk synkronisering. Flytende sjokolade oppfører seg som en ikke-newtonsk væske, og viser tiksotropiske egenskaper som krever konstant omrøring, nøyaktige temperaturområder og nøye beregnede skjærspenninger under avsetningsprosessen. Mindre variasjoner i massetemperatur eller mekanisk trykk kan føre til strukturelle defekter, dårlig fettoppblomstringsstabilitet eller inkonsekvent produktvekt. For å redusere disse risikoene implementerer moderne konditorianlegg fullt integrerte systemer som f.eks q11 automatisk sjokoladestøpelinje for å stabilisere variabler over produksjonslivssyklusen.
Mekanikk for Q11 Automatic Chocolate Molding Line
Behandlingsarkitekturen til en automatisert sjokoladestøpemaskin dreier seg om en kontinuerlig sløyfe der stive polykarbonatformer gjennomgår en sekvens av presise termiske og mekaniske behandlinger. Polykarbonat er valgt som det primære materialet for moderne konfektformer på grunn av dets høye slagfasthet, dimensjonsstabilitet under temperatursvingninger og utmerket glatt overflatefinish, som gir en høyglans glans til den ferdige sjokoladeplaten.
Prosesssekvensen inne i en multifunksjonell sjokoladeplatemaskin kan deles inn i flere kritiske stadier:
- Forvarming av form: Før noen flytende masse berører polykarbonatoverflaten, passerer de tomme formene gjennom en infrarød eller konvektiv varmetunnel. Å heve formtemperaturen til innenfor 1 til 2 grader fra den tempererte sjokolademassen (typisk 29 til 31 grader Celsius) forhindrer for tidlig termisk sjokk, og sikrer optimal lipidkrystallisering ved grensesnittet.
- Volumetrisk innskudd: De forhåndsoppvarmede formene går frem under en servodrevet sjokoladedeponeringsmaskin. Innleggeren bruker presisjonsstempler til å trekke et kalibrert sjokoladevolum fra en oppvarmet beholder med mantel og forskyve den direkte inn i formhulene.
- Mekanisk demolding: Etter størkning i kjøletunnelen snus formene, og en mekanisk tappe eller pneumatisk bøyemekanisme frigjør de solide stengene på et sanitært transportbånd for pakking.
Multi-Shot Chocolate Depositing Technologies
Avanserte konfigurasjoner innenfor en sjokoladeformingslinje bruker multi-shot sjokoladeavsetningshoder. Dette muliggjør samtidig eller sekvensiell injeksjon av forskjellige masser i et enkelt hulrom. For eksempel kan et dual-shot-system utføre senterfylt pralinproduksjon ved å ekstrudere et ytre skall av melkesjokolade mens det samtidig injiseres en flytende pralin, krem eller karamellkjerne gjennom en konsentrisk indre dysedysemekanisme. Denne nøyaktige koordineringen hindrer kjernematerialet i å bryte gjennom det ytre skallet under størkningsfasen.
Tekniske spesifikasjoner for industrielle støpekonfigurasjoner
For å opprettholde konsistent produktgjennomstrømning og mekanisk synkronisering, opererer industrilinjer innenfor stive mekaniske og termodynamiske operasjonsparametere. Tabellen nedenfor skisserer de tekniske referansene for solide og multi-shot sjokoladestøpemaskiner som opererer med toppkapasitet.
| Prosessvariabel | Solid sjokoladeblokk | Sentrumsfylt Praline | Tofarget inkluderingselement |
|---|---|---|---|
| Form forvarme Temp | 28 til 30 grader Celsius | 29 til 31 grader Celsius | 28 til 29 grader Celsius |
| Stempelsyklushastighet | 22 til 28 slag i minuttet | 18 til 22 slag i minuttet | 15 til 20 slag i minuttet |
| Vibrasjonsfrekvens | 45 til 50 Hertz | 35 til 40 Hertz | 40 til 45 Hertz |
| Avkjølingstunneltid | 18 til 24 minutter | 25 til 35 minutter | 20 til 26 minutter |
| Lufthastighet | 4,5 til 6,0 meter per sekund | 3,5 til 4,5 meter per sekund | 4,0 til 5,0 meter per sekund |
Fysikken til produksjon av sjokoladebiter
Industriell baking og konfekt er avhengig av standardiserte dråpeformede komponenter. Ved evaluering linje med sjokoladebiter oppsett, er kjernespørsmålet ofte: hvordan lages sjokoladebiter i enorm skala uten å ofre formensartethet? Svaret ligger i den mekaniske virkningen av en industriell chip drops-deponer som arbeider sammen med en høyhastighets kjøletunnelintegrasjon.

Produksjonsprosessen omgår polykarbonatformer fullstendig, i stedet avsettes massen direkte på et transportbånd av matvarekvalitet av polyuretan eller rustfritt stål. Den primære komponenten som driver denne prosessen er en roterende dråpebeholder eller en manifoldplate utstyrt med hurtigvirkende nåleventiler. Flytende sjokolade presses gjennom rader med presisjonsåpninger som spenner over hele beltets bredde.
Hvordan lages sjokoladebiter: trinn for trinn
- Massemating og trykkstabilisering: Temperert sjokolademasse pumpes inn i en fordelingsmanifold med mantel. Innvendig trykk må forbli helt jevnt over hele bredden av manifolden for å sikre at sponene som er avsatt på ytterkantene har nøyaktig samme masse som de i midten.
- Dråpeformasjon: Når avsetningsdysen åpnes, strømmer et spesifikt volum sjokolade inn på det bevegelige båndet. Den nedadgående hastigheten til sjokolademassen og den horisontale hastigheten til beltet samhandler for å danne basisdiameteren til brikken.
- Snapping-handlingen: For å skape den karakteristiske toppete toppen av sjokoladeknappen eller -chipen, kutter dyseenheten eller nåleventilen kraftig av strømmen mens den utfører en liten vertikal bevegelse oppover eller bruker en rask puls av trykkluft. Dette skiller halen av væskemassen, slik at overflatespenningen kan trekke toppen inn i et punkt før den treffer kjølebeltet.
- Rask konvektiv kjøling: Beltet fører umiddelbart rekkene av dannede flis inn i en kjøletunnel med flere soner. Fordi overflate-til-volum-forholdet til en brikke er mye større enn for en standard sjokoladeplate, må kjøleprofilen aggressivt styres for å låse seg i krystallstrukturen uten å forårsake termisk sprekkdannelse eller utempererte baser.
Forming og kalandrering på produksjonslinjer for sjokoladebønner
Sjokoladelinser, bønner eller kuler utgjør en unik produksjonsutfordring på grunn av deres tredimensjonale buede overflater. I motsetning til stenger eller chips, som har en flat underside fra å hvile på en formoverflate eller transportbånd, krever sjokoladeknapper og bønneformede sentre fullstendig strukturell isolasjon under dannelsen. Dette oppnås via en spesialisert produksjonslinje for sjokoladebønner ved hjelp av dobbelvals-kalandreringsteknologi.
Prosessen er avhengig av to parallelle, motroterende stålvalser som kjøles internt til minusgrader (ofte mellom -15 og -25 grader Celsius). Overflatene på disse valsene er presisjonsmaskinert med matchende halve hulrom. Ettersom flytende, ikke-temperert eller delvis temperert sjokolade mates inn i nip-punktet mellom de to valsene, fryses massen øyeblikkelig ved kontakt med de kalde ståloverflatene.
De avkjølte rullene komprimerer sjokoladen til en kontinuerlig bane eller et ark bestående av størknede bønnesentre holdt sammen av et tynt flashlag med sjokolade. Denne kalde, sprø banen slippes ut fra undersiden av rullene til et kontinuerlig kjøletransportbånd. Transportøren transporterer banen gjennom en stabiliseringstunnel hvor den interne sjokoladestrukturen avslutter herding gjennom hele kjernevolumet.
Når den er fullstendig størknet, går banen over i en mekanisk tromletrommel. Den roterende bevegelsen til trommelen gjør at de sprø flashmarginene sprekker av og skilles fra de herdede kjernene. De separerte flakene samles opp under en skjerm og føres tilbake til en smeltetank for full resirkulering, noe som sikrer null avfall av råvarer. De glatte, avrundede sjokoladebønnesentrene er så klare til å overføres til sukkerbeleggavdelingen, hvor flere lag med sirup og vokslakk påføres i panoreringsfat for å oppnå det endelige skarpe ytre skallet.
Termodynamisk kjøling og krystallstabilisering
Ytelsen til enhver deponer eller støpemaskin er direkte begrenset av egenskapene til dens nedstrøms kjøletunnelintegrasjon. Sjokolade størkning er ikke bare en prosess for temperaturreduksjon; det er en kompleks krystalliseringsprosess. Kakaosmør består av flere polymorfe glyserider som må ledes inn i stabile Form V-krystaller for å garantere strukturell hardhet, et rent trykk og langvarig motstand mot fettoppblomstring.
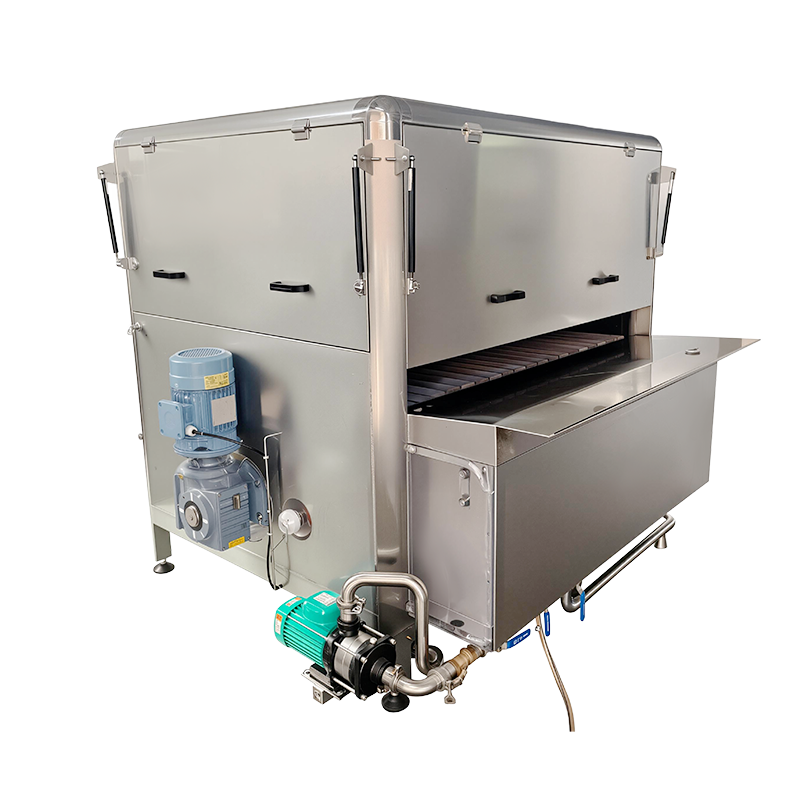
Industrielle kjøletunneler er konstruert med distinkte operasjonssoner for å optimalisere denne krystallinske overgangen:
- Sone 1: Strålingsforkjøling: Denne innledende sonen reduserer forsiktig temperaturen på den inngående sjokolademassen fra omtrent 30 grader Celsius ned til 24 grader Celsius ved å bruke strålende kjøleplater eller lavhastighets luftstrømmer. Dette langsomme innledende trinnet forhindrer sjokkdannelsen av ustabile Form IV-krystaller på toppen av sjokoladeproduktet.
- Sone 2: Konvektiv størkning: Dette er det kaldeste området i tunnelen, og bruker høyhastighets, motstrøms luftstrøm ved temperaturer mellom 11 og 14 grader Celsius. Dette stadiet trekker raskt ut den latente krystalliseringsvarmen frigjort av de stabiliserende kakaosmørlipidene.
- Sone 3: Gjenoppvarming og kondisjonering: Før den går ut i det åpne pakkerommet, passerer sjokoladen gjennom et siste kammer hvor temperaturen gradvis heves tilbake til 16 til 18 grader Celsius. Dette bringer produktet over det omgivende duggpunktet på produksjonsgulvet, og eliminerer risikoen for at det dannes vannkondens på overflaten av sjokoladen, som ellers ville løse opp overflatesukker og forårsake permanente sukkeroppblomstringsdefekter.
Godteriproduksjon Ofte stilte spørsmål
Q1: Hvorfor krever polykarbonatformer nøyaktig forvarming før sjokoladeavsetning?
Hvis sjokolade avsettes i kalde polykarbonatformer, gjennomgår den flytende massen et øyeblikkelig termisk sjokk. Denne raske avkjølingen fører til at ustabile lipidkrystaller dannes umiddelbart på overflaten, noe som resulterer i en matt utvendig finish, strukturell sprøhet og mangel på ren avforming. Forvarming til innenfor 1 til 2 grader av den tempererte massen sikrer at stabile Form V-krystaller dannes jevnt over hele overflategrensesnittet.
Q2: Hvordan justerer en sjokoladebitlinje den fysiske størrelsen på dråpene?
Antallet per kilo eller fysisk størrelse på sjokoladebiter kontrolleres ved å justere tre forskjellige variabler: den volumetriske slagforskyvningen til avsetningsstempelet, den lineære hastigheten til det underliggende transportbåndet og den temperaturavhengige viskositeten til den tempererte sjokolademassen. Finere justeringer av toppformen håndteres ved å endre den vertikale slagtimingen til dyseseparasjonsmekanismen.
Q3: Kan en standard automatisk støpelinje kjøre sjokoladeformuleringer med nøtterinneslutninger?
Ja, forutsatt at deponeringsenheten er utstyrt med spesialiserte inneslutningsventiler og en roterende styremekanisme. Inklusjonsstykkene må kuttes nøyaktig og blandes til en homogen blanding i en blandebeholder med kappe før de går inn i avsetningsmanifolden for å forhindre mekaniske blokkeringer i stempelkamrene eller dyseplatene.
Spørsmål 4: Hva får sjokoladebønner til å knekke eller sprekke under rullekalandreringsstadiet?
Sprekking oppstår hvis temperaturen på kjølevalsen er satt for lavt i forhold til den operative matehastigheten, noe som fører til at sjokolademassen blir for sprø før banestrukturen er fullstendig dannet. Alternativt kan det være forårsaket av feil innretting av de matchende halvhulene på de to motroterende valsene, noe som skaper strukturelle svakheter langs det sentrale flashplanet.
Spørsmål 5: Hvorfor er avfukting kritisk i luftkondisjoneringssløyfene til kjøletunneler?
Avfuktingssystemer holder den relative fuktigheten inne i kjøletunnelen under 45 prosent. Hvis varm, fuktig omgivelsesluft fra fabrikken kommer inn i kjølesonene, vil fuktighet kondensere på de kalde produktoverflatene. Denne kondensasjonen løser opp sukrosen som er tilstede i sjokoladeformuleringen, som etterlater en hvit, pulveraktig krystallinsk rest kjent som sukkeroppblomstring når fuktigheten fordamper.