

1. Introduksjon: De tre søylene i moderne sjokolademasseeraffinering
Industriell sjokoladeproduksjon er avhengig av en nøyaktig sekvens av mekaniske og termiske operasjoner som forvandler rå kakaotørrstoff, sukkerkrystaller og fett til en jevn, homogen pasta. Effektiviteten til denne transformasjonen avhenger sterkt av tre kritiske stadier: reduksjon av sukkerpartikkelstørrelse , flytende fett og blanding , og mikromaling av kakaonibs og tørre ingredienser . Når disse stadiene ikke er optimalisert, står produsentene overfor forlengede conching-tider, høyere energiforbruk og sluttprodukter med grynete munnfølelse eller inkonsekvent viskositet.
Denne veiledningen fokuserer på praktiske, datadrevne metoder for å forbedre kakaotilførselshåndtering og masseraffinering gjennom strategisk bruk av industrielle pulveriseringsmaskiner, smeltetanker og kulemøllesystemer. Vi vil undersøke hver utstyrskategoris rolle i å oppnå målpartikkelstørrelsesfordelinger (typisk 18-30 mikron for premium sjokolade) mens vi opprettholder gjennomstrømningshastigheter over 500 kg/t i kontinuerlige linjer.
Med utgangspunkt i driftsdata samlet inn på tvers av mellomstore konfektfabrikker, presenterer de følgende avsnittene målbare forbedringer i raffineringseffektivitet når prosessparametere er riktig kalibrert. For eksempel kan reduksjon av sukkerpartikkelstørrelse fra 200 mikron til 40 mikron før blanding forkorte den påfølgende kulemaletiden med opptil 35 prosent.
2. Råvareforberedelse: Kakaotilførsel og sukkerpulverisering
Kakaotilførsel – massestrømmen av kakaonibs, kakaobrennevin og sukker inn i raffineringslinjen – bestemmer konsistensen til den mellomliggende slurryen. Variasjon i matehastigheter eller partikkelstørrelsesfordeling forårsaker fluktuasjoner i freseeffektivitet nedstrøms. En stabil tilførsel krever to parallelle prosesser: sukker pulveriseres til et fint pulver, mens kakaovæske holdes flytende gjennom temperaturkontroll.
2.1 Høyhastighets sukkerpulverisering: Oppnå konsistent pulverstrøm
Granulert sukker kommer vanligvis inn i prosessen med en gjennomsnittlig partikkelstørrelse på 400-600 mikron. Uten formaling overbelaster disse store krystallene kulemøllen, noe som fører til lokal overoppheting og ujevn størrelsesreduksjon. Den SFJ High Speed Sugar Pulverizer løser dette ved å bruke en pinneskive-slipemekanisme som opererer ved spisshastigheter over 100 m/s. Ved denne hastigheten sprekker sukkerkrystaller langs spaltningsplanene, og produserer et fint pulver med 90 prosent av partikler under 100 mikron.
Feltdata fra et konfektfabrikk som behandler 2,5 tonn sukker per skift viste at bytte til en høyhastighets pulverisering reduserte det ferdigmalte sukkerets D90 (90. persentil partikkelstørrelse) fra 210 mikron til 74 mikron. Dette finere sukkerpulveret gjorde det mulig for nedstrøms kulemølle å oppnå en endelig sjokolademasse D90 på 22 mikron på bare 3,5 timer – en reduksjon på 1,2 timer sammenlignet med bruk av umalt sukker.
Viktige driftsparametre for sukkerpulverisering:
- Rotorspisshastighet: 90-110 m/s (justeres basert på sukkerhardhet)
- Klassifiseringshastighet: 2000-4000 rpm for å kontrollere toppskjæringsstørrelsen
- Luftmengde: 1200-1800 m³/t for å forhindre blending av skjermen
- Målpartikkelstørrelse: D90 ≤ 80 mikron for melkesjokolade; ≤ 60 mikron for mørk sjokolade
Operatører bør overvåke strømforbruk og lagertemperaturer nøye. En økning i strømtrekket på mer enn 15 prosent over grunnlinjen indikerer enten slitte slipestifter eller overdreven fuktighet i sukkeret (over 0,5 prosent). Inkorporering av en avfuktet lufttilførsel til pulverisatoren kan redusere fuktighetsrelatert agglomerering.
3. Fettflytning og masseblanding: Rollen til temperaturkontrollert smelting
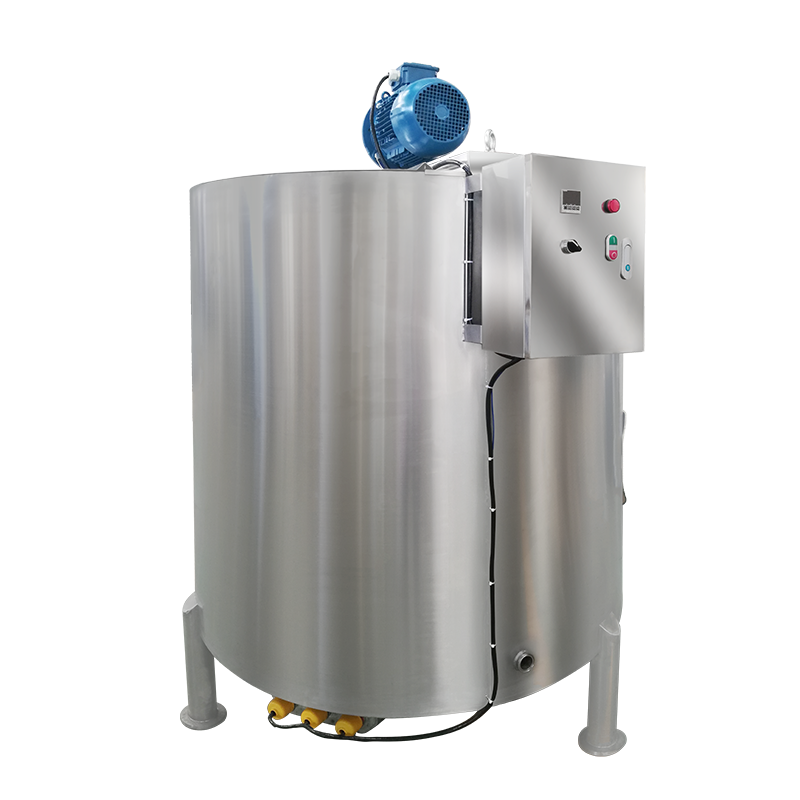
Kakaosmør og annet vegetabilsk fett må være fullstendig flytende før de kan belegge faste partikler jevnt. Fett som forblir delvis krystallinsk fører til dårlig spredning og agglomerater som overlever raffineringsprosessen. Den RYJ fettsmeltetank integrerer et varmesystem med kappe med en lavskjærrøreverk for å smelte fett samtidig som de bevarer deres polymorfe stabilitet.
3.1 Kontinuerlig fettsmelting og masselevering
Moderne smeltetanker opererer i en kontinuerlig modus: fettblokker eller flak kommer inn i den ene enden, passerer over oppvarmede overflater (vann eller termiske oljekapper ved 50-60 °C), og kommer ut som en klar væske. En kritisk designfunksjon er varmevekslingsareal til volumforhold – ideelt over 12 m²/m³ for rask smelting uten lokaliserte hot spots. RYJ-tanken oppnår dette gjennom en kappe med fordypninger og interne bafler som fremmer turbulent flyt.
I et praktisk tilfelle reduserte en produsent som produserer 800 kg/t mørk sjokolade fettsmeltetiden fra batch til kontinuerlig prosessering. RYJ-tanken opprettholdt fettutgangstemperaturen på 45°C ± 1,5°C, med en oppholdstid på 18 minutter. Denne konsekvente fettmatingen eliminerte det tidligere problemet med undersmeltede fettpartikler som dukket opp som flekker i den endelige sjokoladen.
Integrasjon av masseleveringspumpe
Etter smeltetanken overfører en lobepumpe eller progressiv hulromspumpe det flytende fettet til blandekaret hvor det kombineres med sukkerpulver og kakaomasse. Pumpen må gi pulseringsfri strømning for å unngå luftinnblanding. Girpumper med frekvensomformere anbefales, som opprettholder utløpstrykket mellom 2-4 bar.
| Parameter | RYJ fettsmeltetank Typical Range | Effekt på raffinering |
|---|---|---|
| Smeltetemperatur | 45-55°C (kakaosmør) | Sikrer fullstendig flytendegjøring uten nedbrytende smak |
| Omrøringshastighet | 20-40 rpm | Forhindrer fettstratifisering og akselererer varmeoverføring |
| Oppholdstid | 15-30 minutter | Balanserer smelteeffektivitet og termisk stabilitet |
| Fettutløpsfuktighet | < 0,1 prosent | Minimerer viskositetsendringer i den endelige massen |
4. Reduksjon av partikkelstørrelse med kulemøllesystemer
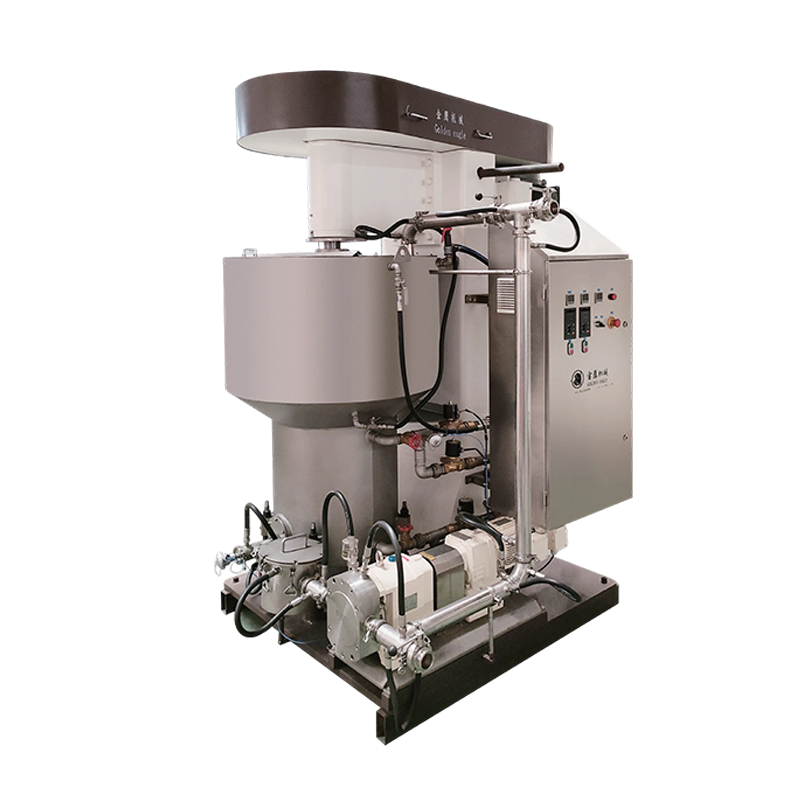
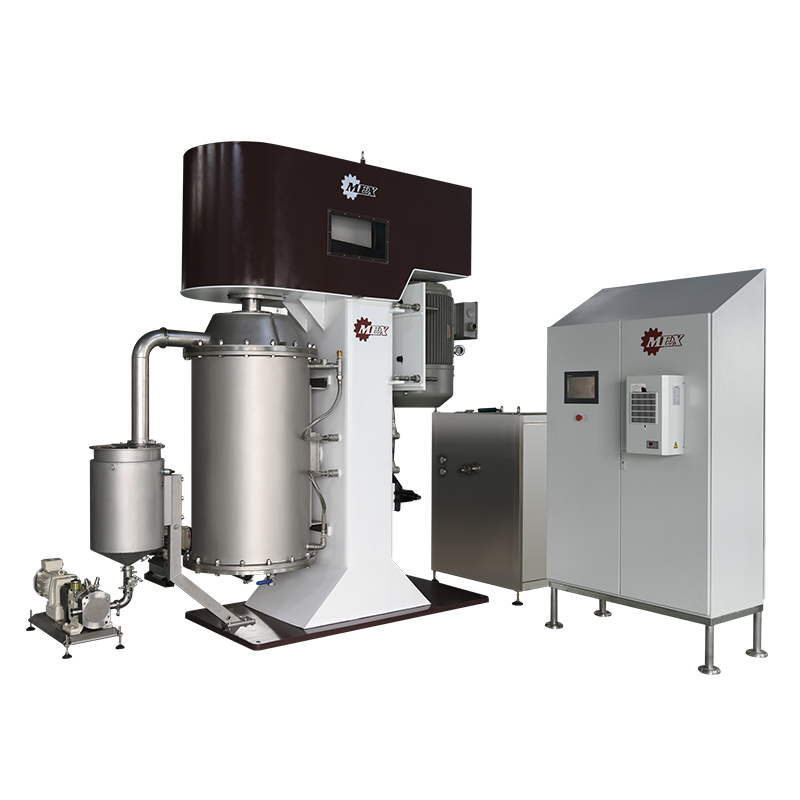
Kulefresing er fortsatt den mest brukte teknikken for å redusere faste partikler i sjokolademassen fra flere hundre mikron ned til målområdet 15-35 mikron. Den QMJ Series Chocolate Ball Mill (ny) Inkorporerer flere innovasjoner for å forbedre mikrofreseeffektiviteten: et horisontalt slipekammer med rørearmer, en dynamisk separator og et kjølesystem med lukket sløyfe.
4.1 Hvordan QMJ kulemølle oppnår overlegen sjokolademaling
Kulemøllemaskinen for sjokolade opererer etter prinsippet om høyenergipåvirkning og slitasje. Innenfor et stasjonært sylindrisk kammer settes kuler av kromlegert stål (diameter 8-15 mm) i bevegelse av en sentral røreaksel med skive- eller pinnehjul. Sjokolademassen pumpes kontinuerlig gjennom sjiktet av malemedier. Partikler brytes ikke bare ved direkte ball-partikkel-ball-kollisjoner, men også av skjærkrefter som genereres mellom bevegelige kuler og kammerveggen.
Data fra et parti på 1500 kg melkesjokolade viste at bruk av den nye QMJ-serien reduserte det spesifikke energiforbruket per tonn raffinert masse med 18 prosent sammenlignet med en konvensjonell vertikal kulemølle. Forbedringen stammer fra en modifisert agitatorgeometri som skaper en jevnere ballfordeling og reduserer dødsoner. Endelig partikkelstørrelsesfordeling viste en D50 på 16 mikron og en D90 på 27 mikron etter 4 timers resirkulasjonsmaling.
4.2 Mikrofreseeffektivitet og kulemølleparametere
Å optimalisere sjokoladekvernmaskin ytelse, må operatører balansere flere variabler:
- Kuleladingsforhold: 60-75 prosent av kammervolumet. En lavere ladning reduserer støtfrekvensen; en høyere ladning øker viskøs oppvarming.
- Omrørerspisshastighet: 8-12 m/s for mørk sjokolade (høyere viskositet) og 10-14 m/s for melkesjokolade. For høy hastighet forårsaker kulesentrifugering og ineffektiv fresing.
- Massestrømhastighet: 300-800 kg/t per 500-liters kammer. Høyere strømningshastigheter reduserer oppholdstiden, og gjør produktet grovere.
- Kjølejakke temperatur: 18-25°C for å holde sjokolademassen under 45°C, og forhindrer fettmigrering.
En real-world optimeringstest på en 1000 kg kulemølle viste at reduksjon av kulediameteren fra 15 mm til 10 mm reduserte D90 fra 33 µm til 26 µm etter samme fresevarighet. De mindre kulene krevde imidlertid 22 prosent lengre tid for å oppnå samme gjennomstrømning fordi de viser lavere bruddenergi per kollisjon. Den optimale kuleblandingen følger ofte en bimodal fordeling: 70 prosent 12 mm kuler og 30 prosent 8 mm kuler.
5. Conching-prosessen: endelig foredling og smaksutvikling
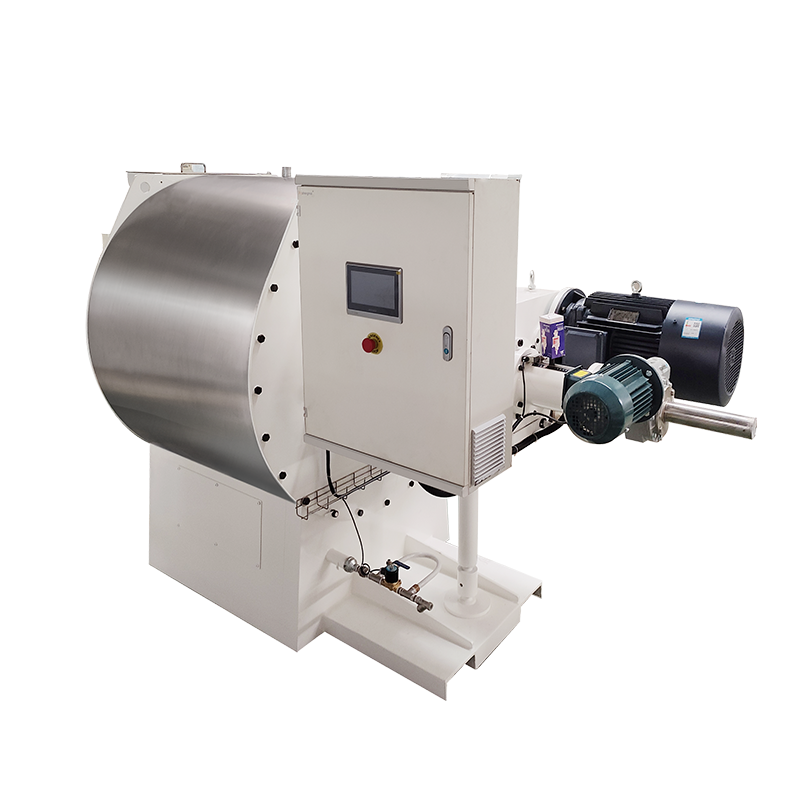
Etter kulemaling inneholder sjokolademassen fortsatt flyktige syrer (f.eks. eddiksyre fra kakaogjæring) og har en ujevn fuktighetsfordeling. Den QYJ Series Chocolate Conche Machine utfører den doble rollen som kontinuerlig conching – skjæring av massen for å belegge alle faste partikler med fett – og fordampe uønskede flyktige stoffer.
5.1 Driftsprinsipper for conchingmaskin
Moderne conching-maskiner bruker en langsgående aksel med årer eller rotorer som agiterer sjokolademassen ved kontrollerte temperaturer (60-80°C for mørk sjokolade, 45-55°C for melkesjokolade). QYJ-serien implementerer en tre-trinns syklus: tørr conching (første 2-4 timer) for å fjerne fuktighet og syrer, pastafase (tilsetning av fett) for å redusere viskositeten, og flytende conching (endelig skjæring) for å oppnå målreologi.
Industrielle data fra en 2000 kg konsje viste at forlengelse av tørrkonsjetrinnet fra 2 til 4 timer reduserte det endelige fuktighetsinnholdet fra 1,2 prosent til 0,8 prosent. Denne reduksjonen av fuktighet forbedret sjokoladens flytbarhet med 18 prosent (målt ved at Cassons utbytteverdi gikk ned fra 12 Pa til 9,8 Pa). Men lengre conching-tider øker energikostnadene – en avveining som må vurderes mot produktspesifikasjoner.
Kritiske conching-parametere for retensjon av partikkelstørrelse
Mens conching fortsetter å redusere partikkelstørrelsen litt (typisk 2-5 mikron forbedring i D90), er dens primære innvirkning på sensoriske egenskaper. Overkonsjing (utover 12 timer) kan føre til nedbrytning av fett og en flat smaksprofil. Det optimale endepunktet identifiseres når sjokolademassen oppnår en viskositet på 8-15 Pa·s ved 40°C og en skjærhastighet på 5 s-1.
Integrering av conching-maskinen med kulemølleutgangen er kritisk. Hvis kulemøllen produserer en D90 over 35 mikron, kan ikke conching-maskinen redusere den under 30 mikron effektivt – conching gir kun mild slitasje. Derfor må kulemøllen levere en masse som er 5-10 mikron finere enn det endelige målet.
6. Systemintegrasjon: Fra innmating til ferdig masse
Optimalisering av individuelle maskiner gir begrensede fordeler hvis linjen ikke er balansert. Et godt designet kakaotilførsels- og masseraffineringssystem følger en synkron strømning: sukkerpulverisator → fettsmeltetank → blandekar → kulemølle → konkylimaskin. Hvert trinns buffertankstørrelse og pumpekapasitet må tilpasses nedstrømsmaskinens maksimale gjennomstrømning.
6.1 Kontinuerlige vs. batchkonfigurasjoner
Kontinuerlige raffineringslinjer (ved bruk av QMJ kulemølle med en dynamisk resirkuleringssløyfe) kan oppnå 800-1200 kg/t ytelse med partikkelstørrelsesstabilitet. Selv om batchsystemer er enklere å kontrollere, lider de av lengre tomgangstider under fylling og tømming. Tabellen nedenfor sammenligner typiske resultatberegninger:
| Parameter | Kontinuerlig linje (Ball Mill Conche) | Batch Line (frittstående kulemølle) |
|---|---|---|
| Gjennomstrømning (kg/t) | 800-1500 | 400-800 |
| D90-konsistens (standardutvikling) | ±1,5 µm | ±3,2 µm |
| Spesifikk energi (kWh/tonn) | 85-110 | 130-160 |
| Byttetid (timer) | 0,5 (mellom oppskrifter) | 2-3 |
For produsenter som produserer flere oppskrifter (f.eks. mørk, melk, hvit sjokolade) på samme dag, reduserer en kontinuerlig linje med hurtigskylling-funksjoner risikoen for produktforurensning. QYJ conche-maskinens CIP-vennlige design tillater spyling med vegetabilsk olje på under 30 minutter.
7. Prosesskontroll og datadrevet optimalisering
Sanntidsovervåking av partikkelstørrelse, massetemperatur og motorbelastninger muliggjør prediktive justeringer. Laserdiffraksjonssensorer installert etter kulemøllen og før konchen gir umiddelbar tilbakemelding. Når D90 overskrider settpunktet (f.eks. 28 µm), kan systemet øke hastigheten på resirkulasjonspumpen eller redusere matehastigheten automatisk.
7.1 Nøkkelytelsesindikatorer for masseraffinering
- Raffineringseffektivitetsforhold: (Total arealøkning per kWh) – verdier over 2,5 m²/kWh indikerer god ytelse.
- Temperaturstigningshastighet: Bør ikke overstige 0,5°C per minutt i kulemøllen; raskere stigninger indikerer utilstrekkelig kjøling eller overdreven kulladning.
- Spesifikk gjennomstrømning: kg sluttmasse per liter malekammervolum per time – mål over 2,2 for mørk sjokolade.
Ett anlegg reduserte kulefresetiden med 17 prosent etter å ha installert en vibrasjonssensor på møllehuset. Sensoren oppdaget en gradvis økning i vibrasjonsamplitude på grunn av slitte agitatorpinner, noe som muliggjorde planlagt vedlikehold før en katastrofal feil. Etter vedlikehold ble partikkelstørrelsesfordelingen betydelig redusert (D90-variasjonen falt fra ±4 µm til ±1,8 µm).
8. Vedlikehold og feilsøking Vanlige raffineringsproblemer
Selv godt optimaliserte systemer møter avvik. Nedenfor er en strukturert feilsøkingsveiledning for typiske problemer i raffinering av sjokolademasse .
8.1 Hyppige problemer og korrigerende handlinger
- Gritty munnfølelse / høy D90: Sjekk kulemøllens mediaslitasje – kuler mister 1-2 mm diameter per 500 driftstimer. Erstatt når 80 prosent av kulene er underdimensjonerte.
- Overdreven energiforbruk: Kontroller at sukkerknuseren oppnår D90 < 80 µm. Grovt sukker overbelaster kulemøllen.
- Viskositetstopper: Mål fettinnholdet – et fall på 2 prosent fett krever tilsetning av 0,5-1 prosent lecitin.
- Fettoppblomstring etter lagring: Ufullstendig temperering, men kan også stamme fra partikkelstørrelsesvariasjon. Sørg for at endelig D90 < 30 µm.
Forebyggende vedlikeholdsplaner bør inkludere ukentlig inspeksjon av kulemøllerørearmene og månedlig kalibrering av temperatursensorene på RYJ-smeltetanken. En casestudie fra et 5-tonn/dag-anlegg viste at overgang fra reaktivt til prediktivt vedlikehold reduserte uplanlagt nedetid med 62 prosent over seks måneder.
9. Fremtidige retninger innen kakaotilførsel og freseteknologi
Industrien beveger seg mot helautomatiserte raffineringslinjer med AI-basert partikkelstørrelsesprediksjon. Inline-sensorer med ultralyd og maskinlæringsalgoritmer kan forutsi de optimale kulemølleparametrene for varierende kakaobønner. I tillegg dukker det opp hybridsystemer som kombinerer jet-fresing og kule-fresing for ultrafin (<15 µm) sjokolade som brukes i overtrekksapplikasjoner.
For små til mellomstore produsenter, modulære systemer som integrerer QYJ Series Chocolate Conche Machine med QMJ-kulemøllen i en enkelt skrens reduserer gulvplassen med 40 prosent sammenlignet med tradisjonelle layouter. Disse modulære designene forenkler også rengjøring og bytte.
10. Ofte stilte spørsmål
Q1: Hva er den ideelle partikkelstørrelsen for førsteklasses sjokolade etter kulemaling?
Premium mørk sjokolade krever vanligvis en D90 (90 prosent av partikler) under 25 mikron, med en D50 rundt 15-18 mikron. Melkesjokolade kan være litt grovere (D90 < 30 mikron) fordi melkepulver maskerer grynethet. Partikkelstørrelser over 35 mikron er merkbare som sandighet på tungen.
Spørsmål 2: Hvor ofte bør slipemedier byttes ut i en sjokoladekulemølle?
Kromstålkuler mister vanligvis 1-2 mm i diameter per 800-1000 driftstimer. Inspiser baller hver 500. time; erstattes når mer enn 30 prosent er under 8 mm (fra 12 mm). Medier i blandet størrelse (f.eks. 60 prosent 12 mm, 40 prosent 8 mm) gir ofte den beste freseeffektiviteten.
Q3: Kan en enkelt fettsmeltetank servere både kakaosmør og melkefett?
Ja, men det kreves grundig rengjøring mellom ulike fettstoffer for å unngå krysskontaminering av smaker. RYJ Fat Melting Tanks glatte indre og flush-bottom ventil muliggjør raske CIP (clean-in-place) sykluser. For kontinuerlig produksjon av flere oppskrifter, vurder to dedikerte smeltetanker.
Q4: Hva er det typiske energiforbruket for å raffinere 1 tonn sjokolademasse?
I en optimalisert linje med en høyhastighets sukkerknuser, kulemølle og conche, varierer den totale spesifikke energien fra 90 til 130 kWh per tonn. Omtrent 60 prosent forbrukes av kulemøllen, 25 prosent av conching og 15 prosent av hjelpeutstyr (pumper, vifter, kjøling).
Q5: Hvordan påvirker fuktighet i sukker raffineringsprosessen?
Sukker med fuktighet over 0,8 prosent forårsaker agglomerering i pulverisatoren og kulemøllen. Klistrete partikler blokkerer sikter og reduserer freseeffektiviteten. Tørking av sukkerfôret eller bruk av en avfukter på pulveriseringsluftinntaket kan redusere dette problemet.
Q6: Er kontinuerlig conching bedre enn batch-conching for smaksutvikling?
Kontinuerlig conching (f.eks. i QYJ-serien) gir bedre reproduserbarhet og lavere energi per kilo. Batch conching gir imidlertid mer fleksibilitet for små batcher og spesialoppskrifter. Begge kan oppnå utmerket smak når parameterne er riktig innstilt.
Spørsmål 7: Hva er den maksimale gjennomstrømningen for en QMJ Series Chocolate Ball Mill (ny)?
Den nye QMJ-modellen med et 600-liters kammer kan behandle opptil 1500 kg/t i kontinuerlig resirkuleringsmodus for melkesjokolade. For mørk sjokolade med høy viskositet er gjennomstrømningen typisk 800-1000 kg/t. Faktisk produksjon avhenger av målfinhet og oppskriftsfettinnhold.