

Hvordan sjokoladeklednings-, dekorerings- og poleringsmaskiner oppnår en feilfri finish
Hvorfor det endelige malingsstadiet definerer konfektkvalitet
En candy bar, praline eller kjeks kan lages av utmerkede råvarer og fortsatt svikte på hyllen hvis det ytre belegget er matt, ujevnt eller sprukket. Etterbehandlingsstadiet av en konfektserie er der et produkt enten får en blank, appetittvekkende overflate eller mister markedsverdi på grunn av synlige defekter. Dette stadiet inkluderer vanligvis tre sammenkoblede trinn: belegg midten med flytende sjokolade, legge til et dekorativt mønster eller topping, og polering av overflaten til en stabil, attraktiv glans.
Produsenter som behandler disse tre trinnene som en enkelt kontinuerlig arbeidsflyt, snarere enn isolerte maskiner boltet sammen, rapporterer konsekvent færre avvisninger og mer forutsigbar produksjon. Denne artikkelen ser på hvordan hvert trinn fungerer, hvilke prosessvariabler som betyr noe, og hvordan man evaluerer utstyr for en produksjonslinje som trenger en repeterbar, profesjonell finish.
De tre stadiene av en belegningslinje
Før du sammenligner individuelle maskiner, hjelper det å skille etterbehandlingsprosessen i distinkte funksjonelle soner. Hver sone har sitt eget temperaturområde, mekanisk handling og kvalitetsmål.
| Scene | Primær funksjon | Typisk temperaturområde | Kvalitetsrisiko hvis hoppet over |
|---|---|---|---|
| Belegg (overtrekk) | Påfør et jevnt sjokolade- eller sammensatt skall over midtstykket | 29 til 32 grader C | Bare flekker, tynn dekning, fotfeil |
| Dekorerer | Påfør duskregnlinjer, prikker, inneslutninger eller en annen farge | 30 til 33 grader C | Inkonsekvent merkevaremønster, dårlig visuell differensiering |
| Polering | Bygg et stabilt glanslag og fjern uklar overflate | Omgivelsestemperatur, 18 til 22 grader C | Overskyet finish, fingeravtrykksmerker, kort hylle |
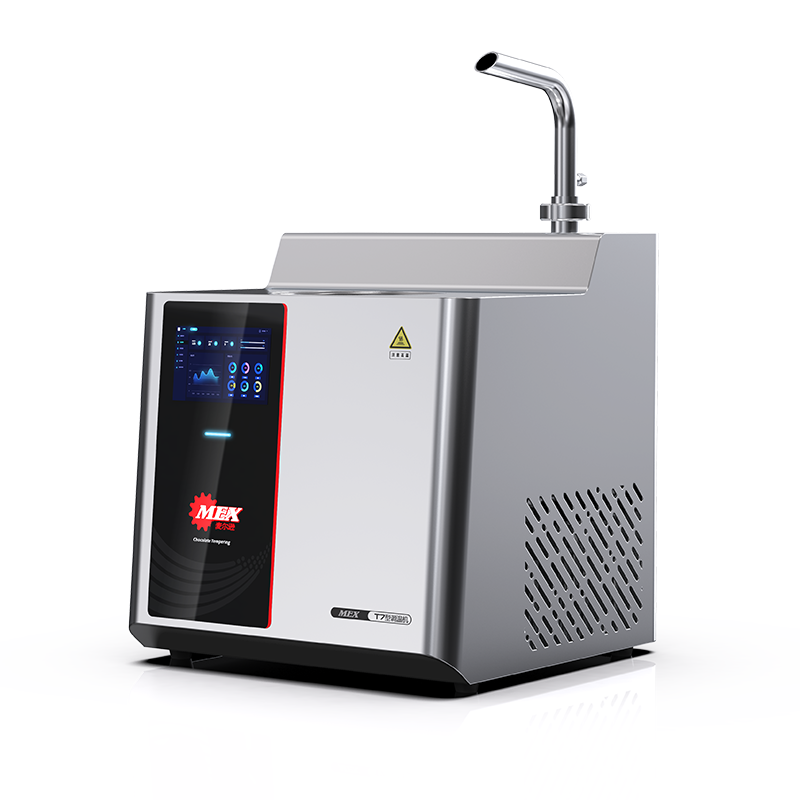
Hver av disse sonene kan håndteres av en dedikert maskin, og måten de kobles til gjennom transportsystemet har en direkte effekt på linjehastighet og konsistens. A sjokoladefontenemaskin brukes ofte oppstrøms for å holde smeltet sjokolade i kontinuerlig sirkulasjon og ved en stabil viskositet før den noen gang når beleggsgardinen, noe som reduserer risikoen for temperaturdrift som mates inn i enroberen.
Hva skjer inne i en sjokoladeomtrekkslinje
An enrober maskin fungerer ved å føre midtstykker, for eksempel kjeks, nøtter, frukt eller støpte fyll, under et fallende gardin av temperert sjokolade. Et nettingbelte bærer produktet gjennom gardinen, deretter under en bunnbeleggsrulle, og til slutt gjennom et sett med luftblåsere eller kniver som kontrollerer skalltykkelsen. Beltehastigheten, gardinvolumet og luftstrømmen er de tre variablene som påvirker beleggets vekt mest.
Kjernefunksjonssoner i en overtrekkslinje
- Mateseksjon: justerer og plasserer midtstykkene før de går inn i gardinen
- Gardin og bunnbeleggsone: påfører det primære sjokoladelaget fra topp og bunn
- Detaljeringssone: fjerner overflødig sjokolade og former beleggskanten
- Kjøletunnel: setter skallet gjennom et kontrollert temperaturfall
Den SJP-serien Chocolate Enrobering Linje er bygget rundt denne sekvensen, og kombinerer et temperert sjokoladereservoar, gardinbelegghode og kjøletunnel til en enkelt koblet linje. Fordi reservoaret resirkulerer sjokolade kontinuerlig, unngår ledningen sedimenterings- og flåproblemene som oppstår når smeltet sjokolade sitter stille i lengre perioder.
Pålitelig sjokolade formidling mellom smeltetanken, tempereringsenheten og kappehodet er like viktig som selve kappehodet. Hvis overføringspumpen eller rørene lar sjokoladen avkjøles ujevnt, vil viskositeten ved gardinen variere, og beleggets vekt vil drive over en produksjonskjøring selv om enroberinnstillingene aldri endres. Dette er en av grunnene til at omkledningslinjer vanligvis er spesifisert som et tilkoblet system i stedet for som separate innkjøpte komponenter.

Hvordan belegg-, dekorerings- og poleringsfasene henger sammen
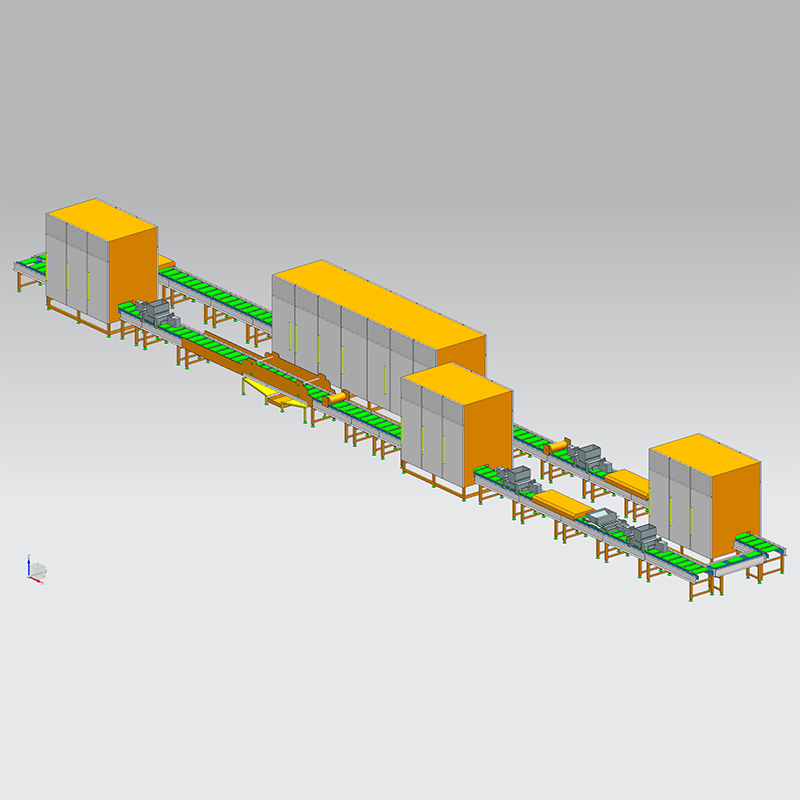
Å forstå den fysiske flyten av produktet gjennom en målstrek gjør det lettere å diagnostisere hvor et kvalitetsproblem oppstår. Diagrammet nedenfor viser den typiske sekvensen fra rå senterdel til polert, pakket produkt.
Legge til identitet gjennom dekorasjon
Når et produkt har et fast sjokoladeskall, er dekorasjonen det som gir det visuell identitet på en detaljhandelshylle. Dette kan inkludere en kontrasterende duskregnlinje, prikkemønstre, hakkede nøtter eller smuler, eller et trykt mønster med farget kakaosmør. Dekorasjon må påføres mens bunnskallet fortsatt er mottakelig, siden sjokolade som har krystallisert seg ikke vil binde et andre lag ordentlig.
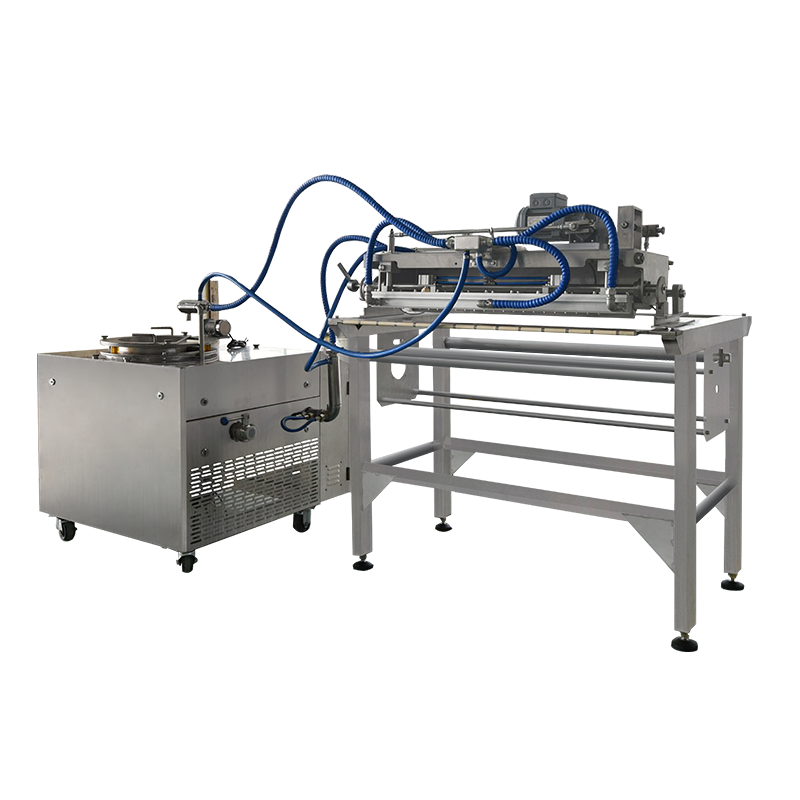
A QLH dekorasjonsmaskin er plassert rett etter kjøletunnelen til en overtrekkslinje, slik at basisskallet har akkurat nok overflateklebeevne til at dekorlaget kan feste seg uten å smøre. Dyseavstand, linjehastighetssynkronisering med hovedtransportøren og materialviskositet påvirker alt hvor rent det resulterende mønsteret ser ut.
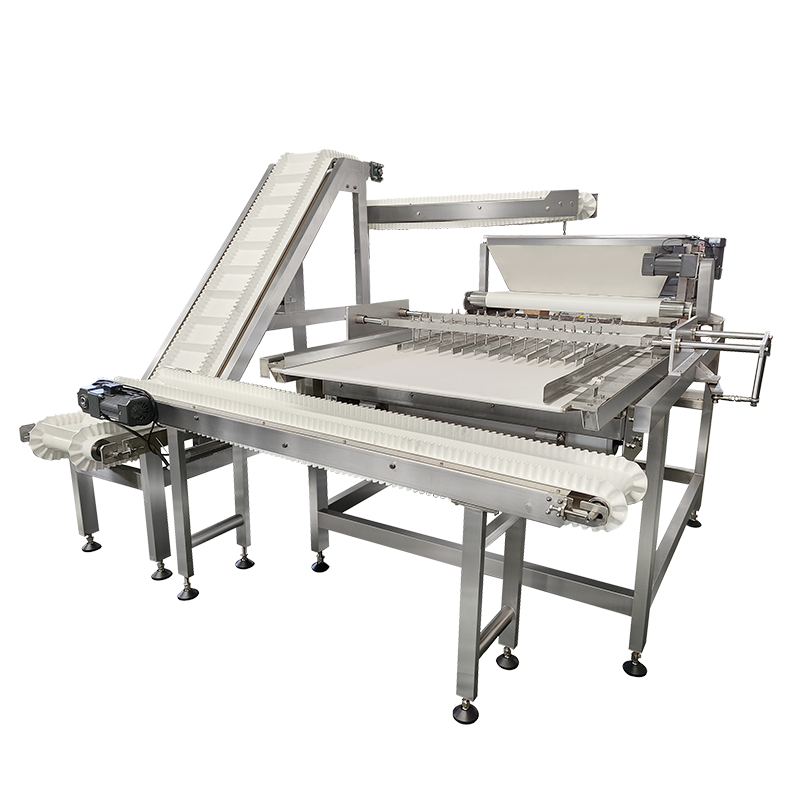
Utover duskregn og prikkmønstre bruker mange linjer også en beltebeleggmaskin konfigurasjon for å påføre et andre helt lag, for eksempel et farget sammensatt belegg over et sjokoladeskall, før dekorasjonshodet legger til finere detaljer. Denne lagdelte tilnærmingen er vanlig for sesongbaserte eller salgsfremmende produkter som trenger en distinkt visuell identitet uten å endre den underliggende oppskriften.

Polering: trinnet som bestemmer hylleappell
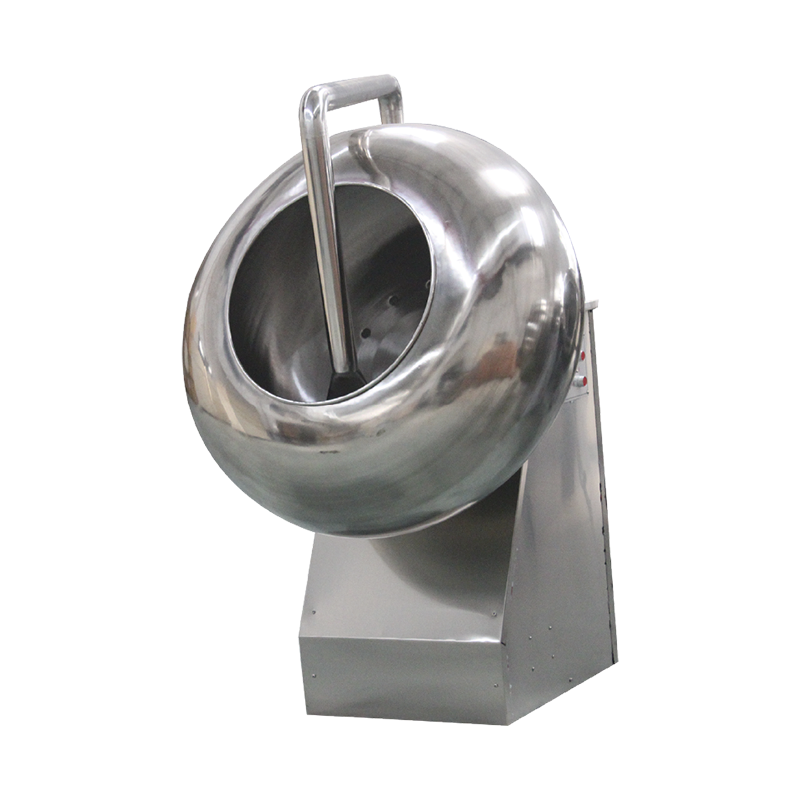
Glans er noe av det første en kjøper legger merke til, og det er også en av de letteste kvalitetsegenskapene å miste under lagring og transport. Polering løser dette ved å bygge en tynn, stabil film over det belagte produktet, oftest gjennom en roterende trommelprosess som i prinsippet ligner på en panoreringsmaskin godteri operasjon, hvor produktet faller forsiktig mens et lite volum poleringsmiddel påføres i kontrollerte doser.
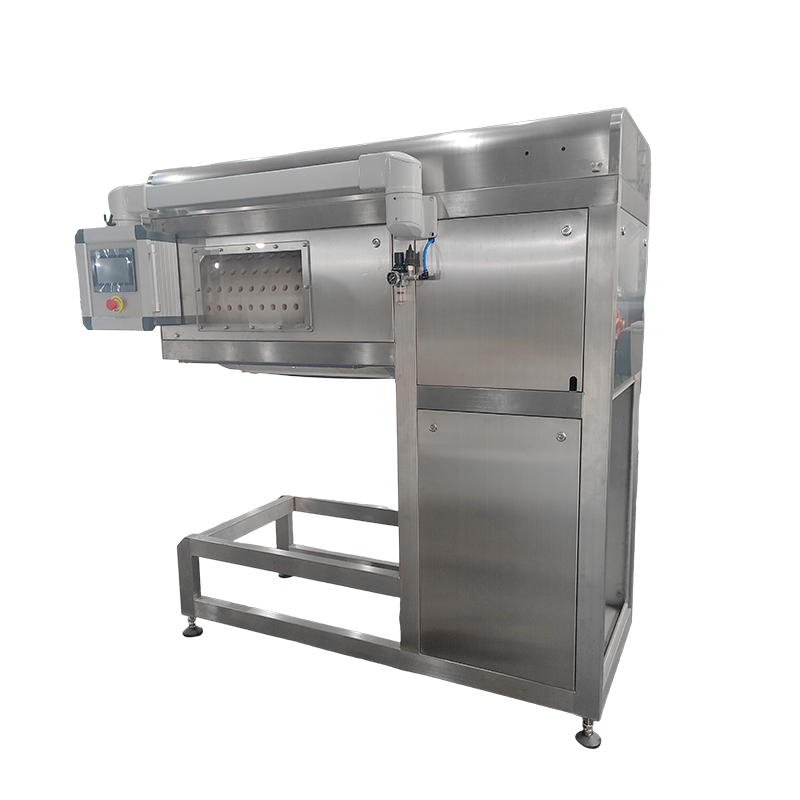
A PGJ-serien poleringsmaskin fungerer vanligvis som det siste mekaniske trinnet før pakking. Trommelrotasjonshastigheten, oppholdstiden og doseringsintervallet må justeres til den spesifikke produktstørrelsen og -formen, siden overdimensjonerte eller uregelmessige stykker poleres ujevnt hvis trommelhastigheten er stilt inn for en mindre, mer jevn gjenstand.
| Polering Variable | Effekt hvis for lavt | Effekt hvis for høy |
|---|---|---|
| Trommelrotasjonshastighet | Ujevn glansfordeling | Overflateslitasje, flisete kanter |
| Oppholdstid | Ufullstendig filmdannelse | Overflødig oppbygging, klebrig overflate |
| Polering agent dosage | Kjedelig, ujevn finish | Klistrete biter som klumper seg sammen |
Dette stadiet fungerer også generelt godteri belegg utstyr for panorerte konfekter utover sjokolade, inkludert sukkerpannede nøtter og dragéprodukter, siden trommelmekanismen og doseringsprinsippet stort sett er det samme uavhengig av beleggsmaterialet.
Sammenligning av utstyrsroller på et øyeblikk
Den table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Utstyr | Posisjon i linje | Hovedutgang |
|---|---|---|
| Chocolate Enrobing Line | Etter dannelse av midtstykket, før avkjølingstunnel | Ensartet bunnskalldekning |
| Dekorerer Machine | Etter kjøletunnel, før endelig sett | Mønster, duskregn eller andre fargelag |
| Polering Machine | Siste fase før pakking | Stabil glans og overflatebeskyttelse |
Når du legger ut en ny målstrek, la det være justerbar avstand mellom kjøletunnelens utgang og dekorasjonshodet. Produkt som kommer ut av tunnelen for varmt vil smøre under en dekorasjonsdyse, mens produkt som har avkjølt seg for mye ikke vil godta et andre lag rent.
Vanlige overflatedefekter og deres sannsynlige kilde
De fleste synlige beleggsfeil kan spores tilbake til en av et lite antall prosessvariabler. Å gjennomgå mønsteret til en defekt, snarere enn defekten alene, peker vanligvis på det ansvarlige stadiet.
- Gråaktige striper eller blomstrer : vanligvis knyttet til dårlig tempereringskontroll før sjokoladen når overtrekksgardinen, eller til temperatursvingninger under lagring etter emballasje
- Tynne eller nakne flekker på skallet : ofte forårsaket av gardinvolum som er for lavt i forhold til beltehastighet, eller av midtdeler som er for kalde når de går inn i gardinen
- Bølgete eller ødelagte dekoreringslinjer : typisk et synkroniseringsproblem mellom dekorasjonshodet og hovedtransportørens hastighet
- Matt eller ujevn glans etter polering : spores ofte til inkonsekvent dosering av poleringsmiddelet eller en trommelhastighet som ikke samsvarer med produktstørrelsen
- Produktet kleber sammen etter polering : vanligvis et resultat av overflødig poleringsmiddel kombinert med utilstrekkelig oppholdstid eller tørketid
Fordi disse trinnene er koblet sammen, oppstår ikke alltid en defekt som oppstår ved poleringstrinnet der. Et skall som for eksempel var litt underbelagt på overtrekksstadiet, kan etterlate en ujevn overflatetekstur som ingen poleringsjustering vil korrigere helt.
Praktiske vedlikeholdsvaner for konsistent produksjon
Etterbehandlingsutstyr kjører med bevegelige belter, roterende tromler og kontinuerlig sirkulerende flytende sjokolade, som alle trenger rutinemessig oppmerksomhet for å holde jevn kvalitet over lange produksjonsserier.
- Rengjør beleggsgardinen og bunnvalsen på slutten av hvert skift for å forhindre oppbygging av rester som endrer beleggets vekt over tid
- Sjekk beltestrammingen på omklednings- og kjøleseksjonene ukentlig, siden et hengende belte endrer oppholdstiden under gardinen
- Inspiser dekorasjonsdyser daglig for delvis blokkering, som er en vanlig og ofte oversett årsak til inkonsekvente duskregnmønstre
- Kalibrer doseringspumpen for poleringsmiddel etter en fast tidsplan i stedet for å vente på at et synlig glansproblem skal vises
- Logg tempereringsenhetens temperaturavlesninger slik at gradvis drift kan fanges opp før det påvirker en hel produksjonsbatch
Ofte stilte spørsmål
Q1: Hva er forskjellen mellom enrobering og panorering som beleggmetoder?
Enrobing påfører et belegg ved å føre produktet under et fallende gardin av flytende sjokolade, som passer til biter som trenger et fullt, jevnt skall. Panorering påfører belegg i tynne lag mens produktet faller i en roterende trommel, som passer til mindre stykker eller applikasjoner der et tynnere, byggbart lag foretrekkes.
Spørsmål 2: Hvordan er dekorering tidsbestemt i forhold til kjøletunnelen?
Dekorasjon påføres vanligvis kort tid etter at baseskallet kommer ut av kjøletunnelen, mens overflaten fortsatt har en liten klebrighet. Dette gjør at dekorasjonssjiktet binder seg uten at basisskallet mister formen eller at dekorasjonen smøres ut ved kontakt.
Q3: Hvorfor reduserer polering noen ganger glansen i stedet for å forbedre den?
Dette skjer vanligvis når poleringsmiddeldoseringen er for høy for den tilgjengelige oppholdstiden, og etterlater en ujevn eller klebrig film i stedet for en jevn film. Å redusere dosen litt eller forlenge oppholdstiden løser vanligvis problemet.
Spørsmål 4: Kan én linje håndtere flere produktformer uten store endringer?
Mange etterbehandlingslinjer kan håndtere et rimelig utvalg av former med justering av beltehastighet og gardinvolum alene. Betydelige endringer i stykkets størrelse eller vekt krever imidlertid vanligvis justering av trommelhastigheten på poleringstrinnet og dysehøyden på dekoreringstrinnet også.
Spørsmål 5: Hva får beleggsvekten til å svekke under en lang produksjon?
Gradvis temperaturdrift i det resirkulerende sjokoladereservoaret er den vanligste årsaken, siden viskositeten endres med temperaturen selv innenfor et smalt område. Regelmessige temperaturkontroller ved gardinen, ikke bare ved smeltetanken, hjelper til med å fange opp dette før det påvirker utbyttet.