

Hva gjør en sjokoladetempereringsmaskin til den virkelige driveren for glans, snap og holdbarhet
Hvorfor krystalliseringskontroll definerer sjokoladekvalitet
Glanset overflate, rent trykk og en holdbarhet målt i måneder i stedet for uker sporer alle tilbake til én skjult variabel: hvordan kakaosmørkrystaller dannes når sjokoladen avkjøles. En riktig temperert batch låser fettmolekyler i en stabil, tettpakket struktur. En utemperert batch avkjøles til en løs, ujevn blanding av krystalltyper som blir matt, stripete og myk i løpet av få dager. Dette er grunnen til en pålitelig sjokoladetempereringsmaskin sitter i sentrum av nesten alle seriøse konfektserier, fra små bønne-til-bar-verksteder til mellomstore industrikjøkken.
Manuell herding på en marmorplate fungerer fortsatt for håndverkere som produserer noen få kilo om dagen, men det avhenger sterkt av operatørens ferdigheter og omgivelsestemperaturen, som sjelden holder seg konstant på et fabrikkgulv. Automatisert tempereringsutstyr fjerner denne variasjonen ved å holde smelte-, avkjølings- og gjenoppvarmingstrinn innenfor stramme toleranser, batch etter batch. Resultatet er repeterbar glans, konsistent sammentrekning for enkel muggfrigjøring og en tekstur som overlever emballasje, frakt og måneder på en butikkhylle uten å blomstre.
Produsenter som skalerer forbi hobbyvolumer, oppdager vanligvis at inkonsekvent temperering, ikke oppskriftsformulering, er den viktigste årsaken til returnerte aksjer. En maskin som kan holde et smalt arbeidstemperaturbånd samtidig som massen røres kontinuerlig, adresserer dette direkte, og det er grunnen til at etterspørselen etter pålitelige tempereringsmaskiner har vokst sammen med den bredere økningen i produksjon av premium og enkeltopprinnelig sjokolade.
Økonomien ved kvalitetskontroll favoriserer også automatisering fremfor manuell teknikk når en bedrift beveger seg forbi en enkelt butikk. En dyktig sjokoladeprodusent som arbeider for hånd kan gi utmerkede resultater i små volumer, men den ferdigheten skaleres ikke lineært med antall ansatte. Å lære opp flere ansatte til å lese visuelle signaler på en marmorplate tar måneder, mens en kontrollerdrevet maskin gjengir den samme kurven uavhengig av hvem som laster partiet. Dette skiftet fra håndverksteknikk til prosesskontroll er en av de roligere driverne bak den bredere bruken av automatisert temperering på tvers av mellomstore konfektvirksomheter, siden det konverterer et ferdighetsavhengig trinn til et repeterbart, dokumenterbart trinn som passer innenfor standard rammeverk for matsikkerhet og kvalitetssikring.
Utover glans og trykk, påvirker riktig krystallisering også hvordan sjokolade oppfører seg under nedstrømsbehandling. Korrekt temperert masse frigjøres rent fra muggsopp på grunn av forutsigbar sammentrekning når den avkjøles, reduserer klebing under overtrekk og holder formen bedre under transport i varmt klima. Hvert av disse resultatene sporer tilbake til den samme underliggende krystallstrukturen, og det er grunnen til at utstyrsvalg fortjener like mye oppmerksomhet som oppskriftsutvikling når en produksjonslinje planlegges eller utvides. Å behandle herding som et kjerneprosesstrinn, snarere enn en ettertanke boltet fast på slutten av en oppskrift, har en tendens til å lønne seg i færre avviste partier langs linjen.
Vitenskapen bak krystallisering av kakaosmør
Kakaosmør kan stivne til flere distinkte krystallformer, men bare én produserer den faste og blanke finishen forbrukere forbinder med kvalitetssjokolade. De andre har en tendens til å være myke, matte eller ustabile, og de konverteres gradvis til den grove krystallstrukturen som er ansvarlig for den bleke, pulveraktige blomstringen som sees på gamle eller dårlig lagrede barer. Tempering er den kontrollerte prosessen med å smelte ut alle krystalltyper, for deretter å avkjøle massen mens den kontinuerlig omrøres slik at bare de stabile danner frø gjennom hele partiet.
Prosessen går gjennom tre brede faser: full smelting for å slette ethvert eksisterende krystallminne, kontrollert avkjøling til et punkt der stabile og ustabile krystaller begynner å dannes sammen, og skånsom gjenoppvarming for å smelte bort den uønskede ustabile fraksjonen samtidig som det stabile nettverket blir intakt. Agitasjon betyr like mye som temperatur, siden den fordeler frøkrystaller jevnt og forhindrer lokal overkjøling nær tankveggene.
Typisk temperaturprofil under en tempereringssyklus
Små variasjoner i denne kurven endrer resultatet merkbart. For rask avkjøling produserer en masse ustabile krystaller som ikke har tid til å konvertere til den stabile formen, mens avkjøling for sakte sløser med produksjonstid og risikerer å tykne partiet før støping. Dette er grunnen til at industrielt utstyr er avhengig av tanker med kappe med sirkulerende temperaturkontrollert vann eller olje i stedet for friluftskjøling, noe som gir operatørene en repeterbar kurve i stedet for en grov tilnærming.
Fettinnhold, fuktighetsnivå og partikkelstørrelse fra tidligere raffineringsstadier påvirker også hvor tilgivende en batch er under tempereringsfasen totalt sett. En finere partikkelfordeling gir generelt jevnere tekstur og litt lettere krystallsåing, siden mer overflateareal er tilgjengelig for stabile krystaller å forplante seg gjennom massen. Grovere eller mer fettrike blandinger kan være mer følsomme for kjølehastighet, noe som er en grunn til at erfarne operatører justerer programmerte kurver litt når de bytter mellom formuleringer i stedet for å stole på en enkelt generisk innstilling for hver oppskrift.
Såteknikk fortjener også spesiell oppmerksomhet. Noen operatører introduserer en liten mengde allerede temperert sjokolade eller spesialiserte frøkrystaller direkte i kjølemassen for å akselerere stabil krystalldannelse, og forkorte den totale syklusen. Automatiserte maskiner som støtter denne tilnærmingen gjennom en dedikert såport kan redusere syklustiden meningsfullt sammenlignet med å stole på kjøling og omrøring alene, noe som betyr mest for linjer som kjører flere batcher per skift.
Kjernekomponenter i et automatisk tempereringssystem
Moderne tempereringsmaskineri kombinerer flere delsystemer som jobber i rekkefølge i stedet for en enkelt kjøleenhet. Å forstå hver del hjelper kjøpere med å evaluere spesifikasjoner utover overskriftens kapasitetsnummer.
- Mantelforsynt smelte- og holdetank med uavhengige temperatursoner
- Kontinuerlig eller intermitterende omrøring av skrue og skraper for å forhindre krystalloppbygging på vegger
- Sirkulerende kjøle- og varmevæskesystem for presis kurvekontroll
- Digital kontroller med programmerbare oppskrifter for ulike kakaosmørformuleringer
- Utløpspumpe eller ventil dimensjonert til nedstrøms støpe- eller omkledningslinje
Automatisk tempereringsprosessflyt
Kontrollere som lagrer flere oppskrifter er spesielt verdifulle for produsenter som bytter mellom melk, mørke og hvite formuleringer, siden hver fettblanding krystalliserer på en litt annen kurve. Maskiner som mangler reseptminne tvinger operatører til å tilbakestille parametere manuelt for hvert batchskifte, noe som øker sjansen for menneskelige feil under skiftoverganger.
Sensorplassering er en annen detalj som er verdt å sjekke før kjøp. Temperaturprober montert kun ved tankveggen kan ligge bak den sanne temperaturen til sentermassen, spesielt i større tanker, noe som fører til at en kontroller tror at målet er nådd før det faktisk har nådd hele partiet. Utstyr med flere sensorpunkter, eller med en sonde plassert nærmere det geometriske sentrum av arbeidsvolumet, har en tendens til å levere mer konsistente resultater på tvers av forskjellige batchstørrelser.
Drivsystemer for omrøringsmekanismen varierer også på måter som påvirker langsiktig pålitelighet. Drev med variabel hastighet lar operatører bremse omrøringen under den delikate såfasen og øke hastigheten under innledende smelting, noe som reduserer mekanisk belastning på gir og lagre sammenlignet med en enkelt fast hastighet. Over år med kontinuerlig drift har denne fleksibiliteten en tendens til å forlenge serviceintervaller og redusere uplanlagt nedetid, noe som betyr mer for de totale eierkostnadene enn selve klistremerkeprisen på selve maskinen.
Sammenligning av kompakte og middels volum tempereringsmaskiner
To vanlige konfigurasjoner illustrerer hvordan herdingsutstyr skaleres med produksjonsbehov: en kompakt kontinuerlig tempereringsenhet bygget for jevn utgang i mellomvolum, og en mindre maskin i benkestil designet for bønne-til-bar-verksteder og produktutvikling. Ingen av konfigurasjonene er iboende bedre enn den andre; det riktige valget avhenger av batchfrekvens, tilgjengelig gulvplass og hvor ofte et anlegg må bytte mellom formuleringer i løpet av en enkelt arbeidsdag.
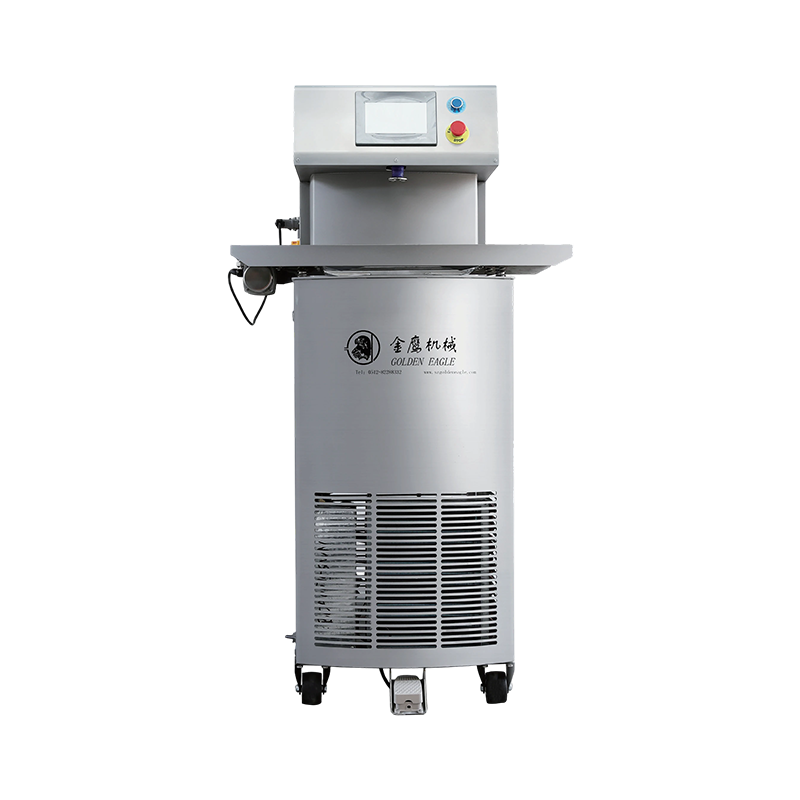
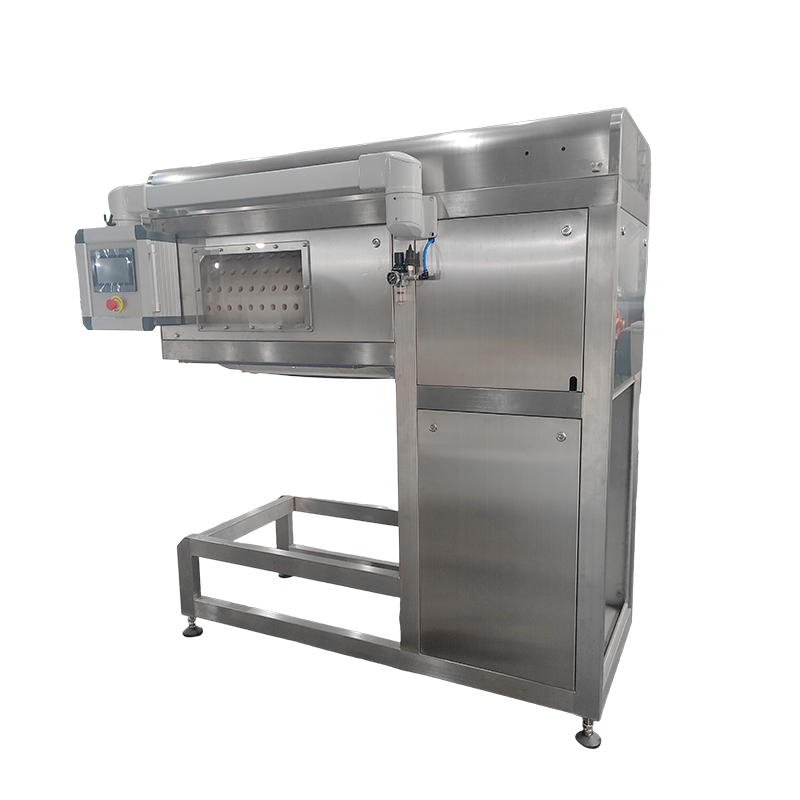
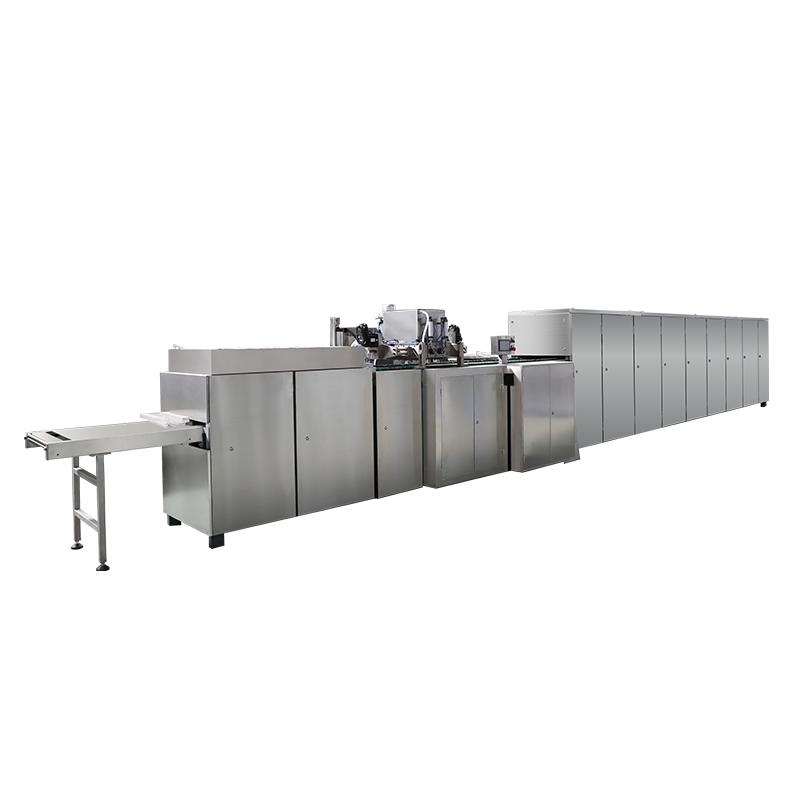
Den QTJ25 60 Sjokoladetempereringsmaskin er bygget rundt en mellomstor tank med mantel som er egnet for kontinuerlige kjøringer der gjennomstrømning og konsistens betyr mer enn fleksibilitet mellom oppskrifter. Dens bredere tankgeometri og dedikerte kjølekrets hjelper den med å holde en stabil arbeidstemperatur over lengre produksjonsskift.
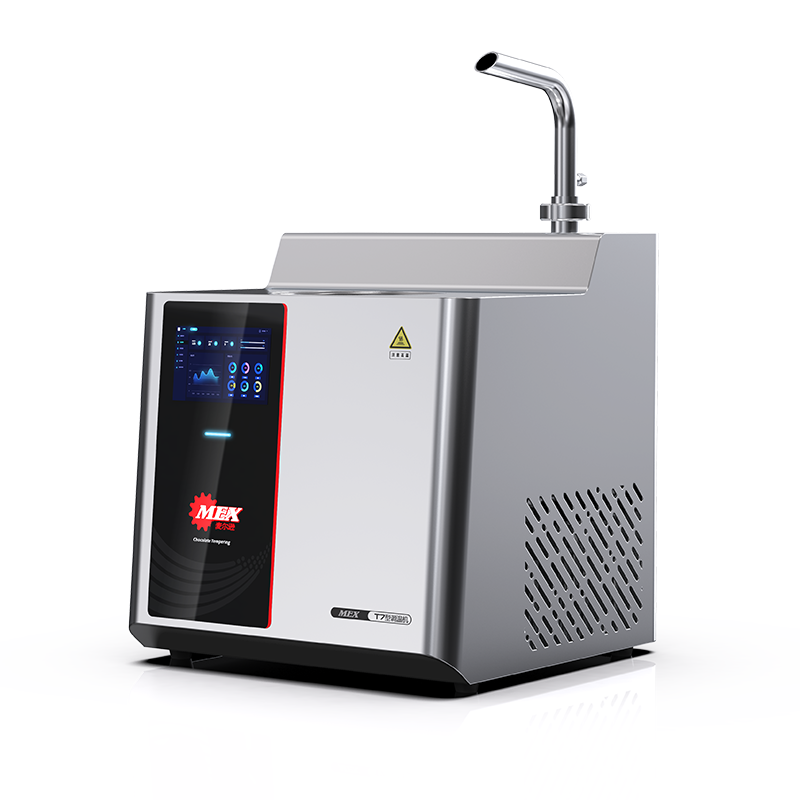
Derimot T7 Sjokoladetempereringsmaskin retter seg mot mindre partier og hyppige endringer i oppskriften, noe som gjør den praktisk til testkjøkken, boutiqueprodusenter og bønne-til-bar-operasjoner som verdsetter fleksibilitet fremfor råproduksjon.
| Attributt | Kompakt kontinuerlig enhet | Benk-stil enhet |
|---|---|---|
| Typisk batchfokus | Kontinuerlige mellomvolumkjøringer | Små fleksible partier |
| Bytte av oppskrifter | Mindre hyppig | Hyppig |
| Fotavtrykk | Større | Kompakt |
| Best passform | Stabile produksjonslinjer | Arbeidshops and R&D |
Relativ sammenligning på tvers av nøkkelfaktorer
Hvordan matche maskinkapasitet til produksjonsskala
Å velge riktig tempereringsutstyr starter med realistiske daglige produksjonsmål i stedet for den største tanken et budsjett tillater. Overdimensjonert utstyr som kjører under kapasitet sliter med å holde en stabil temperaturkurve, siden tynne lag med masse i en stor tank avkjøles ujevnt.
Vanlige kapasitetsnivåer for tempereringsutstyr
En praktisk regel er å dimensjonere utstyr for gjennomsnittlig daglig etterspørsel pluss en moderat buffer for høysesonger, og deretter planlegge for en andre enhet når volumet konsekvent overstiger omtrent sytti prosent av en enkelt maskins nominelle kapasitet. Å kjøre nær maksimal kapasitet i lengre perioder akselererer slitasjen på omrøringsmotorer og kjølepumper, mens kjøring under tretti prosent kapasitet sløser energi på oppvarming og avkjøling av en for det meste tom tank.
Kjøpere bør også veie hvor ofte oppskriften endres. Linjer som produserer én enkelt formulering døgnet rundt drar fordel av større kontinuerlige tanker, mens operasjoner som roterer mellom melke-, mørke-, hvite- og spesialblandinger ofte gjør det bedre med to mindre enheter som hver kan inneholde en dedikert oppskrift uten krysskontaminering eller lange rengjøringssykluser mellom byttene.
Gulvplass og tilgjengelighet er praktiske begrensninger som ofte blir oversett under tidlig planlegging. Større kontinuerlige enheter krever tilstrekkelig klaring for tilgang til rengjøring, en stabil elektrisk forsyning tilpasset varmeelementene, og i mange tilfeller en kjølevannstilkobling for kjølekretsen. Mindre benkemaskiner er mer tilgivende på disse punktene, noe som gjør dem attraktive for anlegg som konverterer eksisterende kjøkkenplass i stedet for å bygge et dedikert produksjonsrom fra bunnen av.
Det er også verdt å planlegge for sesongmessige etterspørselssvingninger som er vanlig i konfekthandelen, hvor produksjonen kan mangedobles flere ganger rundt store høytider. I stedet for å dimensjonere en enkelt maskin for høy etterspørsel året rundt, beholder mange produsenter en kjerneenhet dimensjonert for gjennomsnittlig månedlig volum og supplerer den med leid eller sekundært utstyr i løpet av de travleste ukene, og unngår kostnadene for en overdimensjonert maskin som står underbruk det meste av året.
Vedlikehold, hygiene og operative beste praksis
Tempereringsutstyr kommer i direkte kontakt med et matprodukt, så rengjøringsprotokoller betyr like mye som mekanisk vedlikehold. Rester av kakaosmør som er igjen i skrapeblader eller tankhjørner kan så uønskede krystallformer inn i neste batch, og undergraver selv en godt kalibrert temperaturkurve.
| Oppgave | Frekvens | Formål |
|---|---|---|
| Inspeksjon av skrape og skru | Daglig | Forhindre krystalloppbygging på vegger |
| Rensing av full tank | Ukentlig eller per oppskriftsendring | Unngå krysskontaminering |
| Kulting circuit fluid check | Månedlig | Oppretthold nøyaktig temperaturkurve |
| Kontroller kalibrering | Kvartalsvis | Hold sensoravlesningene nøyaktige |
Operatører bør også logge omgivelsestemperatur og fuktighet på verkstedet sammen med batch-oppføringer. Kakaosmør er følsomt for miljøfuktighet, og en spiss i verkstedfuktigheten kan påvirke glans og sammentrekning selv når maskinens interne parametere holder seg konstante. Sammenkobling av utstyrslogger med miljødata gjør feilsøking av kvalitetsproblemer betydelig raskere.
Forebyggende vedlikeholdsplaner bør strekke seg utover selve tanken til utløpspumpen og eventuelle nedstrømsrør. Kakaosmør som avkjøler og stivner innenfor smale utløpslinjer kan delvis blokkere strømmen, og forårsake trykkoppbygging som belaster pumpemotoren over tid. Å skylle linjer umiddelbart etter hver produksjonskjøring, i stedet for å la restproduktet avkjøles på plass over natten, er en enkel vane som på en meningsfylt måte reduserer pumperelaterte serviceanrop.
Personalopplæring fortjener lik vekt ved siden av mekanisk vedlikehold. Selv en godt vedlikeholdt maskin gir dårlige resultater hvis operatørene ikke forstår hvorfor hvert trinn i syklusen betyr noe, siden mindre snarveier som å hoppe over hele smeltefasen mellom oppskriftsendringer kan føre ustabile krystallfrø videre til neste batch. Dokumenterte oppstarts- og avstengningsprosedyrer, gjennomgått med jevne mellomrom med teamet, hjelper nye medarbeidere å oppnå full kompetanse raskere og redusere variasjon mellom skift. Sammenkobling av disse prosedyrene med en enkel sjekkliste som er lagt ut i nærheten av maskinen, i stedet for kun å stole på minnet, har en tendens til å redusere inkonsekvent håndtering mellom forskjellige skiftteam.
Gjennomstrømnings- og effektivitetsbenchmarks
Effektivitet i temperering måles vanligvis ut fra hvor mye stabil ytelse en maskin produserer per time i forhold til energiforbruket, ikke av råtankstørrelsen alene. Godt utformede mantelsystemer med effektiv varmeveksling gjenvinner seg raskere fra gjenoppvarmingssykluser, noe som forkorter tiden mellom batch.
Relativ gjennomstrømning etter utstyrsklasse (kg per time)
Dense figures are representative ranges rather than fixed values, since real output depends on formulation, ambient conditions, and how tightly the reheating stage is tuned. Producers tracking actual throughput against these benchmarks over several months can identify whether underperformance stems from equipment limitations or from process factors like slow discharge or excessive idle time between batches.
Energiforbruk er en annen faktor som er verdt å spore sammen med gjennomstrømningen, spesielt for kontinuerlige linjer som kjører flere skift. Maskiner med godt isolerte tanker og effektive varmevekslere krever mindre energi for å holde arbeidstemperaturen mellom batchene, noe som reduserer driftskostnadene over utstyrets levetid selv når forhåndsprisen er sammenlignbar med et mindre effektivt alternativ. Gjennomgang av energitrekk under evaluering, ikke bare ved kjøp, gir et mer nøyaktig bilde av langsiktig verdi.
Nedetid mellom batch påvirker også effektiv gjennomstrømning mer enn mange kjøpere forventer. En maskin som er vurdert for en gitt timeytelse når bare dette tallet hvis trinnene for rengjøring, oppskriftsbytte og tømming er strømlinjeformet. Fasiliteter som kartlegger hele batchsyklusen, inkludert ikke-produksjonsminutter, opplever ofte at beskjedne prosessendringer som forskjøvede rengjøringsplaner gjenoppretter mer kapasitet enn oppgradering til en større tank ville gjort.
Ofte stilte spørsmål
Q1: Hvor lang tid tar en typisk tempereringssyklus?
De fleste sykluser går mellom tjue og førtifem minutter avhengig av batchstørrelse, starttemperatur og hvor raskt kjølekretsen kan bringe massen ned til såområdet før den varmes opp til arbeidstemperaturen.
Q2: Kan én maskin håndtere melk, mørk og hvit sjokolade?
Ja, forutsatt at kontrolleren støtter flere lagrede oppskrifter, siden hver formulering har et litt forskjellig fettinnhold og derfor et annet optimalt kjøle- og arbeidstemperaturområde.
Q3: Hva forårsaker blomstringen selv etter riktig temperering?
Blomstring etter riktig temperering peker vanligvis på lagringsproblemer som temperatursvingninger under transport eller fuktighetseksponering, snarere enn en feil i den opprinnelige krystalliseringsprosessen. Å holde ferdig lager innenfor et smalt, stabilt temperaturområde fra det øyeblikket det forlater tempereringslinjen til sluttlagring er langt på vei mot å forhindre dette.
Q4: Hvor ofte bør kjølevæsken kontrolleres?
Månedlige kontroller er typiske for de fleste operasjoner, selv om linjer som kjører nesten kontinuerlige skift drar nytte av hyppigere inspeksjon siden væskenedbrytning direkte påvirker hvor nøyaktig maskinen følger den programmerte temperaturkurven.
Spørsmål 5: Er en enhet i benkestil egnet for oppskalering senere?
En benk-stil enhet fungerer bra for utvikling og små batch-kjøringer, men produsenter som planlegger betydelig volumvekst går vanligvis over til et større kontinuerlig system i stedet for å kjøre flere benkenheter parallelt, siden parallell drift multipliserer rengjørings- og kalibreringsarbeidsmengden.
Å velge mellom disse veiene kommer til syvende og sist ned på hvordan en bedrift forventer at etterspørselen vil utvikle seg i løpet av de neste årene. En gradvis, jevn vekstkurve favoriserer å starte med en fleksibel benkeenhet og legge til en kontinuerlig linje når volumet rettferdiggjør det, mens bedrifter som inngår en etablert grossistkontrakt fra begynnelsen ofte finner det mer effektivt å investere direkte i kontinuerlig utstyr tilpasset den forpliktede etterspørselen.