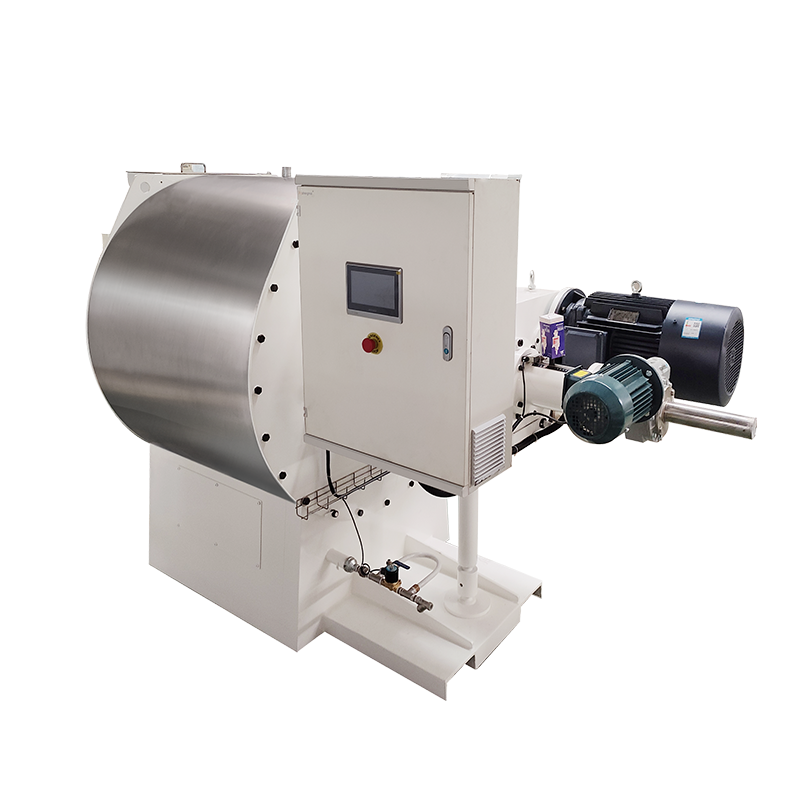


Hvordan oppnår QMJ Series Chocolate Ball Mill Sub-20-Micron kakaofinhet?
Hvorfor partikkelstørrelse er den eneste største spaken i sjokoladetekstur
Hver erfaren sjokoladeprodusent lærer etter hvert den samme leksen: Oppskriftsjusteringer kan bare gjøre så mye hvis partikkelstrukturen til massen er feil. Den menneskelige tungen oppdager faste partikler når de overstiger omtrent 25 til 30 mikron, og det er grunnen til at malestadiet, ikke ingredienslisten, til syvende og sist avgjør om en sjokolade føles silkeaktig eller grynete. Kakaotørrstoffer, sukkerkrystaller og melkepulver starter alle langt grovere enn denne terskelen, noen ganger i området 100 til 200 mikron rett ut av forhåndsblandingen, og det krever en kontrollert mekanisk reduksjonsprosess for å bringe hele partikkelpopulasjonen ned under persepsjonsgrensen.
Det er her a sjokoladekvernmaskin bygget rundt stålmedier fungerer som enkel blanding eller conching alene ikke kan oppnå. Conching utvikler smak og håndterer fuktighet og viskositet, men det er et relativt dårlig verktøy for å bryte ned hardt sukker og kakaofragmenter. Finmaling må skje først, og det må skje konsekvent på tvers av hver batch, ellers vil nedstrøms smakutviklingsstadiet prøve å polere partikler som fortsatt er for store til å føles glatte.
Underdimensjonerte partikler bærer også sin egen risiko. Å male kakaosmørsuspensjoner langt under målområdet øker overflatearealet som må belegges med fett, noe som øker viskositeten og kan gjøre senere prosesstrinn som herding og støping vanskeligere. Målet er ikke bare mindre, det er en smal og forutsigbar partikkelstørrelsesfordeling som matcher den tiltenkte produktkategorien, enten det er et overtrekk for overtrekk, et sammensatt belegg eller en fyllmasse.
Hvorfor et enkelt gjennomsnittstall ikke forteller hele historien
To batcher kan rapportere samme gjennomsnittlige finhetsavlesning og fortsatt føles merkbart forskjellige på tungen. Det som betyr like mye som gjennomsnittet er spredningen av distribusjonen: en batch der nesten alle partikler klynger seg tett rundt 20 mikron vil føles jevnere enn en med samme gjennomsnitt, men en lang hale av overdimensjonerte fragmenter som fortsatt er tilstede. Dette er en av grunnene til at erfarne kvalitetsteam ser på mer enn en enkelt grindometeravlesning før de frigir en batch, siden en smal fordeling er en sterkere prediktor for munnfølelse enn gjennomsnittsverdien alene.
Å oppnå den smale fordelingen konsekvent er i stor grad en funksjon av oppholdstid inne i slipekammeret og hvor jevnt massen eksponeres for medielaget. En maskin som kanaliserer massen ujevnt, og lar noe av den omgå sonene med høyest skjærkraft, vil alltid produsere en større spredning uavhengig av hvor lenge den totale syklusen går, og det er grunnen til at kammerdesign og strømningsensartethet betyr like mye som rå slipekraft.
Hvordan QMJ-serien sjokoladekulemølle Reduserer kakaofaststoffer til fin partikkelstørrelse
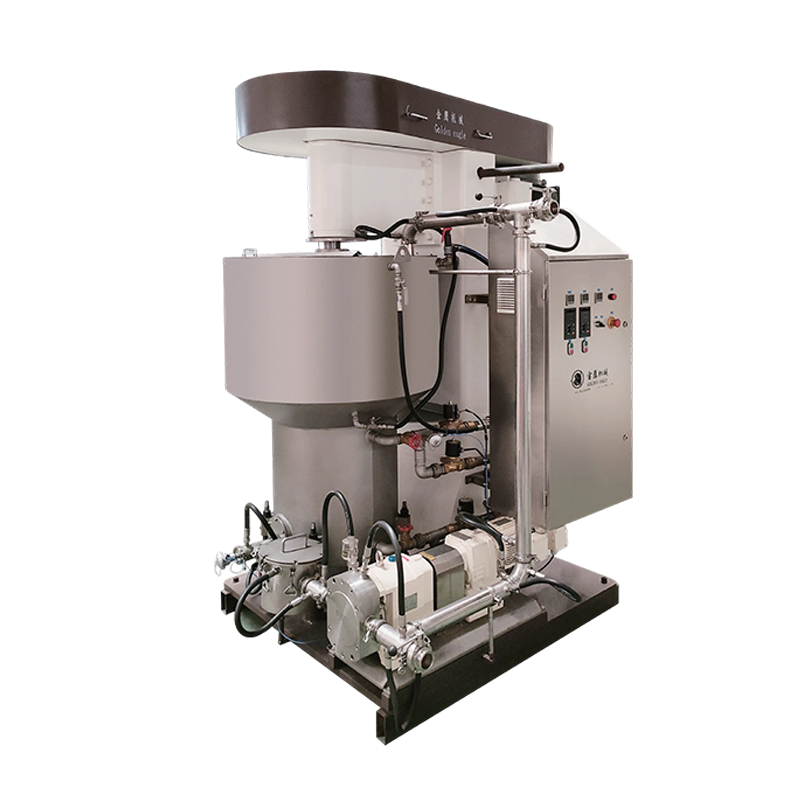
En kulemølle for sjokolade fungerer på et enkelt mekanisk prinsipp: den ferdigblandede massen pumpes gjennom en vertikal malesylinder pakket med herdet stål eller keramiske perler, drevet av en roterende aksel. Når kulene kolliderer med de suspenderte partiklene under kontrollert skjærkraft, brytes de grove fragmentene av sukker og kakaotørrstoffer gradvis opp. Massen resirkuleres deretter fra en mantlet oppbevaringstank tilbake gjennom malekammeret, passering etter passasje, til hele batchen når målfinheten i stedet for bare den delen som tilfeldigvis strømmet gjennom først.
Temperaturkontroll betyr like mye som selve den mekaniske handlingen. Friksjon inne i slipekammeret genererer varme, og hvis den varmen ikke styres gjennom en vannkappe rundt både tanken og sylinderen, kan fettfasen overopphetes, endre krystalloppførselen eller akselerere uønskede smaksendringer. En godt konstruert kakaokvern holder massen innenfor et smalt temperaturbånd gjennom hele syklusen, så den eneste variabelen som endres over tid er partikkelstørrelse, ikke viskositetsdrift forårsaket av temperatursvingninger.
Prosessflyt: Fra forblanding til ferdig finhet
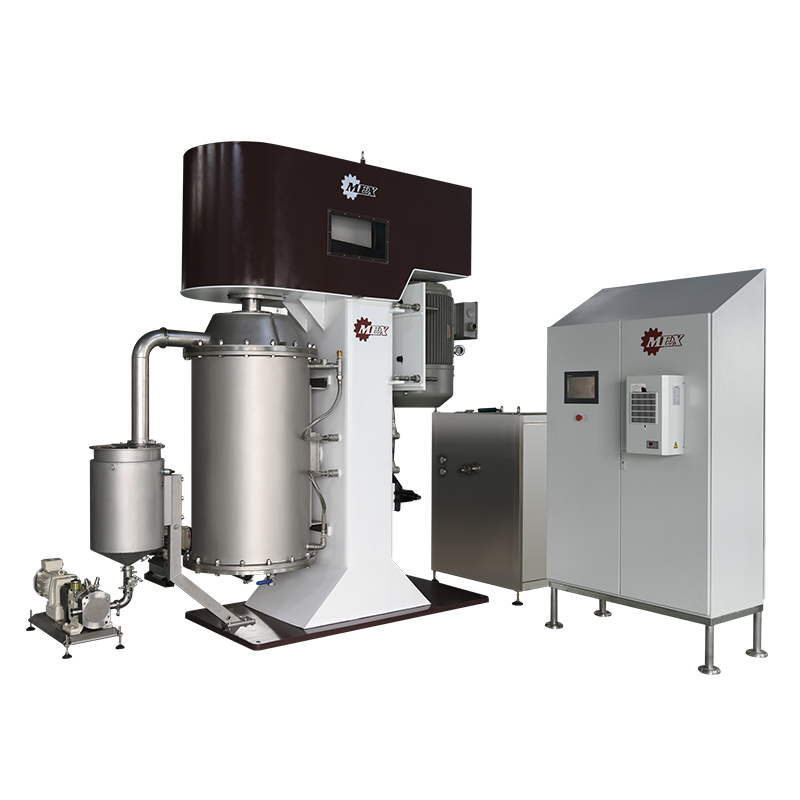
Fordi kulene i seg selv gradvis slites, må kverndesignen også ta hensyn til medieseparasjon, og holde slipeelementene inne i kammeret samtidig som den flytende massen kan passere fritt gjennom en fin sikt ved utløpet. Dette separasjonsstadiet blir ofte oversett i tilfeldige beskrivelser av kulefresing, men det er en av de mer feilutsatte komponentene i daglig drift, og det påvirker direkte både produktrenheten og hvor ofte maskinen må åpnes for vedlikehold.
Velge mediestørrelse for partiet på hånden
Perlediameter er ikke en fast innstilling; det er en variabel som erfarne operatører tilpasser seg til oppskriften. Større kuler gir mer slagkraft og er bedre egnet til det tidligere stadiet av en syklus når partiklene fortsatt er relativt grove, mens mindre kuler pakker seg tettere og skaper flere kontaktpunkter per pass, noe som favoriserer det siste poleringsstadiet der de gjenværende partiklene allerede er små og trenger hyppige, mildere slag i stedet for brute force. Å kjøre en hel batch på en enkelt perlestørrelse er en vanlig snarvei som har en tendens til å gjøre enten det tidlige stadiet underkraftig eller det siste stadiet mindre effektivt enn det kunne vært.
Batchviskositeten skifter også ettersom finheten forbedres og fett belegger et større totalt partikkeloverflateareal, så den samme rotasjonshastigheten som flyttet massen effektivt ved starten av en syklus må kanskje reduseres senere for å unngå overdreven varmeoppbygging i en tykkere suspensjon. Dette er en subtil justering som skiller en batch-avslutning etter planen fra en som stopper noen tideler av en mikron fra målet.
Hvordan finhetskurven ser ut over en slipesyklus
Finhetsreduksjon er ikke lineær. Den første timen med sliping fjerner vanligvis de største og mest skjøre partiklene raskt, noe som gir et bratt fall på alle finhets-mot-tid-diagrammer. Ettersom de gjenværende partiklene blir mindre og vanskeligere å frakturere, avtar forbedringshastigheten, og det er grunnen til at operatører som kun ser på den tidlige kurven, noen ganger antar at maskinen er kraftigere, eller at partiet vil fullføre raskere enn det faktisk vil.
Finhetsreduksjon over en typisk slipesyklus
Rent praktisk er denne kurven grunnen til at de fleste operatører kontrollerer finheten med et håndholdt mikrometer eller grindometer med jevne mellomrom i stedet for å stole på en fast tidtaker alene. Omgivelsestemperatur, friskheten til malemediet og forholdet mellom kakaosmør og faste stoffer i forblandingen endres alt der hvor kurven flater ut. En batch med et høyere fettinnhold maler generelt raskere fordi partiklene beveger seg gjennom mediasjiktet med mindre motstand, mens en magrere oppskrift med mer tørrstoff tar lengre tid å nå samme endepunkt.
Å kjøre møllen et godt stykke forbi punktet for å redusere, returnerer sløsing med energi og tilfører unødvendig slitasje på både kulene og akseltetningene uten å forbedre munnfølelsen meningsfullt. De mest effektive operatørene behandler kurven som et stoppsignal, ikke et mål å overskride.
Finhet oppnådd på hvert trinn av mekanisk reduksjon
Å dele opp den overordnede prosessen i diskrete stadier gjør det lettere å diagnostisere hvor en batch ikke presterer. En grov forknusing håndterer de største sukkerkrystallene, en formaling bringer massen til en bearbeidbar suspensjon, og kulemøllen utfører selv både en primær reduksjon og en siste poleringspassasje. Hvert trinn har sitt eget realistiske utgangsområde, vist nedenfor.
Typisk utdatafinhet etter prosesseringstrinn
| Behandlingsstadiet | Utgangsfinhet | Primærformål |
|---|---|---|
| Grov knusing | Ca 150um | Bryt ned råsukker og nibbebiter |
| Pre-grind pass | Ca 85um | Lag en pumpbar suspensjon |
| Kulemølle primær | Ca 35um | Reduksjon av bulkpartikkelstørrelse |
| Kulemølle sluttpolering | Ca 20um | Nå målet for sensorisk glatthet |
Å hoppe over formalingsstadiet og mate en altfor grov masse direkte inn i møllen er en av de vanligste årsakene til ujevne resultater, siden overdimensjonerte fragmenter kan sette seg fast i medieseparasjonsskjermen eller tvinge møllen til å gå mye lenger enn den angitte syklustiden tilsier.
Det er også verdt å merke seg at disse områdene skifter med oppskriftens sammensetning. En overtrekksformulering med høyt fettinnhold har en tendens til å bevege seg gjennom hvert trinn litt raskere enn et slankere sammensatt belegg med høyere faste stoffer, ganske enkelt fordi det ekstra fettet fungerer som et smøremiddel mellom partikler og slipemediet. Fasiliteter som kjører en bred produktmiks har ofte en kort referansetabell som dette tilgjengelig for hver hovedformulering i stedet for å stole på en enkelt generisk syklustid for hver batch som kommer gjennom linjen.
Batchsliping sammenlignet med kontinuerlige raffineringssystemer
Produsenter som veier en kulemølle for sjokolade mot en kontinuerlig flersylindret raffineringslinje bestemmer egentlig mellom to forskjellige produksjonsfilosofier. Batchsystemer, for eksempel en QMJ Batch Type Kulemølle , behandle en fast mengde masse fra start til slutt i én tank før du går videre, noe som gjør reseptbytte enkle og holder kapitalkostnadene håndterbare for små og mellomstore virksomheter. Kontinuerlige systemer skyver masse gjennom en rekke kamre i en uavbrutt strøm, og favoriserer anlegg som kjører den samme formuleringen døgnet rundt ved høyere volum.
Batchsliping vs kontinuerlig raffinering: Ytelsesprofil
Radarprofilen ovenfor illustrerer et vanlig avveiningsmønster i stedet for en universell regel. Batchmaling har en tendens til å skåre høyere på reseptbyttehastighet og kapitaleffektivitet fordi en enkelt tank kan rengjøres og fylles på nytt med en annen formulering i løpet av få timer, mens en kontinuerlig linje ofte må kjøre en full skyllesyklus for å unngå krysskontaminering mellom oppskrifter. Kontinuerlige systemer trekker vanligvis frem på vedvarende gjennomstrømning når et anlegg forplikter seg til et smalt produktspekter med stort volum, siden massen aldri slutter å bevege seg gjennom kamrene.
Finhetskontroll og homogenitet kan være sammenlignbare på tvers av begge formatene når utstyret er riktig dimensjonert og vedlikeholdt, og det er grunnen til at beslutningen vanligvis kommer ned til produksjonsblanding i stedet for råslipeevne alene.
Hvor QMJ-1 batchtype sjokoladekulemølle Passer i en produksjonslinje
Mindre batch-maskiner opptar en spesifikk nisje i det bredere landskapet av sjokolade- og konfektproduksjon. De er vanlige i anlegg som trenger fleksibilitet mer enn rå gjennomstrømning, inkludert håndverks- og håndverksprodusenter som kjører hyppige reseptendringer, pilot- og produktutviklingslinjer som validerer nye formuleringer før en fullskala produksjonsforpliktelse, og mellomstore produsenter som supplerer en større kontinuerlig linje med kapasitet for spesialkjøringer.
Denne klassen av maskiner fungerer også godt som en malemaskin for kakaobønner suppler tidligere i en prosess, raffinering av kakaonibs eller brennevin før den blandes med sukker og melkekomponenter, siden det samme resirkulasjonsmaleprinsippet gjelder enten tilførselen er en ferdig kakaomasse eller en mer konsentrert brennevinstrøm.
Utover selve sjokoladen, brukes den samme mekaniske tilnærmingen ofte på nøttesmør, frøpastaer og visse smøreblandinger som krever en sammenlignbar reduksjon fra grove partikler til en jevn suspensjon, noe som er en del av grunnen til at batchkulemøller har en tendens til å være en allsidig inventar i konfektfabrikker med blandede produkter i stedet for engangsutstyr.
Skalering fra pilotbatcher til fullere produksjonskjøringer
Mange anlegg begynner med en kompakt batchenhet, spesielt fordi den lar et utviklingsteam validere en ny formulering, emballasjekonsept eller sesongbasert produkt i en liten nok skala til at et feiltrinn ikke kaster bort et stort volum av ingredienser. Når en oppskrift er ferdigstilt og etterspørselen vokser, oversettes de samme satsvis slipeprinsippene vanligvis direkte til en større tankstørrelse, siden den underliggende fysikken til mediepåvirkning og resirkulering ikke endres med volumet, bare gjennomstrømningen per syklus gjør det. Dette gjør en liten batchfabrikk til et praktisk utgangspunkt i stedet for et utstyr som blir pensjonert når volumet øker, siden det fortsetter å betjene spesialitet og begrenset produksjon selv etter at en større linje kommer online.
Driftspraksis som holder finheten konsistent batch etter batch
Konsistens er der mange operasjoner mister mer verdi enn de er klar over. En maskin som er i stand til utmerket finhet på en veldrevet batch kan fortsatt gi ujevne resultater hvis noen få driftsvaner blir neglisjert.
- Forhåndsskjerm innkommende sukker og tørre ingredienser for å fjerne overdimensjonerte klumper før de noen gang når blandetanken.
- Hold jakkens vanntemperatur innenfor produsentens spesifiserte område i stedet for å la den drive med omgivelsesforholdene.
- Prøvefinhet med faste intervaller ved å bruke samme målemetode hver gang for å holde avlesningene sammenlignbare på tvers av batcher.
- Inspiser medieseparasjonsskjermen regelmessig for slitasje, siden en skadet skjerm kan la perler slippe ut i produktstrømmen.
- Logg syklustid mot finhetsresultater over tid for å bygge en referansekurve spesifikk for hver oppskrift.
Operatører som sporer finhetsdata på tvers av dusinvis av partier, opplever ofte at den største kilden til variasjon ikke er selve møllen, men inkonsekvente forblandingsforhold som går inn i malestadiet. Å stramme oppstrøms blandekontroll forbedrer ofte repeterbarheten mer enn noen justering gjort av mølleinnstillingene.
Oppskriftsspesifikk dokumentasjon er viktig fordi en formulering med en høyere andel kakaosmør oppfører seg veldig annerledes under skjærkraft enn et slankere sammensatt belegg, og å behandle hver batch med samme faste syklustid uavhengig av sammensetning er en av de mer unngåelige kildene til bortkastet energi og inkonsekvent produkt.
Vedlikehold og lang levetid for kulemøllesystemer
Slipeutstyr som opererer med abrasive medier under kontinuerlig mekanisk belastning har forutsigbare slitasjepunkter, og en grunnleggende vedlikeholdsplan forlenger både levetid og produktkonsistens.
| Komponent | Typisk kontrollintervall | Feilsignal å se etter |
|---|---|---|
| Slipemedier (perler) | Hver 500-800 driftstimer | Langsommere finhetsprogresjon enn historisk gjennomsnitt |
| Akseltetninger | Månedlig visuell inspeksjon | Synlig lekkasje eller produktoppbygging ved tetningshus |
| Separasjonsskjerm | Ukentlig rengjøringssyklus | Redusert strømningshastighet eller perleoverføring i utslipp |
| Kjølesystem for jakke | Kvartalsvis avkalking | Stigende massetemperatur under normal belastning |
| Drivmotor og lagre | Per produsent tidsplan | Uvanlig vibrasjon eller støy under oppstart |
Mest uplanlagt nedetid spores tilbake til bare to eller tre av disse komponentene, og det er derfor det å bygge en enkel sjekkliste og tilordne den til et spesifikt skift ofte er mer effektivt enn å stole på at utstyret bare kjører til noe feiler. En maskin som mottar rutinemessig påfylling av perler og forseglingskontroller, kan typisk forventes å holde sin nominelle finhetsytelse i mange år med vanlig produksjon.
Ofte stilte spørsmål
Q1: Hvilken partikkelstørrelse bør sjokolade nå for en jevn munnfølelse?
De fleste produsenter målretter en endelig finhet mellom 18 og 25 mikron, siden den menneskelige ganen generelt ikke kan oppdage partikler under dette området, mens formuleringer for sammensatte belegg eller fyllinger noen ganger tillater et litt grovere endepunkt avhengig av den tiltenkte teksturen.
Q2: Hvor lang tid tar en typisk slipesyklus?
Sykluslengden varierer med batchsammensetning og startfinhet, men to til fire timer er vanlig for å bringe en ferdigblandet kakao- og sukkersuspensjon ned til målfinhet i en batch-type mølle.
Q3: Kan en sjokoladekulemølle behandle andre produkter enn sjokolade?
Ja, det samme resirkuleringsmaleprinsippet er mye brukt for nøttesmør, frøpastaer, raffinering av kakaobrennevin og visse smøre- eller fyllformuleringer som krever reduksjon fra en grov suspensjon til en jevn pasta.
Spørsmål 4: Hvorfor bremser slipingen betydelig i det senere stadiet av en syklus?
Etter hvert som partikler krymper, blir de vanskeligere å bryte og gir mindre motstand for slipemediet å virke på, noe som naturlig flater ut finhetskurven selv om den mekaniske virkningen inne i kammeret ikke har endret seg.
Q5: Hva er den største årsaken til inkonsekvent finhet mellom batcher?
Variasjon i forblandingsforholdet som kommer inn i møllen, sammen med drivjakketemperaturen, er de to vanligste årsakene, som begge vanligvis kan korrigeres gjennom tettere oppstrøms prosesskontroll i stedet for endringer i selve møllen.