

Hvordan forbedrer industrielt sjokoladebeleggsutstyr konsistensen på belegget?
Rollen til overtrekksutstyr i moderne konfektlinjer
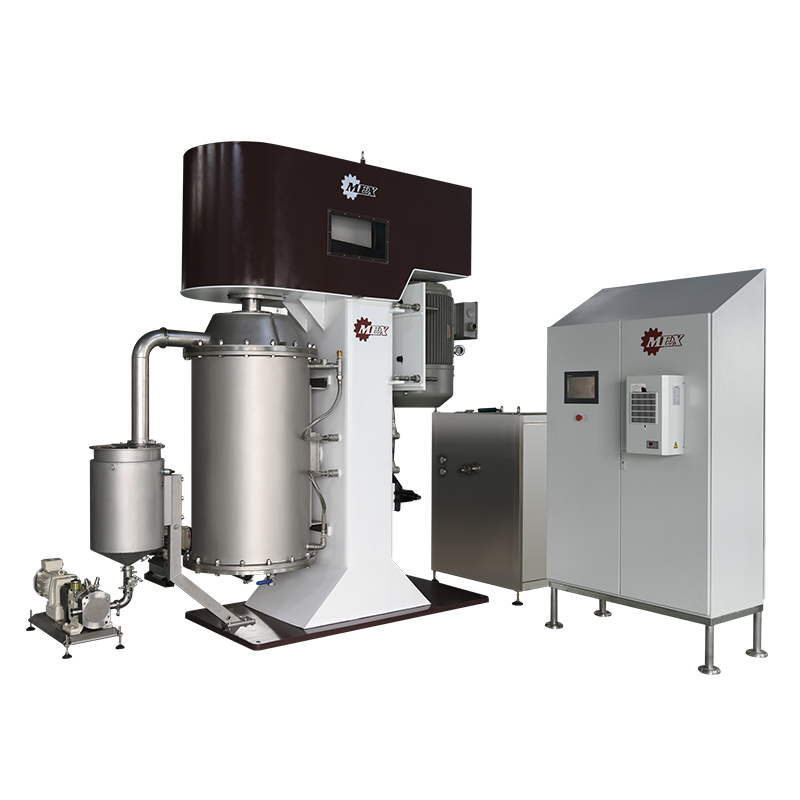
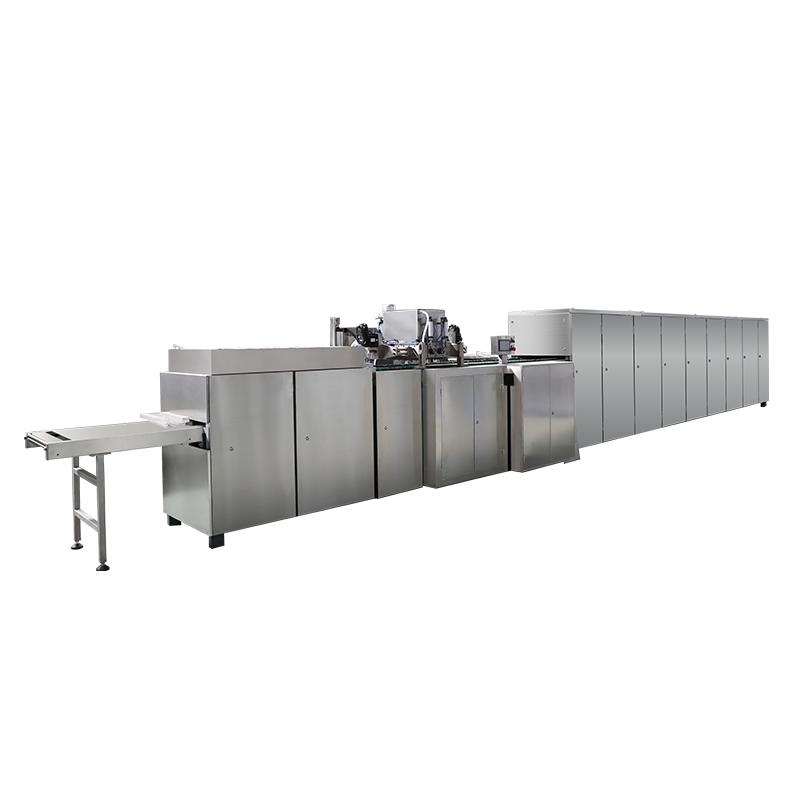
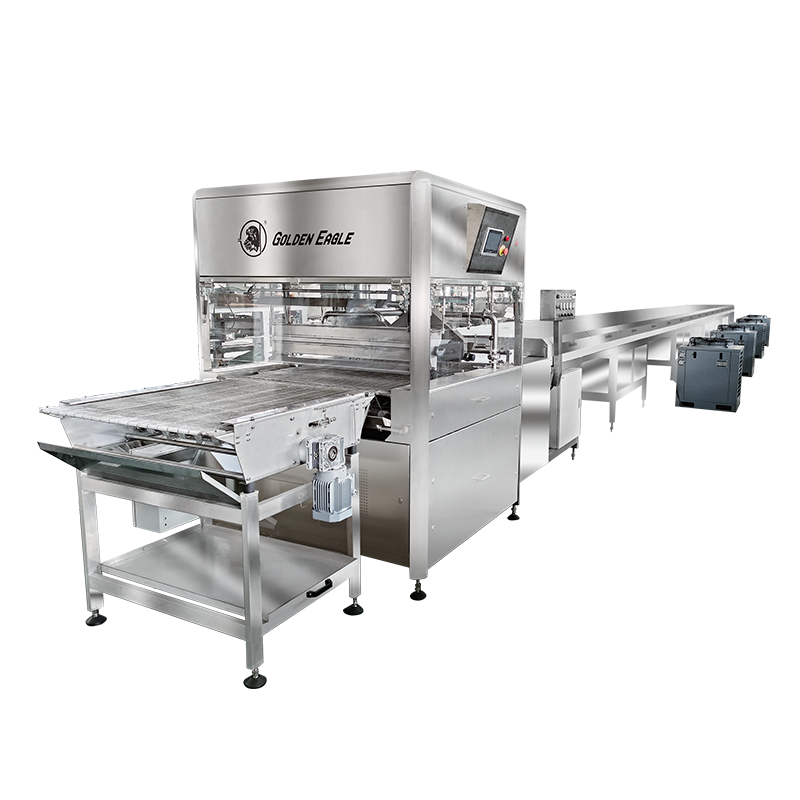
Konsekvent sjokoladedekning er et av de vanskeligste problemene i konfektproduksjon. En kjeks, oblat, nøtteklase eller godterisenter som passerer gjennom et bad for hånd vil plukke opp ujevne lag, luftlommer og dryppmerker som dukker opp umiddelbart på en butikkhylle. Dette er det nøyaktige problemet som a sjokoladekledningslinje er konstruert for å løse. I stedet for å dyppe produktene individuelt, bærer en enrober gjenstander på et bevegelig nettingbelte gjennom en gardin av temperert sjokolade, påfører et kontrollert bunnlag og fjerner deretter overflødig belegg med kalibrerte luftkniver før produktet går inn i en kjøletunnel.
Produktavstanden på innmatingsbeltet, gardinstrømningshastigheten og luftknivens trykk samhandler med hverandre, og det er grunnen til at et anlegg som ganske enkelt kjøper den største tilgjengelige maskinen uten å matche disse innstillingene til det faktiske produktet ofte ender opp med dårligere konsistens enn en mindre, korrekt spesifisert linje.
For anleggsledere som vurderer ny beleggkapasitet, handler beslutningen sjelden om hvorvidt de skal automatiseres, men hvilken konfigurasjon av overtrekksutstyr som passer til produktmiksen, gjennomstrømningsmålet og gulvoppsettet som allerede er på plass. Denne artikkelen bryter ned hvordan overtrekksutstyr fungerer mekanisk, hvordan ytelsesdata vanligvis ser ut på tvers av ulike operasjonsskalaer, og hvordan man sammenligner automatisert belegg med manuelle eller halvautomatiske metoder ved å bruke målbare kriterier i stedet for markedsføringspåstander. Den dekker også defektmønstrene som dukker opp oftest når en linje er feilkonfigurert, sammen med vedlikeholdsvanene som holder et system i gang innenfor toleranse over år med kontinuerlig drift i stedet for måneder.
Godteri-, baker- og snacksprodusenter nærmer seg dette utstyret fra forskjellige utgangspunkt. Et bakeri som legger til et belegningstrinn til en eksisterende wafer eller cookie-linje, ettermonterer vanligvis en enrober i en fast gulvlengde, mens en konfektprodusent som bygger et nytt anlegg har større frihet til å dimensjonere kjøletunnelen og reservoaret rundt langsiktige volummål. Begge gruppene drar nytte av å jobbe gjennom det samme settet med mekaniske grunnprinsipper før de sammenligner spesifikke modeller.
Hvordan en industriell sjokoladeenrober behandler produktet
På et funksjonsnivå utfører overtrekksutstyr fire forskjellige operasjoner i rekkefølge, og hvert trinn har sine egne toleransekrav. Å forstå denne sekvensen er viktig fordi en flaskehals eller feiljustering i et enkelt trinn vil dukke opp som en defekt tre trinn senere, noe som ofte gjør årsaken vanskelig å spore på det ferdige produktet.
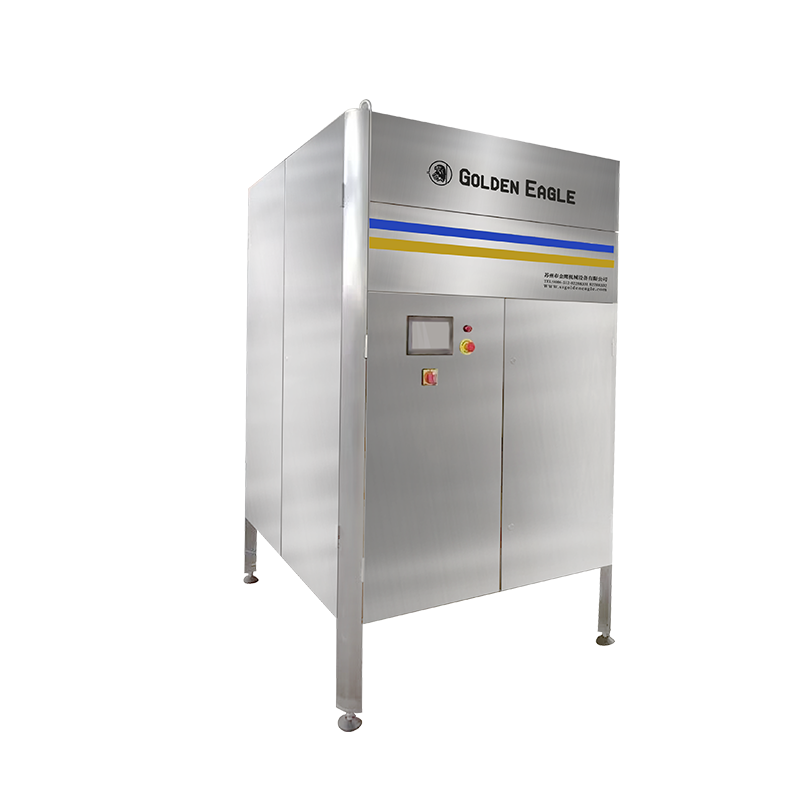
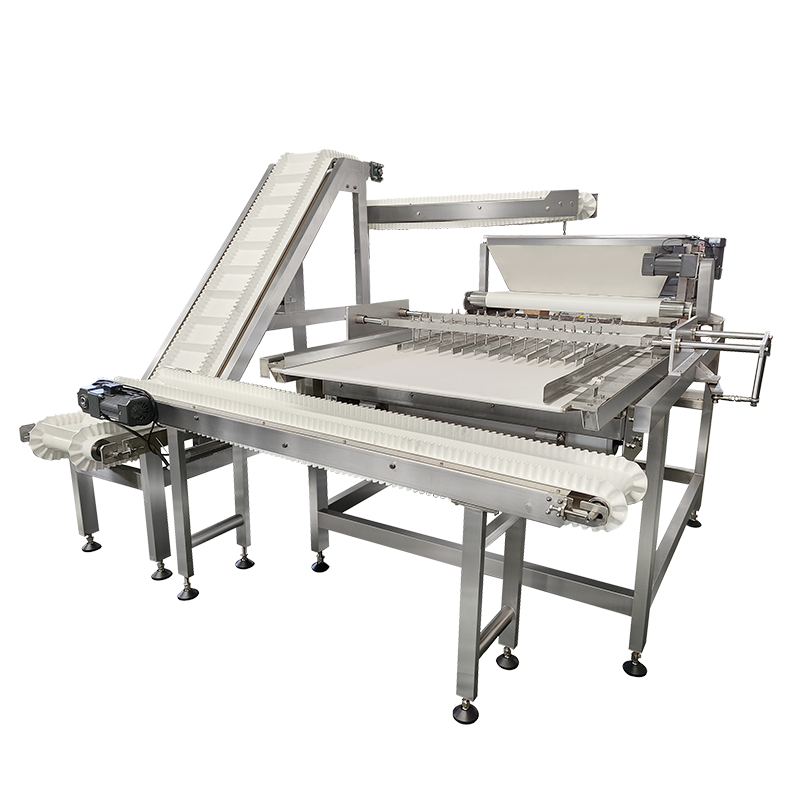
Innmatingstrinnet plasserer produktet på et nettingbelte med en fast avstand, noe som er kritisk fordi ujevn avstand senere får sjokolade til å bygge bro mellom gjenstander eller etterlate hull i dekningen. En pre-bottomer, der den er montert, påfører et tynt bunnlag slik at produktet ikke fester seg til nettet og slik at det endelige strøket har en ren, forseglet underside i stedet for et mesh-teksturert mønster. Hovedomkledningshodet slipper deretter en kontinuerlig gardin av temperert sjokolade over det bevegelige produktet, og senker toppen og sidene helt ned. Luftkniver plassert rett etter gardinen fjerner overflødig sjokolade ved å styre kalibrert lufttrykk over båndbredden, som er det som bestemmer den endelige beleggets vekt og jevnhet langt mer enn selve gardinen. Til slutt går det belagte produktet gjennom en kjøletunnel med flere soner hvor temperaturen trappes ned gradvis for å låse inn glans og knipse uten å forårsake oppblomstring.
Kjernekomponenter som bestemmer malingskvaliteten
Hver SJP Series Chocolate Enrobing Line og sammenlignbare industrielle systemer deler et felles sett med delsystemer, men byggekvaliteten og kontrollpresisjonen til hvert delsystem er det som skiller en linje som har stramme toleranser fra en som driver innenfor et enkelt skift.
| Komponent | Primær funksjon | Typisk Toleransepåvirkning |
|---|---|---|
| Tempereringsenhet | Opprettholder krystallstrukturen til sjokolademassen | Pluss eller minus 0,5 graders stabilitet |
| Gardinhode | Gir jevn beleggflyt over båndbredden | Kryssbeltevektavvik under 3 prosent |
| Luftknivmontering | Trimmer overflødig belegg til ønsket tykkelse | Beleggets vekt kan justeres i små trinn |
| Mesh remdrift | Transporterer produktet med konstant, synkronisert hastighet | Hastighetsavvik under 1 prosent |
| Avkjøling tunnel | Setter belegget uten å indusere fettoppblomstring | Multi-sone gradient kontroll |
| Bunn resirkulasjonspumpe | Returnerer overflødig sjokolade til reservoaret | Forhindrer opphopning og viskositetsdrift |
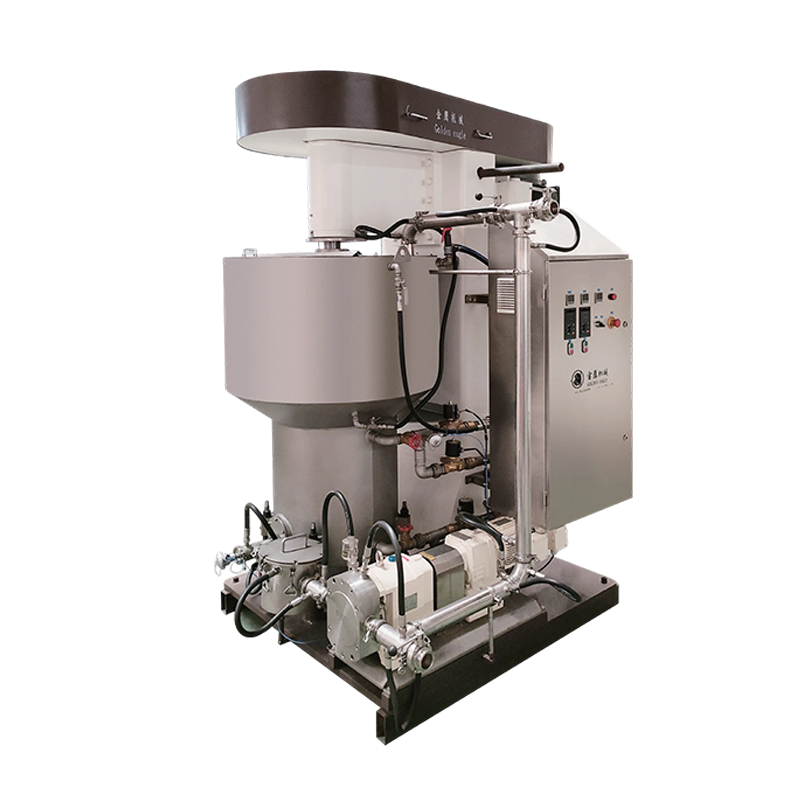
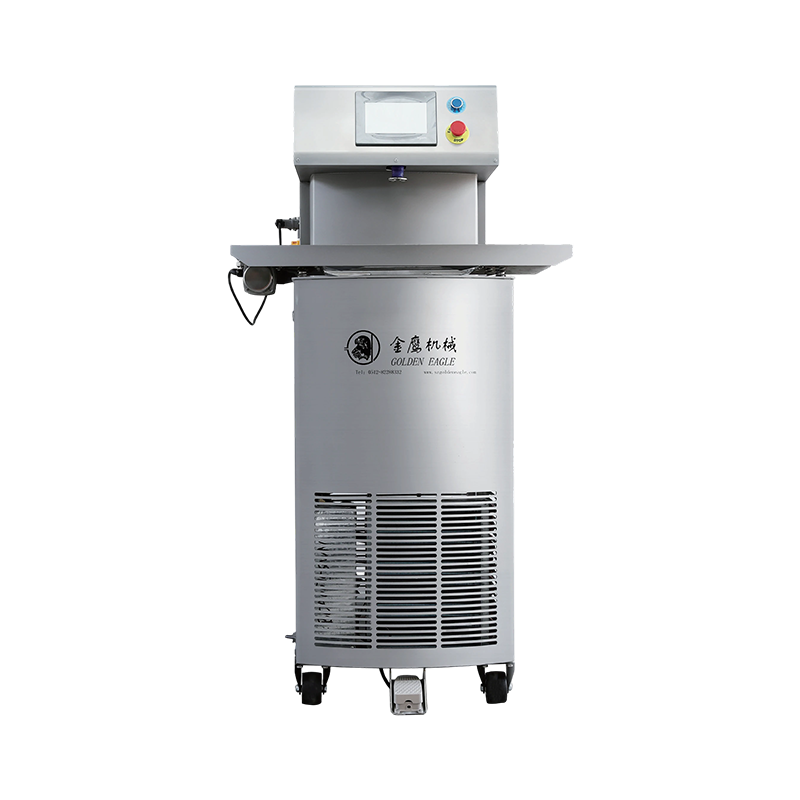
Tempereringsenheten fortjener spesiell oppmerksomhet fordi den er den enkeltkomponenten som er mest ansvarlig for det ferdige produktets utseende. Sjokolade som er undertemperert setter med en matt, stripete overflate og har lett for å blomstre i løpet av dager etter pakking, mens overtemperert sjokolade kan sette seg for raskt inne i selve enroberen og tette gardinhodet. Systemer med lukket sløyfe-temperaturtilbakemelding over smelte-, tempererings- og oppbevaringstankene opprettholder et smalere driftsbånd enn systemer som er avhengige av manuelle termostatkontroller.
Gjennomstrømningsbenchmarks på tvers av linjekonfigurasjoner
Linjekapasitet er vanligvis spesifisert av båndbredde og båndhastighet, men antallet som betyr noe operasjonelt er belagt produksjon per time, siden det er det som avgjør om enroberen holder tritt med en oppstrøms deponer eller bakelinje. Diagrammet nedenfor gjenspeiler ofte siterte gjennomstrømningsområder på tvers av fire typiske beltebreddeklasser som brukes i belegg på konfekt og bakeri.
Disse tallene skifter avhengig av produkttetthet, målbeleggsvekt og om linjen kjører et pre-bottomer-pass, så de bør behandles som planleggingsområder i stedet for garanterte tall for et bestemt produkt. Et anlegg som belegger en lett wafer vil sitte mot den øvre enden av en rekkevidde, mens en tett nøtteklynge med en tyngre målbeleggvekt vil kjøre langsommere på det samme utstyret.
Temperaturkontrollpresisjon over en produksjonssyklus
En av de mer oversett ytelsesindikatorene er hvor tett en linje holder sjokoladetemperaturen når den går kontinuerlig over et åtte timers skift. Store temperatursvingninger under lange løp er en vanlig kilde til periodiske glans- og blomstringsproblemer som er vanskelig å diagnostisere fordi de ikke vises på hver batch.
Lukket sløyfesystemer som kontinuerlig prøver badetemperaturen og justerer varmeelementene i små trinn holder et mye smalere bånd enn linjer som er avhengige av periodiske manuelle kontroller. Dette betyr mest på lengre kjøringer, siden en linje som driver med enda en og en halv grad over flere timer kan skifte et produkt fra riktig temperert til merkbart undertemperert uten et eneste åpenbart triggerpunkt.
Driftsnotat: Temperaturlogger trukket fra tempereringsenheten og overtrekksbadet separat er mer nyttige for feilsøking enn en enkelt kombinert avlesning, siden de to sonene kan drive uavhengig av hverandre når en resirkulasjonspumpe er underdimensjonert for tankvolumet.
Enrobing Line vs Manual Coating: En strukturert sammenligning
Produsenter som går fra hånddypping eller små batchtanker til en kontinuerlig linje, veier vanligvis fem praktiske faktorer i stedet for et enkelt kostnadstall. Radarsammenligningen nedenfor skårer automatisert overtrekksutstyr mot manuell belegg på en relativ skala, basert på vanlige rapporterte driftsresultater.
Mønsteret som viser seg konsekvent er at manuell belegg beholder en fordel kun ved lave startkostnader og, for svært små partier eller svært tilpassede varer, oppsettsfleksibilitet. På annenhver akse, inkludert konsistensen av beleggtykkelse og volumet en enkelt operatør kan behandle per time, scorer automatisert utstyr betydelig høyere. Dette er grunnen til at manuell dypping har en tendens til å vedvare i håndverksmessige eller svært lave voluminnstillinger, mens ethvert anlegg som produserer over et par hundre kilo per skift, vanligvis finner ut at arbeidskostnadene og defektraten alene rettferdiggjør en linje. Gapet utvides ytterligere når emballasje- og omarbeidskostnadene er inkludert, siden inkonsekvent manuell belegg har en tendens til å generere en høyere frekvens av varer som må omarbeides eller nedgraderes før de når detaljemballasje.
Tilpasse utstyrsspesifikasjoner til produktlinjen din
Å velge mellom enrober-konfigurasjoner kommer ned til å matche en håndfull spesifikasjoner til det faktiske produktet som blir belagt, i stedet for å bare velge den største tilgjengelige maskinen. Følgende faktorer har en tendens til å ha størst innflytelse på den endelige avgjørelsen.
- Beltebredde i forhold til produktets fotavtrykk og nødvendig kjørefeltavstand for å unngå sjokoladebro mellom varene
- Hvorvidt det er behov for en pre-bottomer, som avhenger av om produktet ellers ville festet seg til et bart nettingbelte
- Kjøletunnellengde i forhold til beltehastighet, siden underdimensjonerte tunneler etterlater produktet bare delvis satt ved utmatingen
- Reservoarkapasitet og dimensjonering av resirkulasjonspumpe i forhold til daglig produksjonsvolum
- Tilgjengelig gulvlengde, siden kappelinjer med integrerte kjøletunneler kan løpe betydelig lenger enn kappehodet alene
Anlegg som kjører blandede produkttyper på samme linje bør også veie hvor raskt beleggsvekten og beltehastigheten kan justeres mellom kjøringene, siden hyppige bytter på en linje bygget for en enkelt fast innstilling skaper nedetid som eroderer gjennomstrømningsfordelen utstyret ble kjøpt for i utgangspunktet.
Det er også verdt å planlegge for fremtidig volumvekst i stedet for å dimensjonere strengt til dagens produksjon. Å legge til en ny enrober senere, når gulvplass og bruksforbindelser aldri ble tatt med under den opprinnelige installasjonen, er vanligvis langt mer forstyrrende og kostbart enn å spesifisere et litt større reservoar eller en modulær tunnelseksjon foran. Ved å gjennomgå verktøykravene, inkludert trykkluftkapasitet for luftknivene og kjølebelastning for kjøletunnelen, sammen med den mekaniske spesifikasjonen, unngås et vanlig gap der selve enroberen er riktig dimensjonert, men støtteanleggets infrastruktur ikke er det.
Vedlikeholdspraksis som forlenger levetiden
Overtrekksutstyr opererer kontinuerlig med et matprodukt som stivner ved kontakt med kjølige overflater, noe som betyr at vedlikeholdsrutiner skiller seg noe fra generelle produksjonsmaskiner. Tre områder har en tendens til å stå for mest uplanlagt nedetid.
| Vedlikeholdsområde | Anbefalt frekvens | Feilmodus hvis hoppet over |
|---|---|---|
| Rengjøring og oppstramming av nettingbelte | Daglig til ukentlig | Sjokolade buildup causing belt tracking issues |
| Inspeksjon av luftknivdyse | Ukentlig | Ujevn beleggvekt over båndbredden |
| Tempereringstank avkalking | Månedlig | Redusert varmeoverføring og temperaturdrift |
| Avkjøling tunnel coil check | Kvartalsvis | Utilstrekkelig innstillingstid som fører til mykt utmatingsprodukt |
Rengjøringsplaner betyr mer med sjokolade enn med mange andre beleggsmedier fordi restproduktet som blir liggende i reservoaret over natten vil re-krystallisere med en annen fettstruktur enn nytemperert sjokolade, og å gjeninnføre det i badekaret neste morgen uten riktig temperering er en vanlig, unngåelig årsak til overflateoppblomstring på de første partiene av et nytt skift.
Ved å føre en skriftlig logg over dyseinspeksjoner, remstrammingskontroller og tankavkalkingsdatoer gjør det også mye lettere å oppdage en langsom drift i ytelsen før det blir et fullstendig stopp. Mange uplanlagte nedetidshendelser på overtrekksutstyr spores tilbake til et vedlikeholdsintervall som ble hoppet over én gang og som aldri ble innhentet, snarere enn en plutselig komponentfeil, som er grunnen til at en enkel tilbakevendende sjekkliste har en tendens til å gi en større avkastning enn noe enkelt stykke diagnostisk utstyr.
Produktkategorier som drar mest nytte av enrobering
Ikke alle belagte produkter trenger en hel kontinuerlig linje, men et bredt spekter av kategorier når en volumterskel der overtrekksutstyr blir det mer praktiske valget fremfor hånddypping eller panorering. Følgende kategorier er de vanligste kandidatene for en dedikert enrober.
- Vafler, kjeks og kjeks, der en jevn bunnforsegling hindrer basen i å forbli ubestrøket eller feste seg til et bart nettingbelte
- Nøtteklaser og granolabarer, som krever en tyngre beleggvekt og drar fordel av presis kontroll av luftkniven for å unngå å samle seg rundt uregelmessige former
- Tørket frukt og blandingsstykker, der liten gjenstandsstørrelse gjør hånddypping arbeidsintensiv i forhold til produksjon
- Isbarer og frosne nyheter, som trenger et hurtigherdende gardinpass før produktet mykner på beltet
- Godterisentre og praliner, hvor jevn skalltykkelse påvirker både utseende og hyllestabilitet
Hver av disse kategoriene stiller forskjellige krav til de samme kjerneundersystemene. En frossen nyhet linje, for eksempel, prioriterer gardinhastighet og en kort innstilt tid over reservoarkapasitet, mens en mutter cluster linje prioriterer luftkniver rekkevidde fordi selve produktene er uregelmessige og tette. Gjennomgang av hvilken kategori et anlegg faller inn under før du spesifiserer beltebredde eller tunnellengde, holder samtalen om utstyrsdimensjonering forankret i det faktiske produktet i stedet for i generelle tall.
Vanlige beleggsfeil og deres underliggende årsaker
De fleste kvalitetsproblemer som kan spores tilbake til omkledningsutstyr faller inn i et lite antall tilbakevendende mønstre. Å erkjenne hvilket delsystem som er ansvarlig for en gitt defekt forkorter feilsøkingstiden betraktelig, siden operatører ellers har en tendens til å justere feil kontroll først.
| Defekt | Sannsynlig årsak | Undersystem å sjekke |
|---|---|---|
| Ujevn beleggtykkelse over båndbredden | Feiljusterte eller delvis blokkerte luftknivdyser | Luftknivmontering |
| Kjedelig eller stripete overflatefinish | Sjokolade out of temper before reaching the curtain | Tempereringsenhet |
| Bar eller eksponert base på ferdig produkt | Manglende eller feiljustert pre-bottomer pass | Pre-bottomer |
| Produktet henger sammen ved utmating | Utilstrekkelig oppholdstid for kjøletunnelen | Avkjøling tunnel length or belt speed |
| Sjokolade pooling around product base | Overflødig gardinstrøm i forhold til luftknivens trykk | Gardinhode and air knife balance |
Fordi disse defektene ofte dukker opp med jevne mellomrom i stedet for på hver enhet, er det vanligvis mer produktivt å spore hvilket skift, produkttype eller omgivelsestilstand som korrelerer med problemet enn å justere maskinen reaktivt etter en enkelt flagget batch. Spesielt luftfuktighet og plantetemperatur kan endre ytelsen til kjøletunnelen selv når alle interne innstillinger forblir de samme, noe som er grunnen til at enkelte anlegg logger romforhold sammen med produktkvalitetskontroller under sesongmessige overganger.
Ofte stilte spørsmål
Q1: Hva er forskjellen mellom en enrober og en dyppemaskin?
En dyppemaskin senker vanligvis individuelle gjenstander i et statisk eller lett agitert sjokoladebad, mens en enrober er et kontinuerlig system der produktet beveger seg under et sjokoladegardin på et nettingbelte, etterfulgt av luftknivtrimming og en dedikert kjøletunnel. Enrobers er bygget for kontinuerlig produksjon med høyt volum, mens dyppeutstyr passer til mindre eller mer håndverksmessige serier.
Spørsmål 2: Hvordan kontrolleres beleggtykkelsen på en overtrekkslinje?
Beleggtykkelsen bestemmes først og fremst av luftknivens trykk og vinkel i stedet for av selve gardinstrømmen. Gardinen påfører et helt overflødig lag, og luftknivene blåser av overskuddet for å etterlate en måltykkelse, som typisk kan finjusteres i små trinn for å matche kravene til produktvekt.
Spørsmål 3: Hva forårsaker sjokoladeoppblomstring på omklædte produkter?
Blomstring er oftest forårsaket av feil temperering, temperatursvingninger under avkjøling, eller lagring av ferdig produkt under varierende varme og kjølige forhold etter emballasje. Det fremstår som en matt grå eller hvit overflatefilm, og selv om det ikke er et matsikkerhetsproblem, behandles det som en kvalitetsfeil siden det påvirker utseende og tekstur.
Spørsmål 4: Kan én overtrekkslinje håndtere flere produkttyper?
De fleste linjer kan behandle en rekke produktformer og størrelser innenfor grensene for båndbredde og kjøletunnellengde, forutsatt at beleggsvekt, båndhastighet og innstillinger for førbunnen justeres mellom kjøringene. Anlegg med svært varierte produktmikser bør bekrefte overgangstid før du velger en spesifikk konfigurasjon.
Q5: Hvor lang må en kjøletunnel være?
Kravene til tunnellengde avhenger av båndhastigheten og målvekten av belegget, siden tykkere belegg og raskere båndhastigheter både øker tiden det tar for sjokoladen å stivne helt før produktet når utmatingen. Dette beregnes vanligvis ut fra kombinasjonen av nødvendig hviletid og løpebåndhastigheten til den spesifikke linjen.